von Gayle Towell
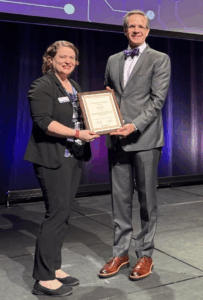
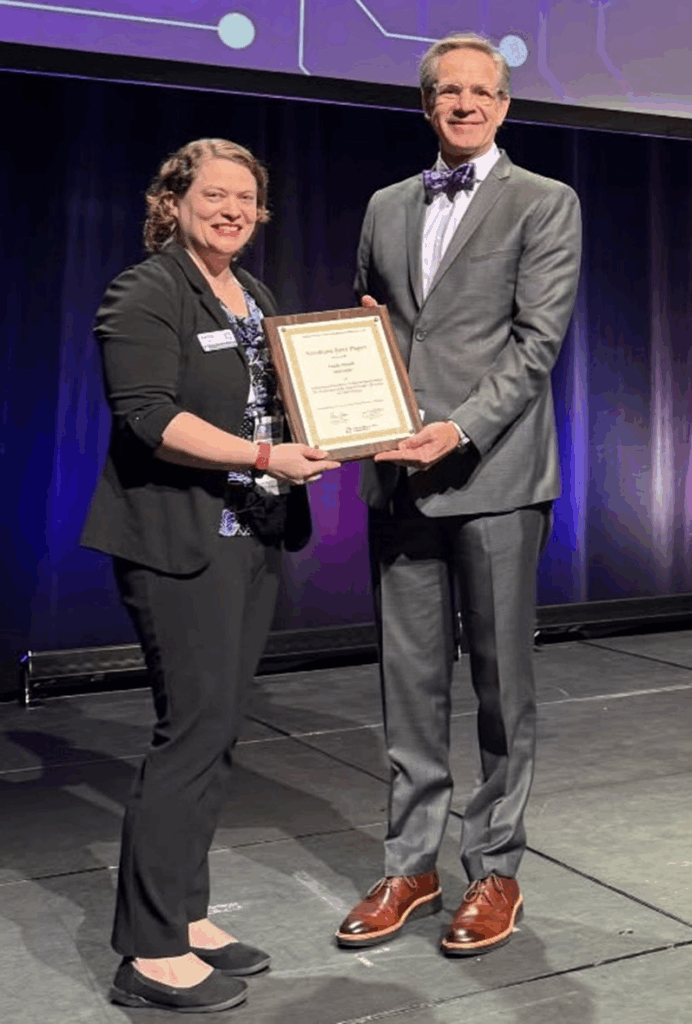
Ich bin stolz darauf, Ihnen mitteilen zu können, dass mein kürzlich auf der APEX EXPO vorgestellter Fachbeitrag “Rethinking Area Ratio: A Physics-Based Model for Predicting Solder Paste Transfer Efficiency for Thin Stencils” mit dem NextGen Best Paper Award ausgezeichnet wurde. Darüber hinaus bin ich AIM dankbar dafür, dass mir die Unterstützung, die Ermutigung und der Freiraum gewährt wurden, um genau jene technischen Fragestellungen zu verfolgen, die zu dieser Arbeit geführt haben.
Physikalische Kenntnisse beim Löten anwenden
Mit diesem Preis wird die beste wissenschaftliche Arbeit von Technologen der nächsten Generation ausgezeichnet, die über weniger als fünf Jahre Berufserfahrung verfügen. Viele sind überrascht, wenn sie das erfahren, aber ich bin erst seit drei Jahren in dieser Branche tätig. Allerdings bin ich nicht direkt nach dem Studium in die Branche eingestiegen.
Ich habe einen Hintergrund in Mathematik und Physik und habe jahrelang Studenten unterrichtet und Physiklabore geleitet, bevor ich zum technischen Schreiben wechselte und schließlich meine Position bei AIM antrat. Ich muss sagen, ich habe im Bereich der Elektronikfertigung, wo das Löten eine zentrale Rolle spielt, mein Glück gefunden. Schließlich steckt es voller grundlegender wissenschaftlicher Prinzipien: Mechanik, Strömungslehre, Thermodynamik, Materialverhalten und vieles mehr. Es ist zudem geprägt von realen Produktionsvariablen, die diese Grundlagen komplex, interessant und nützlich machen.
Dieser Beitrag entstand an der Schnittstelle zwischen grundlegenden Prinzipien und der praktischen Fertigung: eine bekannte Herausforderung im Druckbereich, eine Frage, die mir nicht aus dem Kopf ging, und eine genauere Betrachtung der dahinterstehenden physikalischen Zusammenhänge.
Eine Beobachtung, die einer Erklärung bedarf
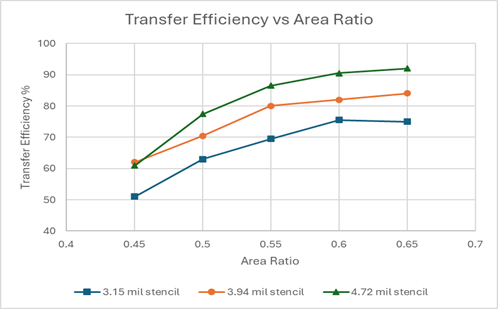
Bei Anwendungen im Ultrafeindruck ist vielen aufgefallen, dass dünne Schablonen offenbar höhere Grenzwerte für das Flächenverhältnis erfordern, als herkömmliche Richtlinien vermuten lassen. Der bekannte Schwellenwert von 0,60 reicht nicht aus. Insbesondere bei Schablonendicken von 1–2 mil ist ein höherer Wert erforderlich, um eine zuverlässige Pastenübertragung zu gewährleisten.
Das ist gut zu wissen, aber es hat mich gestört, dass ich es nicht vollständig erklären konnte. warum.
Mein erster Impuls war, mich wieder auf die Grundlagen des Flächenverhältnis-Modells selbst zu besinnen. Das Flächenverhältnis leitet sich aus einem Kräftegleichgewicht ab: der Kraft, die die Lötpaste auf die Leiterplatte zieht, gegenüber der Kraft, die sie innerhalb der Schablonenöffnung hält. Traditionell berücksichtigt dieses Modell die Adhäsion zwischen der Paste und der Leiterplatte sowie die Adhäsion zwischen der Paste und den Schablonenwänden. Doch als ich mir das Kraftdiagramm ansah, fehlte etwas.
Die Schwerkraft.
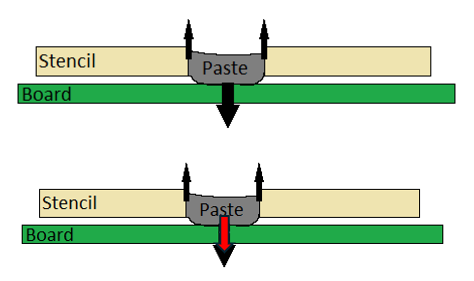
Schwerkraft!
Die Schwerkraft mag beim Schablonendruck wie ein unbedeutender Faktor erscheinen, doch ein kurzes Gedankenexperiment rückt die Dinge ins rechte Licht: Stellen Sie sich vor, Sie würden den Druckvorgang kopfüber durchführen. Würden Sie dann die gleichen Ergebnisse erwarten? Nein. Warum? Wegen der Schwerkraft.
Solange alle Schablonen eine ähnliche Dicke hatten, war dies leicht zu übersehen. Die Haftkräfte skalieren jedoch mit der Oberfläche. Die Schwerkraft skaliert mit dem Volumen. Wenn die Schablonen also dünner werden, entsteht eine Diskrepanz. Und sobald die Schwerkraft in das Modell einbezogen wird, ergibt diese Diskrepanz Sinn: Dünnere Schablonen erfordern höhere Flächenverhältnisse, da die Schwerkraft das Ablösen der Paste weniger unterstützt.
Ein neues Modell zeichnet sich ab
Darauf aufbauend habe ich ein modifiziertes Kraftverhältnis entwickelt, das die Schwerkraft in das traditionelle Flächenverhältnis-Modell einbezieht. Das Ergebnis ist ein von der Schablonendicke abhängiger Grenzwert für das Flächenverhältnis anstelle eines einzigen, für alle Fälle geltenden Schwellenwerts. In der Arbeit habe ich das Modell auf bereits veröffentlichte Daten angewendet und festgestellt, dass es mit den beobachteten Trends bei der Übertragungseffizienz über verschiedene Schablonendicken, Pastentypen, Öffnungsdesigns und Schablonenbeschichtungen hinweg übereinstimmt.
Dieser Teil war besonders spannend. Es handelte sich nicht nur um eine interessante theoretische Übung. Er lieferte eine Erklärung für etwas, das Praktiker bereits beobachtet hatten, und bot einen Rahmen, der letztendlich als Grundlage für präzisere Leitlinien zur Schablonenkonstruktion beim Druck mit ultrafeiner Lötpaste dienen könnte.
Von der Neugier zur praktischen Anleitung
Dass diese Arbeit einen Preis gewonnen hat, war eine bedeutende Anerkennung ihres potenziellen Werts für die Branche. Vor allem aber sehe ich diesen Beitrag als Erinnerung daran, dass selbst bekannte Herausforderungen in der Fertigung von einem neuen Blick auf die zugrunde liegende Wissenschaft profitieren können.
Das Drucken von Lötpaste ist nichts Neues. Auch das Flächenverhältnis ist nichts Neues. Doch wenn wir eine grundlegende physikalische Frage stellen und dieser sorgfältig nachgehen, können wir dennoch Möglichkeiten finden, unser Verständnis zu vertiefen, bewährte Verfahren zu verfeinern und einen nützlichen Beitrag für die Branche zu leisten.
Ich bin dankbar, für ein Unternehmen zu arbeiten, das technische Neugier fördert und mir Raum gibt, meine Flügel auszubreiten. Für mich ist dieses Projekt ein klares Beispiel dafür, wie Grundlagenforschung, praktische Erfahrung in der Fertigung und ein wenig intellektuelle Freiheit zusammenkommen können, um etwas Nützliches zu schaffen.
Referenzen
Härter, S., Niemann, J., Franke, J., Schake, J. und Whitmore, M. (2016). Der Einfluss der Flächenform und des Flächenverhältnisses auf die Druckleistung von Lötpaste. Tagungsband der SMTA International, 25.–29. September 2016, Rosemont, IL, USA.