Untersuchung des Einflusses von Legierung, Anwendungsbereich und Erfahrung des Anwenders auf die Leistungsfähigkeit von Lötdraht
von Gayle Towell
In vielen Produktionshallen verwenden die Bediener die jeweilige Spule mit Lötdraht wird bereitgestellt, oft mit nur wenigen Informationen darüber, wie dessen Legierung, Durchmesser oder Schmelzverhalten können die Aufgabe beeinflussen. Lötdrähte sind jedoch nicht austauschbar, und die Unterschiede können sich in einer Weise auswirken, die die Bediener spüren, auch wenn sie die Ursache nicht sofort erkennen können.
Eine kürzlich gestellte Kundenanfrage bot uns die Gelegenheit, diese Schwankungen genauer zu untersuchen. Im Rahmen unseres Programms „Angewandte Industrieforschung“ arbeiteten wir mit EPTAC sowie den Löt-Experten Leo Lambert, um zu untersuchen, wie sich verschiedene Lötlegierungen in Drahtform verhalten und inwiefern die Erfahrung des Anwenders die Wahrnehmung ihrer Leistungsfähigkeit beeinflussen kann.
Eine praktische Frage aus der Produktion
Anlass für die Untersuchung war eine praktische Beobachtung eines Technikers des technischen Supports von AIM. Ausgehend sowohl von Kundenfeedback als auch von seinen eigenen Erfahrungen während einer technischen Vorführung, einer CX18-Lötdraht mit Kern schien bei einem Test mit demselben Lötkolben und denselben Temperatureinstellungen schneller und leichter zu schmelzen als ein anderes.
Diese Beobachtung warf mehrere Fragen auf. War der offensichtliche Unterschied in erster Linie auf das spezifische Schmelzverhalten der Legierungen zurückzuführen? Würde er auch bei der tatsächlichen Lötverbindung noch erkennbar sein und nicht nur beim direkten Zuführen des Drahtes zur Lötkolbenspitze? Würden ein erfahrener Anwender und ein Anfänger den Unterschied auf die gleiche Weise wahrnehmen? Und würde sich das Ergebnis bei Durchsteck- und Oberflächenmontageanwendungen unterscheiden?
Anstatt aus einem einzigen Vergleich Schlussfolgerungen zu ziehen, nutzten wir diese Beobachtung als Ausgangspunkt für eine umfassendere Blindbewertung, mit der untersucht werden sollte, wie Legierung, Anwendungsbereich und Erfahrung des Bedieners zusammenwirken.
Zusammenarbeit mit EPTAC und Konzeption eines Experiments
Um diesen Fragen nachzugehen, ging AIM eine Partnerschaft mit EPTAC ein, einem international anerkannten Marktführer im Bereich Löt-Schulungen und IPC-Zertifizierungen.
Seit mehr als 35 Jahren unterstützt EPTAC Elektronikhersteller dabei, ihre Verarbeitungsqualität, Produktivität und ihr Prozesswissen zu verbessern – durch Schulungen, die an 24 Standorten in Nordamerika, online und bei den Kunden vor Ort angeboten werden.
Die Bewertung erfolgte in Abstimmung mit Leo Lambert, dem Vizepräsidenten und Technischen Leiter von EPTAC. Leo ist seit mehr als drei Jahrzehnten in der Elektronikfertigungsbranche tätig und Autor von Löten bei der Elektronikmontage. Für seine Verdienste wurde er unter anderem mit dem „IPC Raymond E. Pritchard Hall of Fame Award“ und dem „IPC President’s Award“ ausgezeichnet.
Mit anderen Worten: Leo kennt sich aus.
Im Rahmen der Blindbewertung wurden drei bleifreie Lötlegierungen verglichen, die alle als Kerndraht unter Verwendung der CX18-Flussmittelzusammensetzung von AIM hergestellt wurden. Durch die einheitliche Verwendung des Flussmittelsystems konnten die Unterschiede, die auf die Legierungen zurückzuführen sind, im Vergleich besser herausgearbeitet werden.
Jede Legierung wurde mit zwei verschiedenen Drahtdurchmessern getestet. Die dickeren Drähte wurden für Durchsteckmontagen verwendet, während die dünneren Drähte für die Oberflächenmontage zum Einsatz kamen.
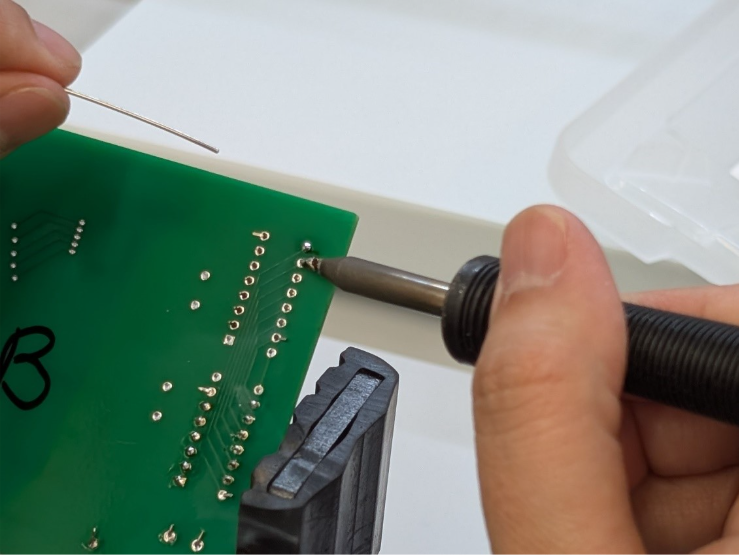
Es nahmen zwei Teilnehmer teil: Leo als Experte und ein Anfänger, der zwar schon an eigenen Projekten gelötet hatte, aber keine Erfahrung in der Elektronikfertigung besaß.
Dieser Vergleich war wichtig, da die Leistung von Lötdraht stark vom jeweiligen Anwender abhängen kann. Ein Draht, der sich für einen Experten schnell und effizient anfühlt, kann für jemanden, der seine Technik noch weiterentwickelt, schwer zu kontrollieren sein. Ein Material, das ein Anfänger als berechenbar empfindet, kann einem erfahrenen Anwender unnötig langsam erscheinen.
Was macht einen Lötdraht “benutzerfreundlich”?
Einige der interessantesten ersten Erkenntnisse ergaben sich aus den Bewertungen der Teilnehmer.
Bei jedem Montageverfahren waren sich der Experte und der Anfänger einig, welche Legierung am einfachsten zu verarbeiten war. Über den zweiten und dritten Platz waren sie sich jedoch uneinig. Der Experte legte größeren Wert auf Geschwindigkeit. Eine Legierung, die schnell schmolz und eine effiziente Fertigstellung der Verbindung ermöglichte, passte zu seinem eingespielten Arbeitsablauf. Der Anfänger legte Wert auf Vorhersehbarkeit. Ein Draht war einfacher zu verarbeiten, wenn sein Schmelz- und Fließverhalten gleichmäßig war und dem Bediener die Sicherheit gab, zu beurteilen, wann die Verbindung fertig war.
Keine der beiden Sichtweisen ist falsch. Sie spiegeln unterschiedliche Produktionsanforderungen wider.
Erfahrene Anwender legen möglicherweise Wert auf Durchsatz, während unerfahrene Anwender von Materialien profitieren können, die eine bessere Kontrolle und gleichbleibendere Ergebnisse ermöglichen. Das Ergebnis verdeutlicht zudem, warum eine Bewertung eines Lötdrahts ausschließlich durch erfahrene Anwender möglicherweise keinen Aufschluss darüber gibt, wie sich dieser bei der gesamten Bandbreite des Produktionspersonals verhält.
Unterschiedliche Anwendungsbereiche, unterschiedliche Vorlieben
Auch bei der Bewertung von Durchsteck- und SMT-Bauteilen gab es Unterschiede hinsichtlich der bevorzugten Legierung.
Dies hängt wahrscheinlich mit Unterschieden in der thermischen Masse und dem Lötvolumen zusammen. Durchsteckverbindungen erfordern in der Regel mehr Lötzinn und möglicherweise eine höhere Wärmeübertragung, während viele SMT-Verbindungen mit geringeren Volumina und geringeren thermischen Belastungen verbunden sind.
Da die Legierungen unterschiedliche Schmelztemperaturen und Schmelzverhalten – die Art der Anwendung kann das Arbeitsgefühl des Anwenders erheblich beeinflussen. Das Ergebnis legt nahe, dass es möglicherweise keine Legierung gibt, die für das Handlöten allgemein am einfachsten zu handhaben ist. Die beste Wahl hängt möglicherweise von der Baugruppe, den thermischen Anforderungen, dem Drahtdurchmesser und dem Anwender ab.
Zusammenhang zwischen Benutzererfahrung und Legierungseigenschaften
Die praktische Bewertung war nur ein Teil des Projekts.
Wir sammeln Teilnehmerbeobachtungen zu den Themen Schmelzen, Benetzung, Fließverhalten, Geschwindigkeit, Vorhersagbarkeit und Benutzerfreundlichkeit. Die Legierungen werden zudem anhand von Drahtverzinnungsversuchen und Zeitlupenaufnahmen des Schmelzprozesses von Drahtstücken fester Länge bewertet.
Diese Beobachtungen werden mit Daten aus der Differential-Scanning-Kalorimetrie sowie mit Messungen der gesamten thermischen Energie verglichen, die zum vollständigen Schmelzen der jeweiligen Legierung erforderlich ist.
Das ist wichtig, da die Liquidustemperatur allein möglicherweise nicht erklärt, wie sich ein Lötdraht am Arbeitstisch verhält. Zwei Legierungen Materialien mit ähnlichen Schmelztemperaturen benötigen möglicherweise unterschiedliche Energiemengen, um vollständig zu schmelzen, und die Form des Schmelzübergangs kann beeinflussen, wie schnell und vorhersehbar der Draht reagiert.
Durch die Kombination von Rückmeldungen der Bediener mit visuellen und thermischen Daten hoffen wir, besser erklären zu können, warum die Legierungen unterschiedlich wahrgenommen wurden.
Das Endziel: Nützliche Leitlinien für die Branche
Zwar ist die Analyse noch nicht abgeschlossen und die hier erörterten Ergebnisse sind nach wie vor vorläufig, doch besteht das Ziel des Projekts nicht lediglich darin, drei Legierungen in eine Rangfolge zu bringen. Eine Rangfolge ohne Kontext hat nur begrenzten Wert.
Stattdessen wollen wir die Vorteile und Kompromisse der einzelnen Legierungen unter verschiedenen Bedingungen aufzeigen und bessere Leitlinien für die Legierungsauswahl, den Drahtdurchmesser, den Wärmebedarf, die Anlagenkonfiguration und die Schulung des Bedienpersonals entwickeln.
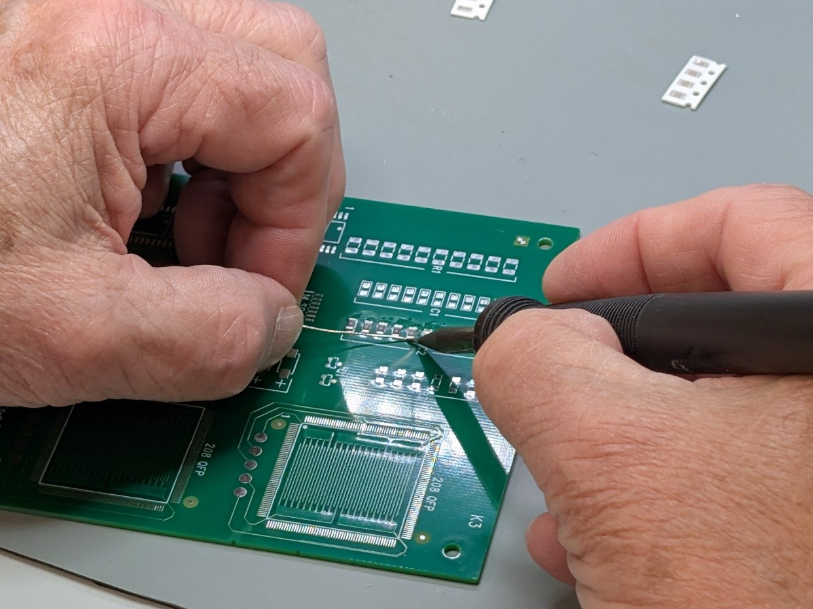
Wenn ein Draht als langsam oder schwer zu verarbeiten beschrieben wird, ist die Lösung möglicherweise nicht so einfach wie ein Produktwechsel. Der Betrieb muss möglicherweise prüfen, ob die Legierung für die Baugruppe geeignet ist, ob ausreichend Wärme an die Lötstelle gelangt, ob der Drahtdurchmesser dem erforderlichen Lötvolumen entspricht und ob die Bediener das Schmelzverhalten des Materials verstehen.
Das “Solder + Support”-Konzept von AIM bedeutet, sich die Zeit zu nehmen, diese Fragen zu untersuchen, von angesehenen Branchenexperten zu lernen und unsere Erkenntnisse weiterzugeben. Wir danken EPTAC, Leo Lambert und unserem ehrenamtlichen „Neuling“ für ihre Teilnahme.
Die vollständige Studie wird im Oktober auf der SMTA International vorgestellt. Bleiben Sie dran – wir arbeiten weiter daran, eine Kundenanfrage in praktische Leitlinien für die Elektronikfertigungsbranche umzusetzen!
Möchten Sie weitere technische Einblicke erhalten? Hier klicken.