Étude de l'influence de l'alliage, de l'application et de l'expérience de l'opérateur sur les performances du fil à souder
par Gayle Towell
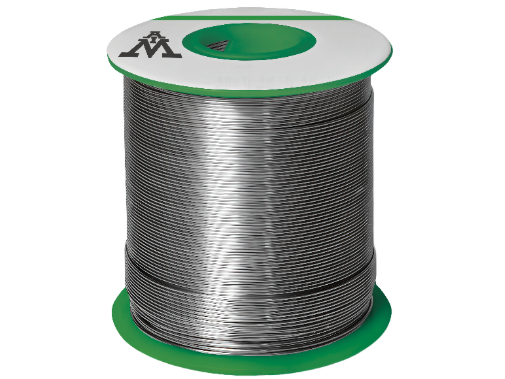
Dans de nombreux ateliers de production, les opérateurs utilisent n'importe quelle bobine de fil de soudure est fournie, souvent sans beaucoup d'informations sur la manière dont son alliage, le diamètre ou le comportement à la fusion peuvent avoir une incidence sur la tâche à accomplir. Cependant, les fils à souder ne sont pas interchangeables, et ces différences peuvent avoir des conséquences perceptibles pour les opérateurs, même s’ils ne parviennent pas à en identifier immédiatement la cause.
Une question posée récemment par un client nous a donné l'occasion d'étudier cette variabilité de plus près. Dans le cadre de notre programme de recherche appliquée à l'industrie, nous avons collaboré avec EPTAC et Leo Lambert, expert en soudure, afin d'étudier le comportement de différents alliages de soudure sous forme de fil et de déterminer dans quelle mesure l'expérience de l'opérateur peut influencer la perception de leurs performances.
Une question pratique issue du terrain
Cette étude a été inspirée par une observation concrète faite par l'un des ingénieurs du support technique d'AIM. En s'appuyant à la fois sur les retours des clients et sur sa propre expérience lors d'une démonstration technique, il a Fil à souder à âme CX18 semblait fondre plus rapidement et plus facilement qu’un autre lors d’un test réalisé avec le même fer à souder et les mêmes réglages de température.
Cette observation a soulevé plusieurs questions. Cette différence apparente était-elle principalement due au comportement de fusion inhérent aux alliages ? Resterait-elle perceptible lors de la formation effective du joint, plutôt que lors de l’alimentation directe de la pointe du fer à souder par le fil ? Un opérateur expérimenté et un novice percevraient-ils cette différence de la même manière ? Et le résultat varierait-il selon qu'il s'agisse d'applications à trous traversants ou à montage en surface ?
Plutôt que de tirer des conclusions à partir d'une seule comparaison, nous avons utilisé cette observation comme point de départ d'une évaluation à l'aveugle plus large, destinée à examiner les interactions entre l'alliage, l'application et l'expérience de l'opérateur.
Collaboration avec l'EPTAC et conception d'une expérience
Pour approfondir ces questions, AIM s'est associé à EPTAC, un leader mondialement reconnu dans le domaine de la formation à la soudure et de la certification IPC.
Depuis plus de 35 ans, EPTAC aide les fabricants de produits électroniques à améliorer la qualité de fabrication, la productivité et la maîtrise des processus grâce à des formations dispensées dans 24 sites en Amérique du Nord, en ligne et dans les locaux des clients.
Cette évaluation a été menée en collaboration avec Leo Lambert, vice-président et directeur technique d’EPTAC. Leo œuvre dans le secteur de la fabrication électronique depuis plus de trois décennies et est l’auteur de Soudure pour les assemblages électroniques. Ses contributions lui ont valu plusieurs distinctions, notamment le prix « Raymond E. Pritchard Hall of Fame » de l'IPC et le prix du président de l'IPC.
En d'autres termes, Léo s'y connaît vraiment.
L'évaluation à l'aveugle a permis de comparer trois alliages de soudure sans plomb, tous fabriqués sous forme de fils fourrés à l'aide de la composition de flux CX18 d'AIM. Le fait de maintenir un système de flux constant a permis de concentrer la comparaison sur les différences liées aux alliages.
Chaque alliage a été testé avec deux diamètres de fil différents. Les fils les plus épais ont été utilisés pour les assemblages à trous traversants, tandis que les fils les plus fins ont été utilisés pour le soudage en montage en surface.
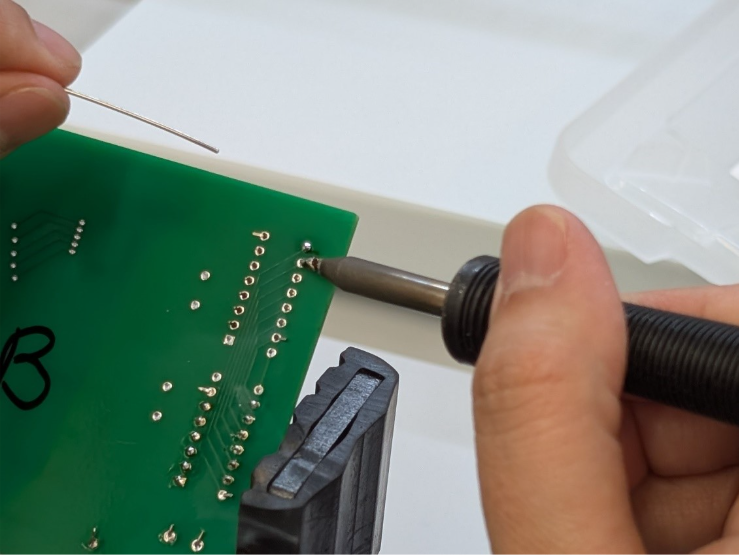
Deux participants étaient présents : Léo, en tant qu'expert, et un débutant qui avait déjà réalisé des projets personnels de soudure, mais qui n'avait aucune expérience dans la fabrication de composants électroniques.
Cette comparaison était importante, car les performances d'un fil à souder peuvent varier considérablement selon l'utilisateur. Un fil qui semble rapide et efficace à un expert peut s'avérer difficile à maîtriser pour quelqu'un qui est encore en train de perfectionner sa technique. Un matériau qu'un novice trouve prévisible peut paraître inutilement lent à un opérateur expérimenté.
Qu'est-ce qui rend un fil à souder “ facile à utiliser ” ?
Certaines des observations préliminaires les plus intéressantes sont issues des classements établis par les participants.
Pour chaque type d’assemblage, l’expert et le novice se sont mis d’accord sur l’alliage le plus facile à utiliser. En revanche, leurs avis divergeaient quant aux deuxième et troisième places. L’expert accordait davantage d’importance à la rapidité. Un alliage qui fondait rapidement et permettait de réaliser l’assemblage efficacement correspondait mieux à son mode de travail rodé. Le novice mettait quant à lui l’accent sur la prévisibilité. Un fil était plus facile à utiliser lorsque son comportement à la fusion et à l’écoulement semblait constant et donnait à l’opérateur la certitude de savoir quand le joint était terminé.
Aucune de ces deux approches n'est erronée. Elles reflètent des besoins de production différents.
Les opérateurs expérimentés peuvent privilégier le rendement, tandis que les opérateurs moins expérimentés peuvent tirer profit de matériaux offrant un meilleur contrôle et une plus grande régularité. Ce résultat montre également pourquoi le fait d'évaluer un fil à souder uniquement auprès d'utilisateurs experts peut ne pas permettre de déterminer ses performances auprès de l'ensemble du personnel de production.
Des applications différentes, des préférences différentes
L'alliage retenu différait également selon qu'il s'agissait d'évaluations de composants à trous traversants ou de composants SMT.
Cela s'explique probablement par des différences de masse thermique et de volume de soudure. Les assemblages à trous traversants nécessitent généralement davantage de soudure et peuvent exiger un transfert thermique plus important, tandis que de nombreux assemblages CMS impliquent des volumes plus faibles et des charges thermiques moindres.
Étant donné que les alliages présentent des températures de fusion et leurs comportements à la fusion, l’application peut modifier considérablement la sensation que chacun d’entre eux procure à l’opérateur. Les résultats suggèrent qu’il n’existe peut-être pas d’alliage universellement plus facile à utiliser pour le soudage manuel. Le meilleur choix peut dépendre de l’assemblage, des exigences thermiques, du diamètre du fil et de l’opérateur.
Corrélation entre l'expérience utilisateur et les propriétés des alliages
L'évaluation pratique ne constituait qu'une partie du projet.
Nous recueillons actuellement des observations des participants concernant la fusion, le mouillage, l'écoulement, la vitesse, la prévisibilité et la facilité d'utilisation. Les alliages font également l'objet d'évaluations par le biais d'essais d'étamage de fils et de vidéos au ralenti montrant la fusion de segments de fil de longueur fixe.
Ces observations seront comparées aux données issues de la calorimétrie différentielle à balayage et aux mesures de l'énergie thermique totale nécessaire pour faire fondre entièrement chaque alliage.
C'est important car la température de liquidus à elle seule ne suffit pas forcément à expliquer le comportement d'un fil de soudure sur l'établi. Deux alliages Même si elles ont des températures de fusion similaires, ces matières peuvent nécessiter des quantités d'énergie différentes pour fondre complètement, et la forme de la transition de fusion peut influencer la rapidité et la prévisibilité de la réponse du fil.
En associant les retours d'expérience des opérateurs aux données visuelles et thermiques, nous espérons mieux expliquer pourquoi ces alliages ont donné lieu à des sensations différentes.
L'objectif final : des recommandations utiles pour le secteur
Bien que l'analyse soit toujours en cours et que les résultats présentés ici restent préliminaires, l'objectif du projet ne se limite pas à classer trois alliages. Un classement hors contexte n'a qu'une valeur limitée.
Notre objectif est plutôt de mettre en évidence les avantages et les compromis de chaque alliage dans différentes conditions et d'élaborer des recommandations plus précises concernant le choix de l'alliage, le diamètre du fil, les besoins thermiques, la configuration des équipements et la formation des opérateurs.
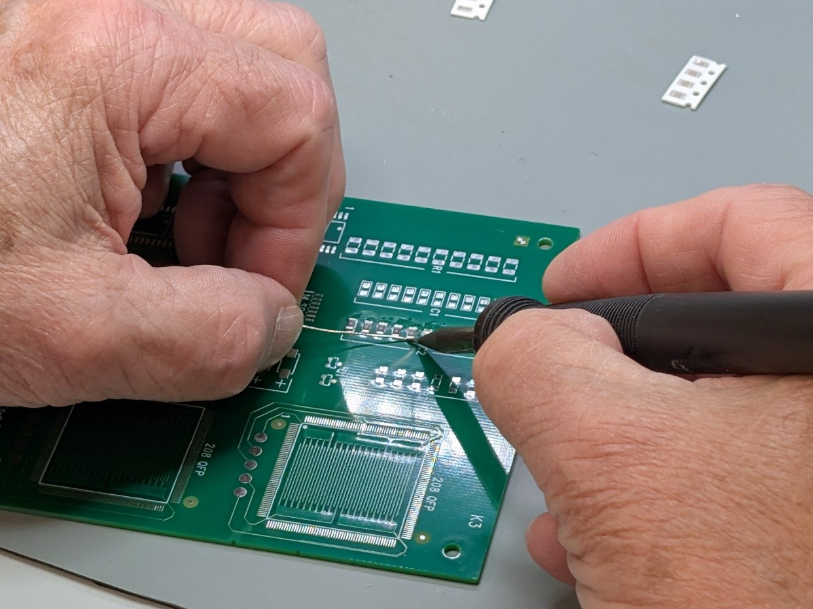
Lorsqu'un fil est jugé lent ou difficile à utiliser, la solution ne se résume pas forcément à changer de produit. L'usine devra peut-être se demander si l'alliage est adapté à l'assemblage, si la chaleur est suffisamment transmise au point de soudure, si le diamètre du fil correspond au volume de soudure requis et si les opérateurs comprennent bien le comportement de fusion du matériau.
La philosophie “ Solder + Support ” d’AIM consiste à prendre le temps d’approfondir ces questions, à tirer des enseignements auprès d’experts reconnus du secteur et à partager nos découvertes. Nous remercions chaleureusement l’EPTAC, Leo Lambert et notre « novice » bénévole pour leur participation.
L'étude complète sera présentée lors du salon SMTA International en octobre prochain. Restez à l'écoute : nous continuons à travailler pour transformer une question posée par un client en conseils pratiques destinés au secteur de la fabrication électronique !
Vous souhaitez en savoir plus sur les aspects techniques ? Cliquez ici.