Análise de como a liga, a aplicação e a experiência do operador influenciam o desempenho do fio de solda
por Gayle Towell
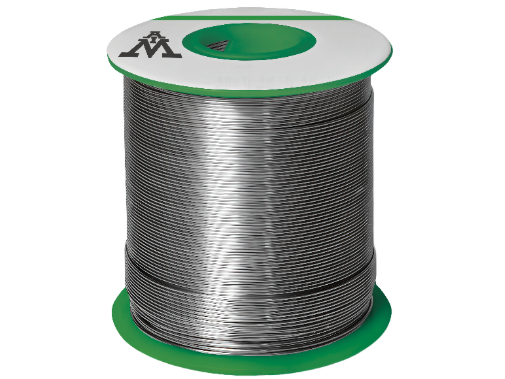
Em muitas linhas de produção, os operadores utilizam qualquer bobina de fio de solda é fornecido, muitas vezes com poucas informações sobre como seu liga, o diâmetro ou o comportamento de fusão podem afetar a tarefa. No entanto, os fios de solda não são intercambiáveis, e as diferenças podem ter importância de maneiras que os operadores conseguem perceber, mesmo quando não conseguem identificar imediatamente a causa.
Uma pergunta recente de um cliente nos deu a oportunidade de investigar essa variabilidade mais a fundo. Por meio do nosso programa de Pesquisa Aplicada à Indústria, colaboramos com EPTAC e o especialista em soldagem Leo Lambert para estudar como diferentes ligas de solda se comportam na forma de fio e como a experiência do operador pode influenciar a percepção sobre seu desempenho.
Uma questão prática da linha de produção
A investigação foi inspirada por uma observação prática feita por um dos engenheiros de suporte técnico da AIM. Com base tanto no feedback dos clientes quanto em sua própria experiência durante uma demonstração técnica, um Fio de solda com núcleo CX18 pareceu derreter mais rapidamente e com mais facilidade do que o outro quando testado com o mesmo ferro de solda e as mesmas configurações de temperatura.
Essa observação levantou várias questões. A diferença aparente se devia principalmente ao comportamento de fusão inerente às ligas? Ela continuaria perceptível durante a formação efetiva da junta, em vez de apenas ao alimentar o fio diretamente na ponta do ferro de solda? Um operador experiente e um novato perceberiam a diferença da mesma maneira? E o resultado seria diferente entre aplicações com furos passantes e de montagem em superfície?
Em vez de tirar conclusões a partir de uma única comparação, utilizamos essa observação como ponto de partida para uma avaliação cega mais ampla, destinada a examinar como a liga, a aplicação e a experiência do operador interagem entre si.
Colaboração com a EPTAC e elaboração de um experimento
Para aprofundar essas questões, a AIM firmou uma parceria com a EPTAC, líder internacionalmente reconhecida em treinamento em soldagem e certificação IPC.
Há mais de 35 anos, a EPTAC vem ajudando fabricantes de produtos eletrônicos a aprimorar a qualidade do trabalho, a produtividade e o conhecimento dos processos por meio de treinamentos oferecidos em 24 locais na América do Norte, on-line e nas instalações dos clientes.
A avaliação foi coordenada por Leo Lambert, vice-presidente e diretor técnico da EPTAC. Leo atua no setor de fabricação de produtos eletrônicos há mais de três décadas e é autor de Soldagem para montagens eletrônicas. Suas contribuições lhe renderam honrarias, incluindo o Prêmio Raymond E. Pritchard do Hall da Fama do IPC e o Prêmio do Presidente do IPC.
Em outras palavras, o Leo entende do assunto.
A avaliação cega comparou três ligas de solda sem chumbo, todas produzidas na forma de fio com núcleo utilizando a composição química do fluxo CX18 da AIM. Manter o sistema de fluxo consistente ajudou a concentrar a comparação nas diferenças relacionadas às ligas.
Cada liga foi testada em dois diâmetros de fio. Os fios mais grossos foram utilizados em montagens com orifícios de passagem, enquanto os fios mais finos foram utilizados para soldagem em montagem superficial.
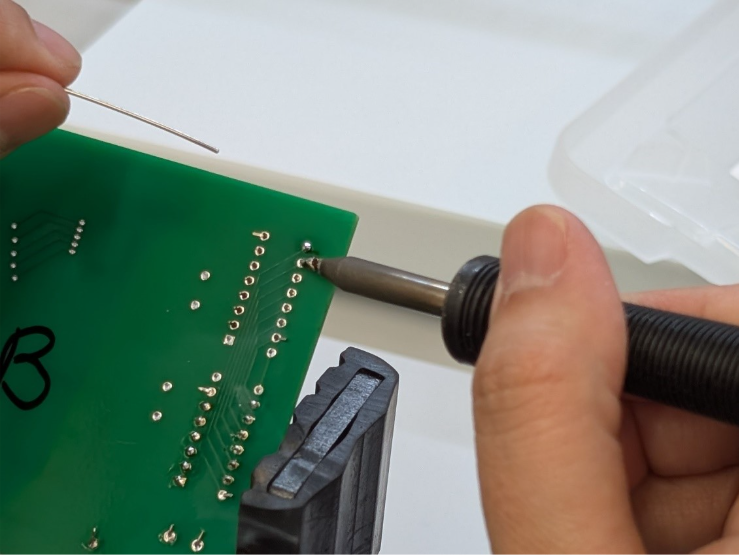
Participaram dois operadores: Leo, na função de especialista, e um iniciante que já havia feito soldagens em projetos pessoais, mas não tinha experiência em fabricação de produtos eletrônicos.
Essa comparação foi importante porque o desempenho do fio de solda pode depender muito do usuário. Um fio que parece rápido e eficiente para um especialista pode parecer difícil de controlar para alguém que ainda está desenvolvendo sua técnica. Um material que um iniciante considera previsível pode parecer desnecessariamente lento para um operador experiente.
O que torna um fio de solda “fácil de usar”?
Algumas das observações preliminares mais interessantes vieram das classificações dos participantes.
Para cada tipo de montagem, o especialista e o iniciante concordaram sobre qual liga era mais fácil de usar. No entanto, eles discordaram quanto ao segundo e ao terceiro lugares. O especialista valorizou mais a velocidade. Uma liga que derretesse rapidamente e permitisse que a junta fosse concluída com eficiência se adequava ao seu fluxo de trabalho já consolidado. O iniciante enfatizou a previsibilidade. Um fio era mais fácil de usar quando seu comportamento de fusão e fluidez parecia consistente e dava ao operador confiança para avaliar quando a junta estava concluída.
Nenhuma das duas perspectivas está errada. Elas refletem necessidades de produção diferentes.
Operadores experientes podem priorizar a produtividade, enquanto os mais novatos podem se beneficiar de materiais que ofereçam maior controle e consistência. O resultado também ilustra por que avaliar um fio de solda apenas com usuários experientes pode não revelar como ele se comportará entre toda a equipe de produção.
Aplicações diferentes, preferências diferentes
A liga preferida também variou entre as avaliações de montagem com furos passantes e de montagem superficial (SMT).
Isso provavelmente está relacionado às diferenças na massa térmica e no volume de solda. As juntas com orifícios de passagem geralmente exigem mais solda e podem requerer maior transferência de calor, enquanto muitas juntas SMT envolvem volumes menores e cargas térmicas mais baixas.
Como as ligas têm diferentes temperaturas de fusão e comportamentos de fusão, a aplicação pode alterar significativamente a sensação que cada uma delas transmite ao operador. O resultado sugere que talvez não exista uma liga que seja universalmente a mais fácil para a soldagem manual. A melhor escolha pode depender da montagem, da exigência térmica, do diâmetro do fio e do operador.
Correlação entre a experiência do usuário e as propriedades da liga
A avaliação prática foi apenas uma parte do projeto.
Estamos compilando observações dos participantes relacionadas à fusão, umectação, fluxo, velocidade, previsibilidade e facilidade de uso. As ligas também estão sendo avaliadas por meio de testes de estanhagem de fios e vídeos em câmera lenta da fusão de segmentos de fio de comprimento fixo.
Essas observações serão comparadas com dados de calorimetria diferencial de varredura e com medições da energia térmica total necessária para derreter completamente cada liga.
Isso é importante porque a temperatura do líquidous, por si só, pode não explicar como um fio de solda se comporta na bancada de trabalho. Dois ligas Mesmo com temperaturas de fusão semelhantes, podem ser necessárias quantidades diferentes de energia para derreter completamente, e o perfil da transição de fusão pode afetar a rapidez e a previsibilidade com que o fio responde.
Ao combinar o feedback dos operadores com dados visuais e térmicos, esperamos explicar melhor por que as ligas foram percebidas de maneira diferente.
O objetivo final: orientações úteis para o setor
Embora a análise ainda esteja em andamento e as conclusões discutidas aqui continuem sendo preliminares, o objetivo do projeto não é simplesmente classificar três ligas. Uma classificação sem contexto tem valor limitado.
Em vez disso, nosso objetivo é esclarecer as vantagens e as desvantagens de cada liga em diferentes condições e elaborar orientações mais precisas sobre a seleção da liga, o diâmetro do fio, a demanda térmica, a configuração do equipamento e o treinamento dos operadores.
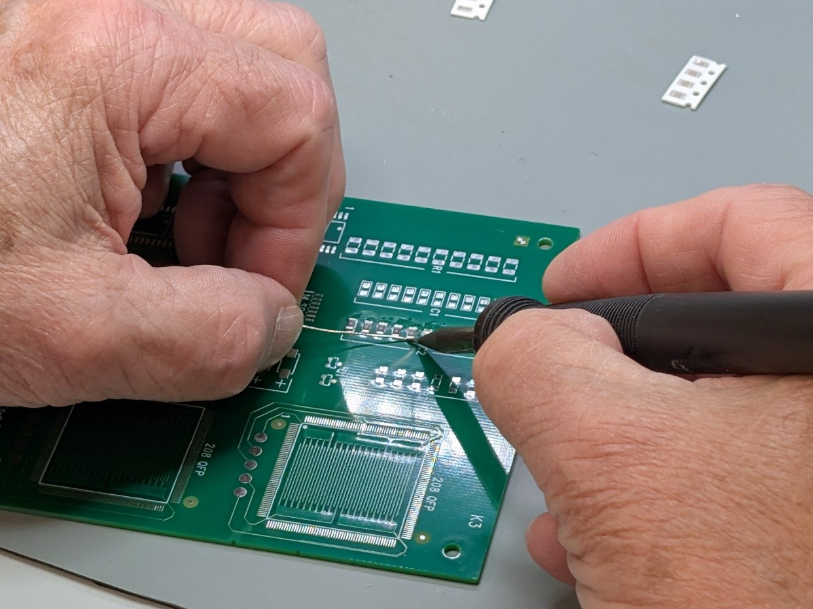
Quando um fio é considerado lento ou difícil de trabalhar, a solução pode não ser tão simples quanto trocar o produto. A fábrica pode precisar avaliar se a liga é adequada para a montagem, se há calor suficiente na junta, se o diâmetro do fio corresponde ao volume de solda necessário e se os operadores compreendem o comportamento de fusão do material.
A filosofia “Solder + Support” da AIM significa dedicar tempo para investigar essas questões, aprender com especialistas respeitados do setor e compartilhar o que descobrimos. Agradecemos à EPTAC, a Leo Lambert e ao nosso voluntário “iniciante” pela participação.
O estudo completo será apresentado na SMTA International em outubro deste ano. Fique ligado, pois continuamos trabalhando para transformar uma dúvida de um cliente em orientações práticas para o setor de fabricação de eletrônicos!
Quer saber mais detalhes técnicos? Clique aqui.