Badanie wpływu stopu, zastosowania oraz doświadczenia operatora na właściwości drutu lutowniczego
autor: Gayle Towell
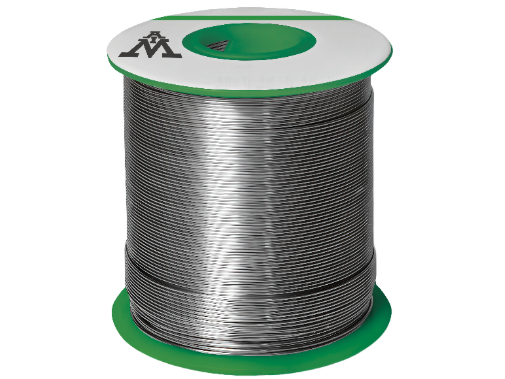
W wielu halach produkcyjnych operatorzy używają dowolnej szpuli drut lutowniczy jest udostępniane, często bez szczegółowych informacji na temat tego, w jaki sposób jego stop, średnica lub właściwości topnienia mogą mieć wpływ na wykonanie zadania. Jednak druty lutownicze nie są zamienne, a różnice między nimi mogą mieć znaczenie w sposób odczuwalny dla operatorów, nawet jeśli nie są w stanie od razu zidentyfikować przyczyny.
Niedawne pytanie jednego z klientów dało nam okazję do dokładniejszego zbadania tej zmienności. W ramach naszego programu „Applied Industry Research” nawiązaliśmy współpracę z EPTAC oraz eksperta w dziedzinie lutowania, Leo Lamberta, w celu zbadania, jak różne stopy lutownicze zachowują się w postaci drutu oraz w jaki sposób doświadczenie operatora może wpływać na postrzeganie ich właściwości użytkowych.
Praktyczne pytanie z hali produkcyjnej
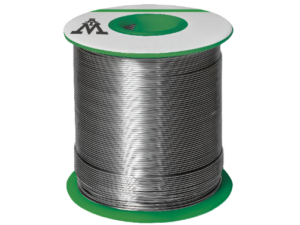
Początkiem badań była praktyczna obserwacja jednego z inżynierów wsparcia technicznego firmy AIM. Opierając się zarówno na opiniach klientów, jak i na własnych doświadczeniach zebranych podczas prezentacji technicznej, jeden Drut lutowniczy z rdzeniem CX18 Wydawało się, że topi się szybciej i łatwiej niż inne, gdy testowano je przy użyciu tej samej lutownicy i tych samych ustawień temperatury.
Ta obserwacja wywołała kilka pytań. Czy ta widoczna różnica wynikała przede wszystkim z charakterystycznych właściwości topnienia stopów? Czy byłaby ona zauważalna podczas faktycznego tworzenia połączenia, a nie tylko podczas podawania drutu bezpośrednio do grotu lutownicy? Czy doświadczony operator i nowicjusz postrzegaliby tę różnicę w ten sam sposób? I czy wynik różniłby się w przypadku montażu przewlekowego i montażu powierzchniowego?
Zamiast wyciągać wnioski na podstawie pojedynczego porównania, wykorzystaliśmy tę obserwację jako punkt wyjścia do szerszej, ślepej oceny, której celem było zbadanie, w jaki sposób wzajemnie oddziałują na siebie stop, zastosowanie i doświadczenie operatora.
Współpraca z EPTAC i opracowanie planu eksperymentu
Aby zbadać te kwestie, firma AIM nawiązała współpracę z EPTAC, uznanym na całym świecie liderem w dziedzinie szkoleń z zakresu lutowania oraz certyfikacji IPC.
Od ponad 35 lat firma EPTAC pomaga producentom elektroniki podnosić jakość wykonania, wydajność oraz wiedzę na temat procesów produkcyjnych poprzez szkolenia organizowane w 24 lokalizacjach w Ameryce Północnej, online oraz w zakładach klientów.
Ocena została przeprowadzona we współpracy z Leo Lambertem, wiceprezesem i dyrektorem technicznym EPTAC. Leo od ponad trzech dekad działa w branży produkcji elektronicznej i jest autorem Lutowanie w montażu układów elektronicznych. Za swoje osiągnięcia otrzymał między innymi nagrodę IPC Raymond E. Pritchard Hall of Fame Award oraz nagrodę IPC President’s Award.
Innymi słowy, Leo zna się na rzeczy.
W ramach ślepej oceny porównano trzy bezołowiowe stopy lutownicze, wszystkie wyprodukowane w postaci drutu rdzeniowego z wykorzystaniem systemu topnikowego CX18 firmy AIM. Ujednolicenie systemu topnikowego pozwoliło skoncentrować się w porównaniu na różnicach związanych z samymi stopami.
Każdy stop został przetestowany przy użyciu drutów o dwóch różnych średnicach. Grubsze druty zastosowano w montażu przewlekanym, natomiast cieńsze – w montażu powierzchniowym.
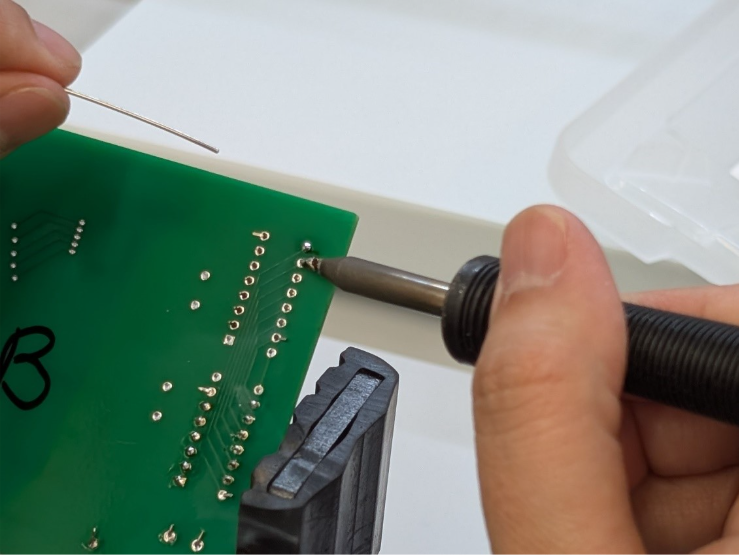
W zajęciach wzięło udział dwóch uczestników: Leo jako ekspert oraz nowicjusz, który wprawdzie lutował już własne projekty, ale nie miał doświadczenia w produkcji elektronicznej.
To porównanie było istotne, ponieważ wydajność drutu lutowniczego może w dużym stopniu zależeć od użytkownika. Drut, który dla eksperta wydaje się szybki i wydajny, może sprawiać trudności w kontroli osobie dopiero doskonalącej swoją technikę. Materiał, który dla nowicjusza jest przewidywalny, może wydawać się niepotrzebnie powolny dla doświadczonego użytkownika.
Co sprawia, że drut lutowniczy jest “łatwy w użyciu”?
Niektóre z najciekawszych wstępnych spostrzeżeń wynikały z rankingów sporządzonych przez uczestników.
W przypadku każdego typu połączenia ekspert i początkujący byli zgodni co do tego, który stop był najłatwiejszy w użyciu. Nie zgadzali się jednak co do drugiego i trzeciego miejsca. Ekspert przywiązywał większą wagę do szybkości. Stop, który szybko się topił i pozwalał na sprawne wykonanie połączenia, odpowiadał jego wypracowanemu sposobowi pracy. Początkujący kładł nacisk na przewidywalność. Drut był łatwiejszy w użyciu, gdy jego właściwości topnienia i płynięcia były spójne i dawały operatorowi pewność co do oceny, kiedy połączenie zostało zakończone.
Żadna z tych perspektyw nie jest błędna. Odzwierciedlają one różne potrzeby produkcyjne.
Doświadczeni operatorzy mogą priorytetowo traktować wydajność, podczas gdy mniej doświadczeni mogą czerpać korzyści z materiałów zapewniających większą kontrolę i powtarzalność. Wynik ten pokazuje również, dlaczego ocena drutu lutowniczego wyłącznie przez doświadczonych użytkowników może nie odzwierciedlać jego rzeczywistego działania w przypadku całej grupy pracowników produkcyjnych.
Różne zastosowania, różne preferencje
Wybór preferowanego stopu również różnił się w przypadku ocen dotyczących montażu przewlekanego i montażu powierzchniowego (SMT).
Prawdopodobnie wynika to z różnic w masie termicznej i objętości lutu. Połączenia przelotowe zazwyczaj wymagają większej ilości lutu i mogą wiązać się z większym przepływem ciepła, podczas gdy wiele połączeń SMT charakteryzuje się mniejszą objętością i mniejszym obciążeniem termicznym.
Ponieważ stopy mają różne temperatury topnienia oraz właściwości topnienia – sposób zastosowania może znacząco wpłynąć na odczucia operatora podczas pracy z każdym z nich. Wyniki sugerują, że być może nie istnieje jeden, uniwersalnie najłatwiejszy w użyciu stop do lutowania ręcznego. Najlepszy wybór może zależeć od rodzaju zespołu, wymagań termicznych, średnicy drutu oraz od samego operatora.
Powiązanie wrażeń użytkownika z właściwościami stopów
Praktyczna ocena stanowiła jedynie jedną z części projektu.
Gromadzimy obserwacje uczestników dotyczące topnienia, zwilżania, płynności, prędkości, przewidywalności oraz łatwości użytkowania. Stopów ocenia się również poprzez próby cynowania drutu oraz nagrania w zwolnionym tempie przedstawiające topnienie odcinków drutu o stałej długości.
Wyniki tych obserwacji zostaną porównane z danymi uzyskanymi metodą różnicowej kalorymetrii skaningowej oraz z pomiarami całkowitej energii cieplnej niezbędnej do całkowitego stopienia każdego ze stopów.
Ma to znaczenie, ponieważ sama temperatura likwidusu może nie wystarczyć do wyjaśnienia, jak zachowuje się drut lutowniczy podczas pracy przy stole warsztatowym. Dwa stopów materiały o podobnych temperaturach topnienia mogą wymagać różnych ilości energii do całkowitego stopienia, a przebieg przemiany fazowej może wpływać na to, jak szybko i przewidywalnie reaguje drut.
Łącząc opinie operatorów z danymi wizualnymi i termicznymi, mamy nadzieję lepiej wyjaśnić, dlaczego stopy były postrzegane w różny sposób.
Cel końcowy: przydatne wskazówki dla branży
Chociaż analiza wciąż trwa, a omówione tu wyniki mają charakter wstępny, celem projektu nie jest jedynie sporządzenie rankingu trzech stopów. Ranking pozbawiony kontekstu ma ograniczoną wartość.
Zamiast tego zamierzamy wyjaśnić zalety i wady każdego stopu w różnych warunkach oraz opracować lepsze wytyczne dotyczące doboru stopu, średnicy drutu, zapotrzebowania cieplnego, konfiguracji sprzętu oraz szkolenia operatorów.
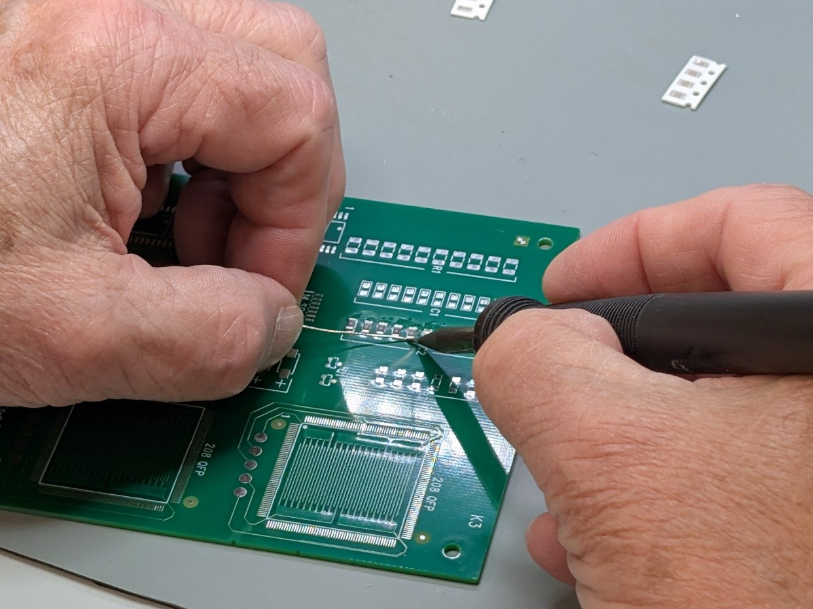
Gdy drut jest określany jako powolny lub trudny w obróbce, rozwiązanie nie zawsze polega po prostu na zmianie produktu. Zakład może być zmuszony do rozważenia, czy stop jest odpowiedni do danego montażu, czy do połączenia dociera wystarczająca ilość ciepła, czy średnica drutu odpowiada wymaganej objętości lutu oraz czy operatorzy rozumieją właściwości topnienia tego materiału.
Filozofia firmy AIM “Solder + Support” polega na poświęcaniu czasu na zgłębianie tych zagadnień, uczeniu się od cenionych ekspertów branżowych oraz dzieleniu się naszymi odkryciami. Jesteśmy wdzięczni organizacji EPTAC, Leo Lambertowi oraz naszemu „początkującemu” wolontariuszowi za udział w tym projekcie.
Pełne wyniki badania zostaną zaprezentowane podczas październikowej konferencji SMTA International. Bądźcie na bieżąco – nadal pracujemy nad tym, aby przekształcić pytanie klienta w praktyczne wskazówki dla branży produkcji elektronicznej!
Szukasz więcej informacji technicznych? Kliknij tutaj.