作者:盖尔-托维尔
长期以来,面积比(AR)一直是预测锡膏转移效率(TE)和指导钢网孔径设计的行业标准。然而,随着电子制造业向超细间距和更薄的钢网推进,尽管AR值高于推荐的0.60阈值,但TE出现了不一致。本研究探讨了钢网焊膏脱模的理论基础,重点是引力(随焊膏体积变化而变化)与焊膏、钢网壁和基板之间的粘合力(随表面积变化而变化)之间的相互作用。.
在这里,我们提出了一个考虑到钢网厚度变化的可变AR限制的替代模型。为了测试这种方法,该模型被应用于从以前发表的论文中获得的已有实验数据,在这些论文中使用了不同钢网厚度的印刷测试。研究结果表明,与钢网厚度相关的AR限值能更准确地预测不同钢网设计的TE,并能为未来的超细焊膏印刷行业标准提供参考。.
引言
面积比在表面贴装技术(SMT)中被广泛用作预测网版印刷过程中焊膏转移效率的指标。 该值定义为网孔横截面积与网孔总壁面积之比,可作为判断焊膏能否有效从钢网释放并沉积到印刷电路板(PCB)上的替代指标。.
行业指南(如IPC-7525 [1])通常建议将面积比设定为至少0.60,以获得良好的印刷效果。然而,随着电子元件的持续微型化以及为适应更细的间距而降低的模板厚度,这一指标开始显现其局限性。 用户经常发现,0.60这一阈值并非放之四海皆准,特别是在开孔几何形状或钢网材料偏离传统标准时。这些差异表明,面积比规则的原始制定基于一些简化假设,而在现代制造条件下,这些假设可能已不再成立。.
面积比作为印刷转移效率的衡量指标
目前使用的面积比阈值基于一个涉及两种粘附力的力平衡模型:焊膏与钢网壁之间的粘附力,以及焊膏与基板之间的粘附力。其假设是,当将焊膏拉向电路板的粘附力超过将其固定在网孔内的粘附力时,焊膏即可成功脱模。 在此模型中,焊膏与任何表面之间的粘附力被认为与接触面积及单位面积的固有粘附力成正比。由此得出焊膏成功脱模的条件为:C₁A₁ > C₂A₂,,
其中:
- C₁ 是焊膏与电路板之间的单位面积粘附力
- A₁ 是孔径的横截面积
- C₂ 是焊膏与钢网壁之间单位面积上的附着力
- A₂ 是与浆料接触的模板壁总面积
对该关系式进行变换,可得面积比不等式:
面积比 = A₁ / A₂ > C₂ / C₁
由于常数 C₁ 和 C₂ 难以直接测量——它们各自取决于材料性能、表面粗糙度及环境条件——因此,通过经验确定了 0.60 这一行业标准阈值。.
在许多常见的印刷场景中,该面积比都能取得令人满意的结果。不过,实际情况中确实会出现偏差。例如,涂层钢网(其内壁表面更光滑)可以降低C₂值,从而在较低的面积比下也能实现令人满意的脱模效果。相反,涉及粘性异常高的浆料或钢网内壁粗糙的情况,可能需要更高的面积比才能确保可靠的脱模。.
此外,该模型并未考虑所有影响浆料释放的物理因素。例如,浆料的内聚力可能弱于其与钢网之间的附着力,这会进一步加剧转移过程的复杂性。这些局限性表明,尽管当前的面积比规则是一个有用的指导原则,但它终究是对一个更为复杂的物理过程的过度简化表述。.
缩减模板厚度时面积比的局限性
人们普遍认为,使用更薄的钢网可以提高焊膏转移效率。这种看法通常源于以下情况:为了保持相同的沉积量或占位面积,减少钢网厚度就必须增加面积比,从而按照传统模型的预测,改善焊膏释放性能。.
然而,当在不同钢网厚度下保持面积比恒定时——即孔径尺寸按比例调整——许多从业者观察到相反的效果:较薄的钢网往往会导致转移效率降低,而非提高。 这一现象已在各种生产环境中被零星报道,但迄今为止,尚无已发表的研究为其提供理论解释或定量模型。.
本文提出了一种基于基本物理原理的改进型力学模型。该模型在传统的释放方程中引入了一个额外因素——重力对焊膏沉积的影响——并给出了面积比与钢网厚度之间的一种新的函数关系。.
该方法为观察到的“网版越薄,转移效率越低”的现象提供了理论依据,并能够针对具体的网版几何形状估算其最小面积比的极限值。.
重新审视“力量模型”:一项新提案
为了解释在面积比恒定的情况下,当钢网厚度减小时所观察到的转移效率下降现象,有必要重新审视其背后的力学假设。 传统模型仅考虑了释放过程中两种力:焊膏与钢网壁之间的粘附力,以及焊膏与基板之间的粘附力。然而,这种简化忽略了一个重要的第三因素——作用于焊膏体积上的重力。.
引力与焊膏沉积量的体积成正比,而焊膏与电路板之间的粘附力则与面积成正比。由于面积和体积之间并非呈线性关系,这会导致一种偏差,且随着钢网变薄、沉积量变小,这种偏差会变得更加明显。 换言之,随着钢网变薄,其质量(以及由此产生的辅助焊膏脱模的重力)的下降速度快于与电路板之间的粘附力,从而扰乱了预期的脱模行为。传统面积比模型并未考虑这种不匹配现象。.
模板与壁面相互作用中的粘附与摩擦
在开发修订后的模型时,有必要探讨浆料与模板壁之间的相互作用应严格视为粘附,还是视为一种滑动摩擦。如果摩擦是主导机制,则阻力可由以下公式描述:F = μN,其中μ为摩擦系数,N为法向力。.
需要注意的是,浆料与网版壁面之间的法向力取决于压力,而压力随深度 x 的变化遵循压力 = 的关系。由压力引起的壁面所受总力,可通过将压力对壁面面积进行积分来求得。在此情况下,壁面受力可表示为:
F = = μρgPT²/2,可改写为 μρgA₂T/2。.
地点:
- ρ 是糊状物的密度
- g 是重力加速度
- P 是孔径周长
- T 表示模板厚度
- A₂ 是模板壁面积
然而,观测证据——例如克里斯·谢(Chrys Shea)[2]进行的高速视频分析——表明,糊状物的释放主要通过内聚力的拉伸和脱离实现,而非沿壁面滑动。 因此,在该模型中,钢网与焊膏的相互作用被视为纯粹的粘附力:C₂A₂,其中C₂为单位面积的粘附力。在今后的研究中,针对特定情况(例如高度抛光或涂层钢网,或是内聚力较低的焊膏),可能会重新审视这一假设。 目前,该模型假设粘附力起主导作用。.
糊状物释放的修正力-位移关系
将重力纳入原始释放条件后,得到修正后的力平衡方程:C₁A₁ + ρVg > C₂A₂
地点:
- C₁ 和 C₂ 分别表示浆料与板材之间以及浆料与基材之间的单位面积粘附力
- A₁ 和 A₂ 分别表示孔径横截面积和模板壁的面积
- ρ 是浆料的密度
- V 为焊料沉积物的体积
- g 是重力加速度
由于 V = A₁T(其中 T 为模板厚度),为了清晰起见,将分组常数表示为 C₃ = ρg,即单位体积的重力。代入后得:C₁A₁ + C₃A₁T > C₂A₂
将 A₁ 因式分解后,可得:面积比 = A₁ / A₂ > C₂ / (C₁ + C₃T)
该表达式描述了成功释放浆料所需的面积比极限与钢网厚度之间的关系。重要的是,它表明随着 T 的减小,分母会变小,从而导致所需的面积比增大。.
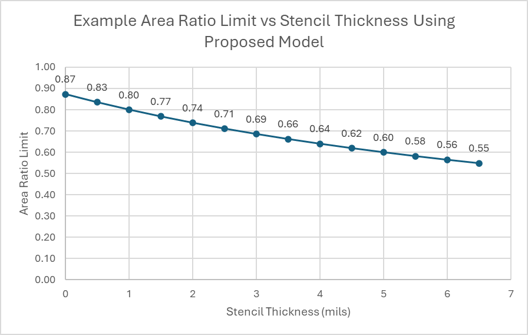
为了进一步简化该表达式,设 a = C₂ / C₃,b = C₁ / C₃。那么面积比极限变为:面积比极限 = Y(T) = a / (b + T)
为说明这种关系,假设对于 5 mil(127 µm)的模板,面积比限制为 0.60;而对于 1 mil(25 µm)的模板,该限制则增加到 0.80。 这些数值对应于 a = 9.6 和 b = 11。图 1 所示的曲线直观地展示了在这些边界条件下,面积比极限会随模板厚度如何变化。.
利用现有数据对拟议模型进行验证
为了评估所提出的面积比模型的有效性,我们审查了若干已发表的研究,这些研究报告了不同网版厚度和面积比下的印刷转移效率。虽然未发现有研究直接旨在量化面积比的极限值与网版厚度的关系,但其中几项研究提供了适合进行回顾性分析的数据集。.
利用这些数据,可以确定随着模板厚度的减小,实现 75% 转移效率所需的面积比阈值是否会增加,这与模型的预测一致。 针对每个数据集,绘制了转移效率与面积比的关系图,确定了对应于75%效率的推导出的面积比阈值,并将所得数据点拟合到所提出的函数中,以评估其一致性。.
使用三种模板厚度的数据集进行验证
第一组数据来自题为《关于使用纳米涂层钢网改善小钢网孔面积比焊膏印刷的研究》[3]的论文。 该研究报告了丝网厚度为 3、4 和 5 mil 时,三种焊膏类型(3 型、4 型和 5 型)的转移效率结果,并包括未涂层和纳米涂层丝网两种条件。 该研究的初衷是评估纳米涂层的优势,但数据的结构使其非常适合用于测试所提出的面积比模型的预测能力。.
针对每种浆料类型和每种网版厚度,分别分析了未涂层和涂层网版的测试结果。对于每种组合,均绘制了转移效率与面积比的关系曲线。这些结果如图2所示。.
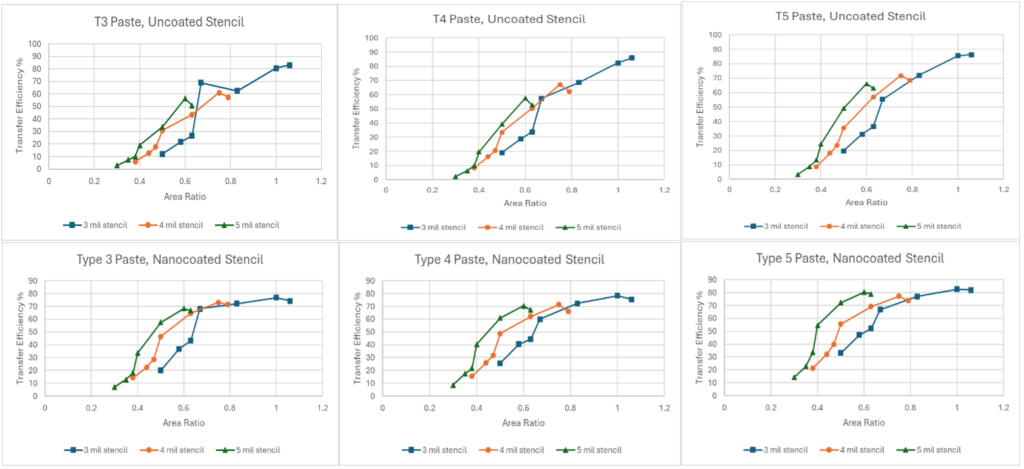
从这些数据中可以立即看出,在面积比相同时,较薄的模板始终会产生较低的转印效率。这一趋势与所提出的模型的预测完全一致。.
为了确保数据集的一致性和可比性,我们重点关注了现有数据中的一个特定子集:01005元件焊盘的印刷转移结果。这种孔径类型在所有焊膏类型、钢网厚度和涂布条件下均能一致地体现,因此是模型验证的理想选择。.
对于每种浆料类型和每种钢网条件,均对相应的转移效率与面积比曲线图进行了线性拟合。 从每条拟合曲线中,插值得出实现75%转移效率所需的面积比值。表1汇总了针对所有焊膏类型、钢网厚度和涂布条件组合所推导出的面积比阈值。.
表1. 根据图表拟合得出的面积比阈值。.
| 未涂层模板 | 纳米涂层模板 | ||||||||||
| T3 | T4 | T5 | T3 | T4 | T5 | ||||||
| 钢网厚度 | AR 截止值 | 钢网厚度 | AR 截止值 | 钢网厚度 | AR 截止值 | 钢网厚度 | AR 截止值 | 钢网厚度 | AR 截止值 | 钢网厚度 | AR 截止值 |
| 3 | 0.953 | 3 | 0.906 | 3 | 0.878 | 3 | 0.930 | 3 | 0.919 | 3 | 0.822 |
| 4 | 0.875 | 4 | 0.810 | 4 | 0.766 | 4 | 0.753 | 4 | 0.783 | 4 | 0.714 |
| 5 | 0.707 | 5 | 0.692 | 5 | 0.636 | 5 | 0.625 | 5 | 0.618 | 5 | 0.546 |
请注意,减小浆料粒径似乎也会降低这些数据集中的面积比阈值,只有一个例外——使用4 mil纳米涂层网版印刷的4型浆料。 这一异常现象很可能是测量中的不确定性或误差所致。在今后评估浆料颗粒尺寸对该模型影响的研究中,可进一步探讨这一效应。.
随后,利用表1中的数据点评估了所提模型的预测精度,该模型定义为:Y(T) = a / (b + T)。 针对每组数据序列均进行了非线性回归分析,以确定最佳拟合参数 a 和 b,并利用决定系数 (R²) 评估了各拟合结果的质量。所得拟合结果如图 3 所示,相应的参数值和 R² 指标汇总于表 2 中。.
表 2. 拟合参数。.
| 未涂层,T3 | 未涂层,T4 | 未镀膜,T5 | 纳米涂层,T3 | 纳米涂层,T4 | 纳米涂层,T5 | |
| a | 6.046 | 6.109 | 4.848 | 3.847 | 4.067 | 3.627 |
| b | 3.246 | 3.697 | 2.481 | 1.132 | 1.382 | 1.352 |
| R2 | 0.919 | 0.982 | 0.983 | 0.999 | 0.974 | 0.946 |
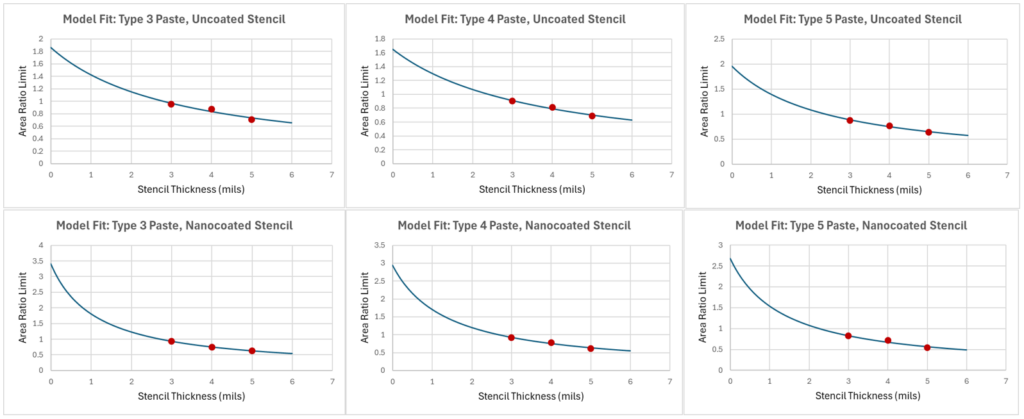
尽管每次拟合都受到数据点数量有限的限制——这反映了所评估的三种模板厚度——但结果表明与所提出的模型具有高度一致性,且在这些范围内,这些拟合结果被认为是合理的。.
另一篇论文被选中,旨在采用不同的实验设计进一步评估所提出的模型。该论文题为《面积形状和面积比对焊膏印刷性能的影响》[4],重点探讨了网孔形状和面积比如何影响印刷转移效率。 值得注意的是,该研究包含多种网孔几何形状的数据,这些数据是在三种不同的钢网厚度(80 µm(3.15 mils)、100 µm(3.94 mils)和120 µm(4.72 mils))下,使用同一种焊膏印刷所得。.
为了与先前的分析保持一致,将方形孔的数据单独提取出来,从而能够在相同的面积比条件下,直接比较不同网版厚度下的印刷转移效率。这种统一性消除了因孔形几何结构导致的变异性,使得该数据集特别适合用于评估网版厚度本身是否会影响转移效率。 图4展示了三种网版厚度下,转移效率与面积比的关系图。.
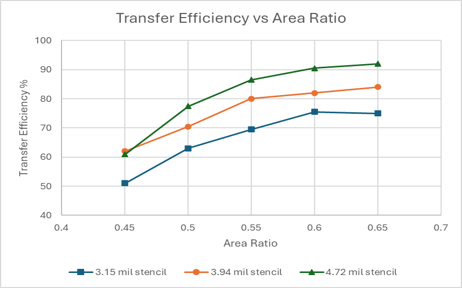
与前一个数据集一样,在相同的面积比下,较薄的模板始终表现出较低的转移效率,这进一步印证了该模型的核心预测:模板厚度减小会提高实现可接受剥离所需的最小面积比。 对每个模板厚度数据集进行了线性拟合,并插值得到了对应于75%转印效率的面积比。这些阈值数据汇总于表3中。.
表 3. 根据图表拟合得出的面积比阈值。.
| 模板厚度(密尔) | 面积比阈值 |
| 3.15 | 0.62 |
| 3.94 | 0.54 |
| 4.72 | 0.51 |
利用这些数据点,将结果再次代入所提出的模型 Y(T) = a / (b + T) 进行拟合。最佳拟合参数为 a = 4.306、b = 3.853、R² = 0.962,相应的模型曲线如图 5 所示。.
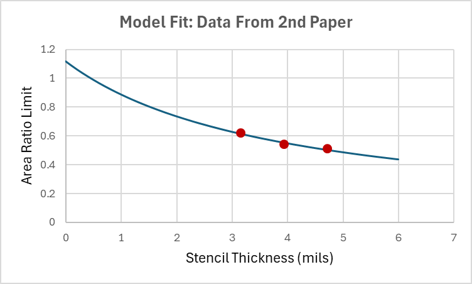
尽管仅限于三种钢网厚度,但该数据集的一致性——结合观察到的趋势和拟合质量——进一步支持了所提模型的有效性。 较高的R²值表明,即使存在焊膏变异性或较高厚度下的流平效应等潜在混杂因素,该函数形式仍能很好地捕捉到钢网厚度带来的影响。.
使用两种模板厚度的数据集进行验证
为了进一步评估所提模型的适用性,对几项报告了两种网版厚度下转印效率结果的补充研究进行了分析。尽管这些研究提供的数据点较少,但它们有助于进一步了解在不同的材料、工艺和印刷条件下,网版厚度与有效转印所需面积比之间的关系是否仍然成立。.
数据选自题为《基于纳米网版的安全印刷工艺对01005元器件的研究》[5]和《网版技术对超细间距印刷的影响》[6]的两篇论文。 其中第一篇论文包含了80µm和100µm丝网厚度下的转印效率数据,这些数据是使用4型和5型焊膏进行评估得出的。为保持一致性,重点关注了与圆角矩形开孔相关的结果。 第二篇论文对比了多种网版类型,包括激光切割和电铸网版,并分别考察了带纳米涂层和不带纳米涂层的情况。数据采集涵盖了100µm和120µm两种网版厚度。尽管数据中包含多种网孔类型,但通过识别出多个具有相似网孔形状的场景,从而实现了直接比较。 图6展示了基于这些论文数据绘制的转移效率与面积比关系图。.
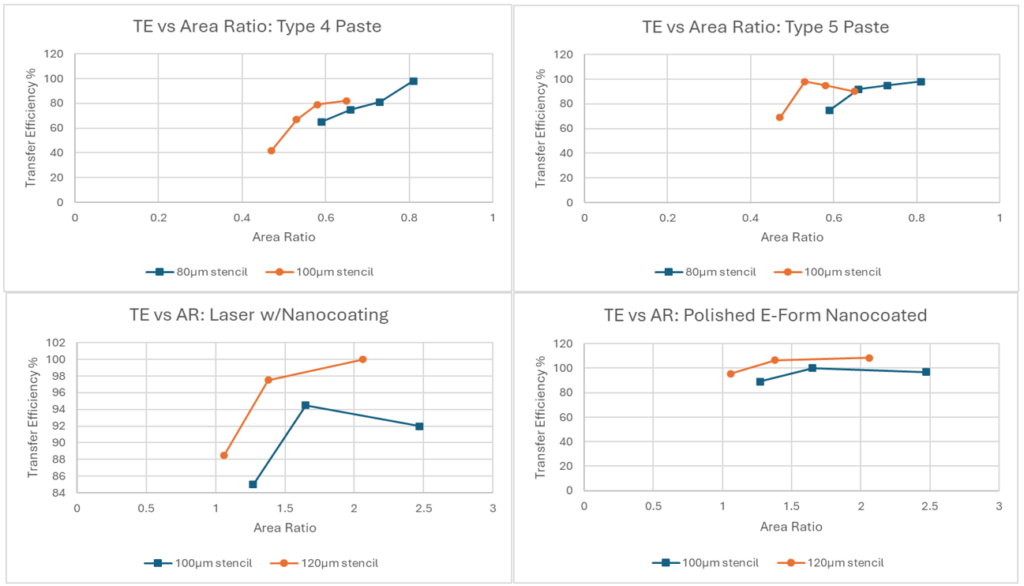
尽管这些研究各自仅限于两种模板厚度,但所有数据集所呈现的一致趋势都支持了所提模型的核心假设。在每种情况下,在面积比恒定的条件下,模板厚度的减小都会导致传输效率出现可测量的下降——这一效应无法用传统的面积比阈值来解释,但经修订的基于物理原理的公式却能对其进行预测。.
结果总结与未来工作
该模型在传统的面积比公式中引入了与厚度相关的项,其结果与大量现有实验数据高度吻合。 多项研究表明,即使在面积比保持恒定的情况下,钢网厚度也会显著影响焊膏转移效率——这一趋势是标准IPC-7525指南无法解释的。相比之下,修订后的模型通过一个结合了重力与焊膏体积的简单、基于物理原理的关系式,准确地捕捉到了这一行为。.
尽管目前的验证仅限于包含两种或三种钢网厚度数据集,但不同研究中趋势的一致性——无论焊膏类型、网孔形状或钢网涂层如何——都为该模型的预测能力提供了有力的初步支持。.
为了进一步强化和完善该模型,后续工作将包括一项受控研究,在保持面积比、钢网类型/涂层以及焊膏类型恒定的条件下,评估五种或更多钢网厚度下的印刷性能。这将有助于对模型进行更严格的拟合,并为评估厚度所起的作用提供更高的分辨率。 此外,还将致力于直接表征模型中使用的常数。.
与此同时,其他研究可进一步探讨在某些条件下——尤其是使用表面更光滑或高度抛光的钢网时——滑动摩擦是否会成为一种重要作用力。高速摄像或力测量技术或许有助于识别在焊膏释放动力学过程中,摩擦力主导于粘附力的具体情形。.
结论
本文提出了一种改进的面积比模型,该模型更能反映丝网印刷过程中焊膏释放的物理机制。通过将重力作用和丝网厚度纳入考量,该模型对一个长期被观察到但尚未得到理论解释的现象——在面积比恒定的情况下,随着丝网变薄,转移效率会降低——给出了有力的解释。.
该模型为预测不同网版厚度下的面积比极限提供了一个实用的框架,或可为未来网版设计指南和印刷工艺标准的制定提供参考。尽管仍需进一步验证——特别是通过受控实验和对材料常数的更深入表征——但本文呈现的结果强烈表明,传统的“一刀切”式面积比阈值在许多现代应用中已不再适用。.
通过加深对焊膏转移背后力学机制的理解,该模型为改进钢网设计策略、优化工艺控制,并最终提高细间距SMT组装的良率奠定了基础。.
致谢
特别感谢 ASMPT 的杰夫·谢克(Jeff Schake)、Shea Engineering 的克里斯·谢伊(Chrys Shea)以及 AIM Solder 的蒂莫西·奥尼尔(Timothy O’Neill)。.
参考资料
[1] IPC,, 模板设计指南, IPC-7525C, 班诺克本,伊利诺伊州,美国,2021年11月。.
[2] 谢,C.,,youtube.com/@chrysshea2598 检索于2025年10月20日。.
[3] J. Bath、T. Lentz、G. Smith,, “关于利用纳米涂层网版改善小网版孔面积比条件下焊膏印刷的研究”,” 《2016年IPC APEX博览会论文集》..
[4] Härter, S., Niemann, J., Franke, J., Schake, J., & Whitmore, M. (2016). 面积形状和面积比对焊膏印刷性能的影响. 《SMTA国际会议论文集》,2016年9月25日至29日,美国伊利诺伊州罗斯蒙特。.
[5] Härter, S., Franke, J., & Läntzsch, C. (2014). 关于采用纳米加工模板对01005元件进行安全印刷工艺的基础研究. 《SMTA国际会议论文集》,2014年9月28日至10月2日,美国伊利诺伊州罗斯蒙特。.
[6] Ramkumar, S. M. 与 Mohanty, R. (2011). 模板技术对超细间距印刷的影响. 《SMTA国际会议论文集》,2011年10月16日至20日,沃思堡会议中心,沃思堡,德克萨斯州,美国。.
最初发表于《APEX 2026 技术论文集》