作者:盖尔·托韦尔、蒂莫西·奥尼尔、卡洛斯·塔福亚和尼克·菲尔德豪斯(欧姆龙)
本文对自动光学检测(AOI)系统在应用于采用SAC305及第三代低银含铋合金焊接的印刷电路板(PCB)时的性能进行了比较研究。 我们的目的是探讨一些轶事证据,这些证据表明,由于Sn/Ag/Cu/Bi合金具有更均匀的哑光表面,与SAC305相比,其误报率更低。 尽管初步结果并未显示误报方面存在显著差异,但研究表明,Sn/Ag/Cu/Bi 合金产生的焊角、润湿和分布更均匀,表面更光滑,这些都是 AOI 图像处理和分析的关键因素。 这种均匀性增强了 AOI 系统对图像的训练能力,从而有可能降低检测设置的复杂性。.
引言
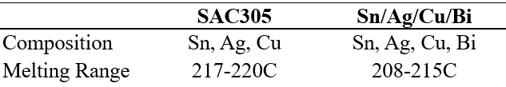
此次调查的最初动因,源于一些电子组装商反映,在表面贴装回流焊接中,从使用SAC305切换为使用Sn/Ag/Cu/Bi合金后,AOI设备的误报率有所降低。表1突出了这些合金在成分和性能方面的差异。.
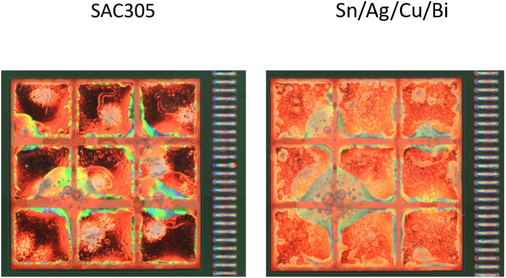
对两种合金回流后的外观进行比较可发现,SAC305通常呈现出不均匀的外观,其中一些非常光亮的区域被各种不规则处所间断。相比之下,Sn/Ag/Cu/Bi合金的表面则往往更为均匀且呈哑光状,如图1所示。.
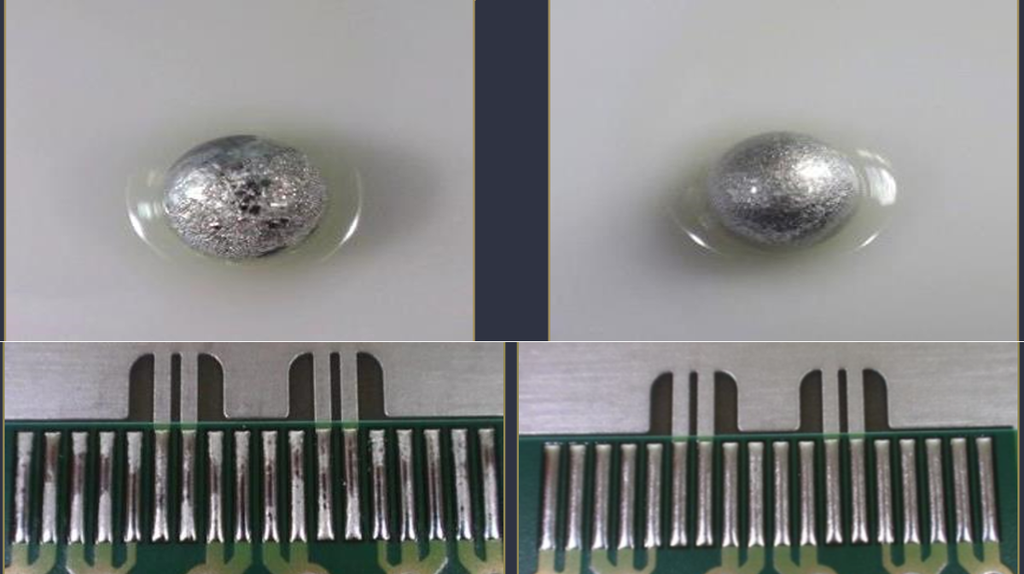
据推测,这种表面光泽度的差异可能会导致AOI读数出现假阳性,因为AOI技术依赖于光线从焊点表面反射的情况。 此外,客户此前在将 Sn/Ag/Cu/Bi 焊膏与 SAC305 及其他 SAC 焊膏进行对比评估时获得的数据表明,与其他合金相比,Sn/Ag/Cu/Bi 的反射水平最低。 在本次评估中,较低的反射率被视为一个好的结果,因为它降低了检测过程中出现误判的可能性。.
文献综述充分证实了这样一个观点:误报是AOI技术中一个众所周知的难题。在2023年从西门子一条电子产品生产线上收集的、历时132天的综合数据集中[[i]], a 相当数量 在机器判定为有缺陷的电路板中,经人工检查后发现部分其实并无缺陷。事实上,根据AOI检测类型的不同,真实缺陷与误报的比例在0.003到0.028之间。每出现一次此类误报,都需要进行人工复核,这既耗时又昂贵。.
自AOI技术应用于焊点检测以来,各公司一直致力于改进和优化该技术。通常,这是通过结合使用更先进的软件和人工智能来实现的[[ii]]来分析光学数据,并采用不同的照明技术来采集数据[[iii]]. 表 2 总结了 AOI 检测中采用的几种不同的照明方法及其优缺点。.
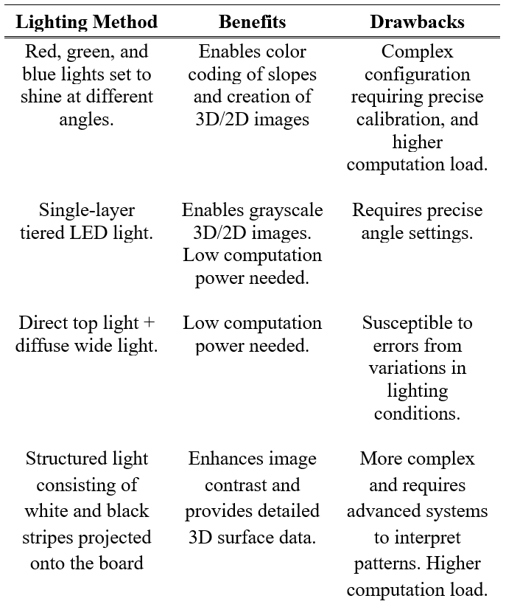
值得注意的是,如3D AOI系统(包括本研究中使用的系统)所采用的多角度、多色照明技术,是处理反射性及其他难以检测表面最有效的方法之一。这些方法能够更好地区分真实缺陷与反射引起的异常。.
反射和表面几何形状均已被公认为AOI系统中需要应对的问题。Liberty和Skunes的一篇论文[[iv]] 详细阐述了在检测光亮且具有反射性的表面时所遇到的一些具体困难,并详细描述了由于一个焊点上的光线反射到另一个焊点上而产生的虚假信号,如何导致焊点高度值出现偏差。 在该研究中,通过引入多反射抑制(MRS)技术——该技术利用多角度摄像头和复杂的算法——成功缓解了这一影响。.
Janóczki等人撰写的一篇关于焊接自动化光学检测的详细章节[[v]] 深入剖析了向无铅焊料过渡如何增加了AOI的检测难度。锡铅合金能形成光滑、均匀的表面几何形状,从而使自动化检测更为容易;而现代无铅合金则带来了诸多挑战。 由于其通常不具有共晶性质,往往会在成分不同的核心周围发生结晶,从而导致表面几何形状变得更加粗糙。不同合金在表面光洁度和反射率方面也存在差异,这同样会影响AOI的性能。 在本章中,含铅焊膏的测量表面粗糙度(RMS)为0.03092,而基于SAC的无铅焊膏的粗糙度则高达0.986,是前者的三倍多。.
Janóczki等人撰写的这一章还对各种AOI设备及其性能进行了比较,结论是:采用多角度和多色照明系统的设备更适合处理反射表面和复杂几何形状。.
归根结底,现有文献支持这样一种观点:不均匀且具有反射性的焊点可能对AOI系统构成更大挑战,并可能导致更多误判。 然而,文献同时也指出,更先进的技术——特别是那些利用3D功能、多角度和多种照明颜色,并采用先进AI算法的AOI系统——可能具备充分的能力来缓解此类问题。.
实验设计
PCB设计与焊接工艺
在本研究中,设计了两块完全相同的测试电路板,用于在相同条件下评估SAC305和Sn/Ag/Cu/Bi焊料合金的性能。这些印刷电路板采用标准布局,包含电阻、电容器和集成电路等表面贴装元件的组合,这些元件的选取旨在体现典型的组装挑战。参见图2。.
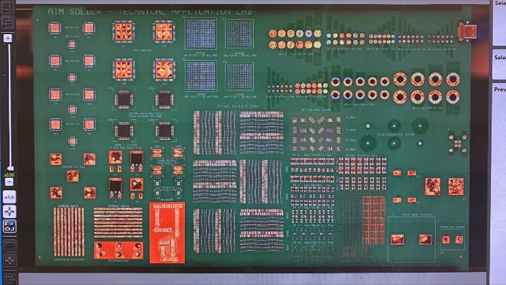
两块电路板均使用相同的钢网和印刷参数,印刷了相同体积的焊膏。随后通过SPI对印刷量进行了验证,并在元器件贴装和回流焊之前确认其印刷量相当。.
两块电路板的焊接工艺均遵循了针对每种合金进行优化的行业标准回流曲线。回流过程经过精心控制,以确保两块电路板的一致性,并将可能影响AOI结果的变量降至最低。.
AOI系统与流程
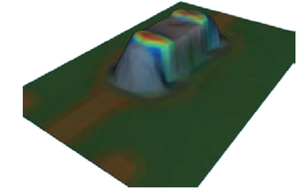
自动光学检测(AOI)是利用欧姆龙(OMRON)提供的先进AOI系统进行的。该系统采用了一种先进的多角度、多色照明技术,即从不同角度将不同颜色的光照射到焊点上,如图3所示。.
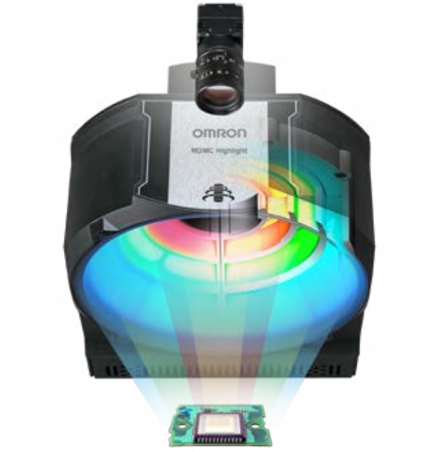
反射回系统的光线颜色与每个点处的表面角度相关。随后,采用先进的数据处理技术来消除阴影和二次反射等因素产生的噪声,从而生成一张展示焊点地形的三维图像。.
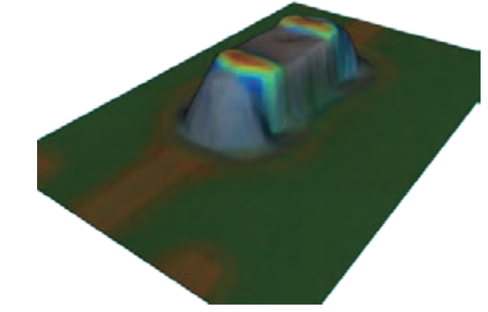
在本研究中,对每块电路板都进行了全面的AOI扫描,特别关注了表面贴装元件周围的焊点。通过比较SAC305电路板和Sn/Ag/Cu/Bi电路板的AOI数据,评估了该系统识别和分类潜在缺陷的能力。.
成果
AOI 检测数据
尽管目前尚无足够数据来对误报率得出任何结论,但AOI检测确实揭示了采用SAC305焊接的电路板与采用Sn/Ag/Cu/Bi焊接的电路板之间存在若干关键差异。 对于SAC305,AOI系统检测到焊点斜率角度存在更大的波动性。由于系统在未进行精细调整的情况下难以稳定识别无缺陷区域,这些不一致性导致在AOI系统的训练阶段需要进行更细致的调整。.
相比之下,采用Sn/Ag/Cu/Bi焊接的电路板在焊点处呈现出更加均匀的斜率,如图5所示的AOI图像中一致的着色所表明的那样。 这种均匀性使 AOI 系统的训练变得更加容易,因为选择单一颜色或区域往往能覆盖更大、更一致的区域,从而减少了设置多个校准点的需求。.
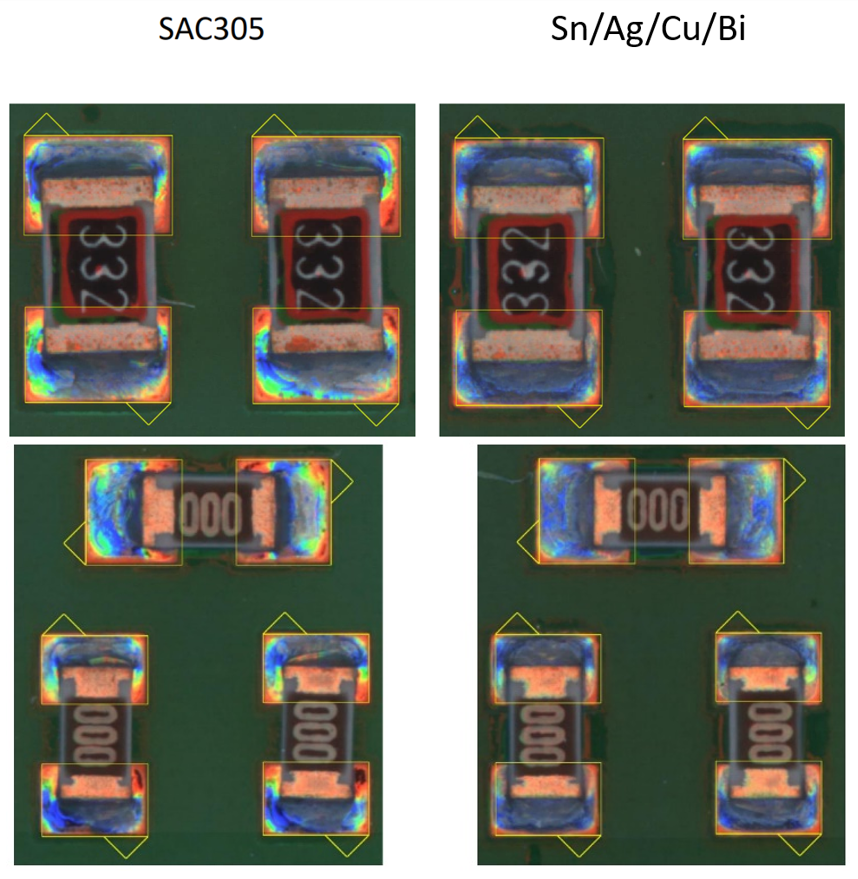
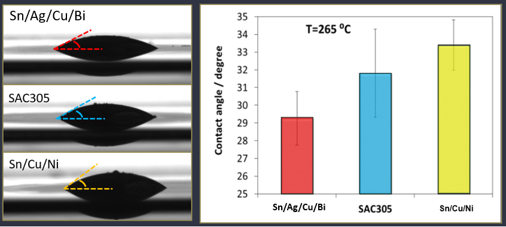
此外,这种均匀性不仅表明光泽的一致性,还表明表面几何形状的整体一致性,这表明与SAC305相比,Sn/Ag/Cu/Bi可能具有更好的润湿性。 这一发现与此前对两种合金润湿角的比较结果一致:在悬滴试验中,Sn/Ag/Cu/Bi的平均润湿角为29度,而SAC305为32度。参见图6。.
此外,通常用于QFN的窗格印迹图案图像显示,这两种合金之间存在明显差异,这再次表明Sn/Ag/Cu/Bi的外观更为均匀,同时也表明其润湿性更好。.
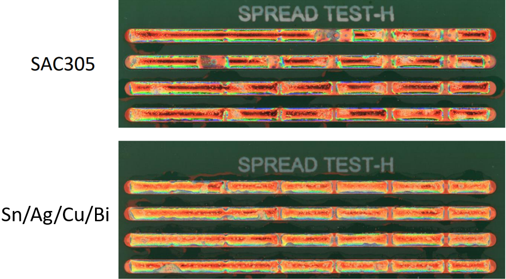
最后,如图8所示,两种合金的铺展测试图案表明,Sn/Ag/Cu/Bi合金的铺展更为均匀,润湿性也更好。.
讨论
AOI检测的结果为理解焊料合金的选择对AOI性能的影响提供了重要见解。 尽管最初关于 Sn/Ag/Cu/Bi 会产生更少误报的假设并未得到 AOI 数据的直接支持,但该研究确实揭示了 Sn/Ag/Cu/Bi 在 AOI 图像均匀性方面的显著优势。 Sn/Ag/Cu/Bi 焊点中观察到的坡度更平滑、更一致,这似乎增强了 AOI 系统快速、准确评估焊角的能力,从而可能减少系统设置和校准所需的时间。.
一个出乎意料的结果是,光泽度对SAC305焊点缺陷检测的影响微乎其微。欧姆龙AOI系统采用的多角度、多色照明方法有效补偿了反射率的变化,使系统能够准确测定即使是最光亮的区域的斜率。 这一发现表明,尽管SAC305表面的整体变化性仍然构成挑战,但AOI系统的先进成像技术能够缓解因反射率不均匀而可能引发的问题。.
研究结果表明,Sn/Ag/Cu/Bi的均匀性和平滑度在高度依赖AOI的制造环境中具有实际优势。通过为检测提供更均匀的表面,Sn/Ag/Cu/Bi可降低AOI系统配置的复杂性,从而缩短检测时间,并可能提高生产吞吐量。.
最初发表于《SMTAI 2024会议论文集》
[[i]] Pfab, K., Eichler, R., Mallandur, A., & Rothering, M. (2024). 表面贴装技术电子产品生产中自动光学检测的数据。《Data in Brief》,53,110110。 https://doi.org/10.1016/j.dib.2024.110110
[[ii]] 张,W.,赵,Z.,吴,B.,唐,P., 王勇、科尔、沈立强、沃格尔 (2019)。通过智能视觉洞察解决方案协作提升AOI性能。SMTA国际会议论文集,美国伊利诺伊州罗斯蒙特。.
[[iii]] Abu Ebayyeh, A. R. M., & Mousavi, A. (2020). 电子行业自动光学检测与质量监控方法的综述与分析。《IEEE Access》,8,183192-183215。 https://doi.org/10.1109/ACCESS.2020.3029127
[[iv]] Liberty, T. 与 Skunes, T. (2015). 《运用独特的3D技术解决方案应对高精度自动光学检测的挑战》。SMTA国际会议论文集,美国伊利诺伊州罗斯蒙特。.
[[v]] Janóczki, M., Becker, Á., Jakab, L., Gróf, R., & Takács, T. (2013). 《焊接的自动光学检测》。载于《材料科学——前沿专题》。InTech出版社。http://dx.doi.org/10.5772/51699