Por Gayle Towell
La relación de área (AR) ha sido durante mucho tiempo el estándar de la industria para predecir la eficiencia de transferencia (TE) de la pasta de soldadura y orientar el diseño de la abertura de la plantilla. Sin embargo, a medida que la fabricación de productos electrónicos avanza hacia pasos ultrafinos y plantillas más delgadas, han surgido inconsistencias en la TE a pesar de que los valores de AR están por encima del umbral recomendado de 0,60. Este estudio examina los fundamentos teóricos de la liberación de pasta de la plantilla, centrándose en la interacción entre las fuerzas gravitacionales (que varían en función del volumen de pasta) y las fuerzas adhesivas entre la pasta, las paredes de la plantilla y el sustrato (que varían en función de la superficie).
Aquí se propone un modelo alternativo para los límites AR variables que tiene en cuenta las variaciones en el espesor de la plantilla. Para probar este enfoque, el modelo se aplicó a datos experimentales preexistentes obtenidos de artículos publicados anteriormente en los que se utilizaron pruebas de impresión con diferentes espesores de plantilla. Los resultados indican que un límite AR dependiente del espesor de la plantilla proporciona un predictor más preciso de la TE en diferentes diseños de plantillas y podría servir de base para futuras normas industriales para la impresión de pasta de soldadura ultrafina.
Introducción
El índice de área se utiliza ampliamente en la tecnología de montaje en superficie (SMT) como un indicador para predecir la eficiencia de transferencia de la pasta de soldadura durante la impresión con plantilla. Definida como la relación entre el área de la sección transversal de la abertura y el área total de las paredes de la abertura, este valor sirve como indicador de si la pasta de soldadura se liberará efectivamente de la plantilla y se depositará sobre la placa de circuito impreso (PCB).
Las normas de la industria, como la IPC-7525 [1], suelen recomendar una relación de área mínima de 0,60 para lograr un buen rendimiento de impresión. Sin embargo, a medida que los componentes electrónicos siguen reduciéndose y el grosor de las plantillas disminuye para adaptarse a pasos más finos, esta métrica comienza a mostrar sus limitaciones. Los usuarios observan con frecuencia que el umbral de 0,60 no se aplica de manera universal, especialmente cuando las geometrías de las aberturas o los materiales de las plantillas se desvían de las normas convencionales. Estas discrepancias sugieren que la formulación original de la regla de la relación de área se basa en suposiciones simplificadas que tal vez ya no sean válidas en las condiciones de fabricación actuales.
La relación de área como indicador de la eficiencia de la transferencia de impresión
El umbral de relación de área que se utiliza actualmente se basa en un modelo de equilibrio de fuerzas que involucra dos fuerzas adhesivas: la adhesión entre la pasta de soldadura y las paredes de la plantilla, y la adhesión entre la pasta de soldadura y el sustrato. Se parte de la suposición de que la liberación de la pasta se produce con éxito cuando la fuerza adhesiva que tira de la pasta hacia la placa supera la fuerza adhesiva que la mantiene dentro de la abertura. En este modelo, se considera que la fuerza adhesiva entre la pasta de soldadura y cualquier superficie es proporcional al área de superficie en contacto y a la adhesión intrínseca por unidad de área. Esto da lugar a la siguiente condición para que la liberación de la pasta sea exitosa: C₁A₁ > C₂A₂,
donde:
- C₁ es la fuerza de adhesión por unidad de área entre la pasta de soldadura y la placa
- A₁ es el área de la sección transversal de la abertura
- C₂ es la fuerza de adhesión por unidad de área entre la pasta de soldadura y las paredes de la plantilla
- A₂ es el área total de la pared de la plantilla que está en contacto con la pasta
Al reorganizar esta relación, se obtiene la desigualdad de la relación de áreas:
Relación de áreas = A₁ / A₂ > C₂ / C₁
Dado que las constantes C₁ y C₂ son difíciles de medir directamente —ya que cada una depende de las propiedades del material, el acabado de la superficie y las condiciones ambientales—, se ha establecido de manera empírica el umbral estándar de la industria de 0,60.
Esta relación ofrece resultados aceptables en muchos escenarios comunes de impresión. Dicho esto, sí se producen desviaciones. Por ejemplo, las plantillas recubiertas —que tienen superficies más lisas— pueden reducir el valor de C₂, lo que permite una liberación aceptable con relaciones de área más bajas. Por el contrario, los casos en los que se utilizan pastas inusualmente pegajosas o plantillas con superficies rugosas pueden requerir relaciones de área más altas para garantizar una liberación confiable.
Además, este modelo no toma en cuenta todos los factores físicos que influyen en la liberación de la pasta. La cohesión interna de una pasta, por ejemplo, puede ser más débil que su adhesión a la plantilla, lo que complica aún más la dinámica de la transferencia. Estas limitaciones indican que, si bien la regla actual de la relación de área sirve como una guía útil, en última instancia es una representación excesivamente simplificada de un proceso físico más complejo.
Limitaciones de la relación de área cuando se reduce el espesor de la plantilla
Es una creencia generalizada que el uso de una plantilla más delgada mejora la eficiencia en la transferencia de la pasta de soldadura. Esta percepción suele derivarse de situaciones en las que, para mantener el mismo volumen de depósito o la misma huella, la reducción del grosor de la plantilla requiere aumentar la relación de área, lo que conduce a un mejor rendimiento de liberación, de acuerdo con el modelo convencional.
Sin embargo, cuando la relación de área se mantiene constante para diferentes espesores de plantilla —lo que significa que las dimensiones de la abertura se ajustan proporcionalmente—, muchos profesionales han observado el efecto contrario: las plantillas más delgadas tienden a producir una menor eficiencia de transferencia, no mayor. Este fenómeno se ha reportado de manera anecdótica en diversos entornos de producción, pero hasta ahora ningún trabajo publicado ha proporcionado una explicación teórica o un modelo cuantitativo que lo justifique.
En este artículo se propone un modelo revisado basado en las fuerzas y fundamentado en principios físicos fundamentales. El modelo incorpora un factor adicional —la influencia de la gravedad sobre el depósito de pasta de soldadura— a la ecuación de liberación convencional y ofrece una nueva relación funcional entre la relación de áreas y el espesor de la plantilla.
Este enfoque proporciona una base teórica para la disminución observada en la eficiencia de transferencia a medida que las plantillas se vuelven más delgadas y permite estimar los límites mínimos de la relación de área adaptados a geometrías específicas de las plantillas.
Una nueva mirada al modelo de la Fuerza: una nueva propuesta
Para explicar la disminución observada en la eficiencia de transferencia cuando se reduce el espesor de la plantilla manteniendo constante la relación de área, es necesario revisar los supuestos sobre las fuerzas subyacentes. El modelo convencional considera solo dos fuerzas en el proceso de liberación: la adhesión entre la pasta y las paredes de la plantilla, y la adhesión entre la pasta y el sustrato. Sin embargo, esta simplificación pasa por alto un tercer factor importante: la fuerza gravitacional que actúa sobre el volumen de la pasta de soldadura.
La fuerza gravitacional varía proporcionalmente al volumen del depósito de pasta, mientras que la fuerza adhesiva entre la pasta y la placa varía proporcionalmente al área. Dado que el área y el volumen no varían linealmente entre sí, esto genera una discrepancia que se vuelve más pronunciada con plantillas más delgadas y depósitos más pequeños. En otras palabras, a medida que la plantilla se vuelve más delgada, la masa —y, por lo tanto, la ayuda gravitacional en la liberación de la pasta— disminuye más rápido que la fuerza adhesiva hacia la placa, lo que altera el comportamiento de liberación esperado. Este desajuste no se toma en cuenta en el modelo tradicional de relación de área.
Adhesión frente a fricción en la interacción entre la plantilla y la pared
Al desarrollar el modelo revisado, fue necesario analizar si la interacción entre la pasta y las paredes de la plantilla debía tratarse estrictamente como adhesión o como una forma de fricción por deslizamiento. Si la fricción es el mecanismo dominante, la fuerza de resistencia se describiría mediante: F = μN, donde μ es el coeficiente de fricción y N es la fuerza normal.
Tenga en cuenta que la fuerza normal que ejerce la pasta sobre las paredes de la plantilla depende de la presión, la cual varía con la profundidad, x, según la relación presión = . La fuerza total que actúa sobre las paredes debido a la presión se calcula integrando la presión sobre el área de las paredes. En este caso, la fuerza sobre las paredes se expresa como:
F = = μρgPT²/2, lo cual se puede reescribir como μρgA₂T/2.
Dónde:
- ρ es la densidad de la pasta
- g es la aceleración gravitacional
- P es el perímetro de la apertura
- T es el espesor de la plantilla
- A₂ es el área de la pared de la plantilla
Sin embargo, la evidencia observacional —como los análisis de video de alta velocidad realizados por Chrys Shea [2]— sugiere que la liberación de la pasta se produce principalmente a través del estiramiento y desprendimiento cohesivos, en lugar de por deslizamiento a lo largo de las paredes. Por lo tanto, en este modelo, la interacción entre la plantilla y la pared se trata como una fuerza de adhesión pura: C₂A₂, donde C₂ es la fuerza de adhesión por unidad de área. En trabajos futuros, esta suposición podría revisarse para escenarios específicos, como plantillas altamente pulidas o recubiertas, o pastas de soldadura de baja cohesión. Por ahora, el modelo asume que la adhesión es el factor dominante.
Relación de fuerzas modificada para la liberación de la pasta
Al incorporar la fuerza gravitacional en la condición de liberación original, se obtiene un equilibrio de fuerzas revisado: C₁A₁ + ρVg > C₂A₂
Dónde:
- C₁ y C₂ son la fuerza de adhesión por unidad de área entre la pasta y la placa y entre la pasta y el sustrato, respectivamente
- A₁ y A₂ son el área de la sección transversal de la abertura y el área de las paredes de la plantilla, respectivamente
- ρ es la densidad de la pasta
- V es el volumen del depósito de soldadura
- g es la aceleración gravitacional
Dado que V = A₁T, donde T es el espesor de la plantilla, y para simplificar las constantes, sea C₃ = ρg, la fuerza gravitacional por unidad de volumen. Al sustituir, se obtiene: C₁A₁ + C₃A₁T > C₂A₂
Al sacar A₁ fuera del producto, se obtiene lo siguiente: Relación de áreas = A₁ / A₂ > C₂ / (C₁ + C₃T)
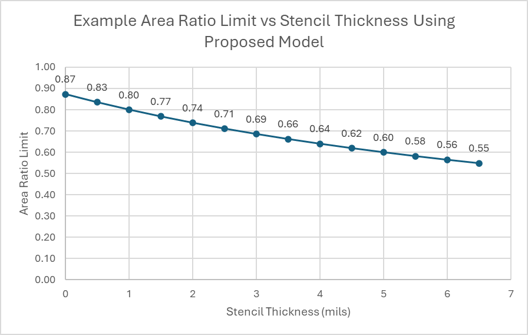
Esta expresión describe el límite de la relación de área necesario para que la pasta se desprenda correctamente, en función del espesor de la plantilla. Es importante destacar que muestra que, a medida que T disminuye, el denominador se reduce, lo que aumenta la relación de área requerida.
Para simplificar aún más la expresión, sea a = C₂ / C₃ y b = C₁ / C₃. Entonces, el límite de la relación de áreas queda así: Límite de la relación de áreas = Y(T) = a / (b + T)
Como ejemplo ilustrativo de esta relación, supongamos que un límite de relación de área de 0,60 es válido para una plantilla de 5 mil (127 µm) y aumenta a 0,80 para una plantilla de 1 mil (25 µm). Estos valores corresponden a a = 9,6 y b = 11. La curva resultante, que se muestra en la Figura 1, ilustra cómo cambiarían los límites de la relación de área con el espesor de la plantilla según estas condiciones límite.
Validación del modelo propuesto con datos preexistentes
Para evaluar la validez del modelo de relación de área propuesto, se analizaron varios estudios publicados que informaban sobre la eficiencia de transferencia de impresión en diferentes espesores de plantilla y relaciones de área. Si bien no se encontraron estudios que tuvieran como objetivo directo cuantificar los límites de la relación de área en función del espesor de la plantilla, varios proporcionaron conjuntos de datos adecuados para un análisis retrospectivo.
Estos datos se utilizan para determinar si los límites de la relación de área necesarios para alcanzar una eficiencia de transferencia de 75% aumentan a medida que disminuye el espesor de la plantilla, tal como lo predice el modelo. Para cada conjunto de datos, se trazó un gráfico de la eficiencia de transferencia en función de la relación de área, se determinaron los valores de corte de la relación de área derivados correspondientes a la eficiencia de 75% y se ajustaron los puntos resultantes a la función propuesta para evaluar la consistencia.
Validación mediante conjuntos de datos con tres espesores de plantilla
El primer conjunto de datos proviene del artículo titulado “Una investigación sobre el uso de plantillas con recubrimiento nanométrico para mejorar la impresión de pasta de soldadura con bajas relaciones de área de abertura de la plantilla” [3]. Este estudio presentó resultados de eficiencia de transferencia para espesores de plantilla de 3, 4 y 5 mils, con tres tipos de pasta de soldadura (Tipo 3, Tipo 4 y Tipo 5), e incluyó condiciones tanto con plantillas sin recubrimiento como con nanorrecuubrimiento. La intención original del estudio era evaluar los beneficios de los nanorrevestimientos; sin embargo, la estructura de los datos lo hizo ideal para poner a prueba el poder predictivo del modelo de relación de área propuesto.
Se analizaron por separado los resultados de las plantillas sin recubrimiento y con recubrimiento para cada tipo de pasta y cada espesor de plantilla. Para cada combinación, se representó gráficamente la eficiencia de transferencia en función de la relación de áreas. Estos resultados se presentan en la Figura 2.
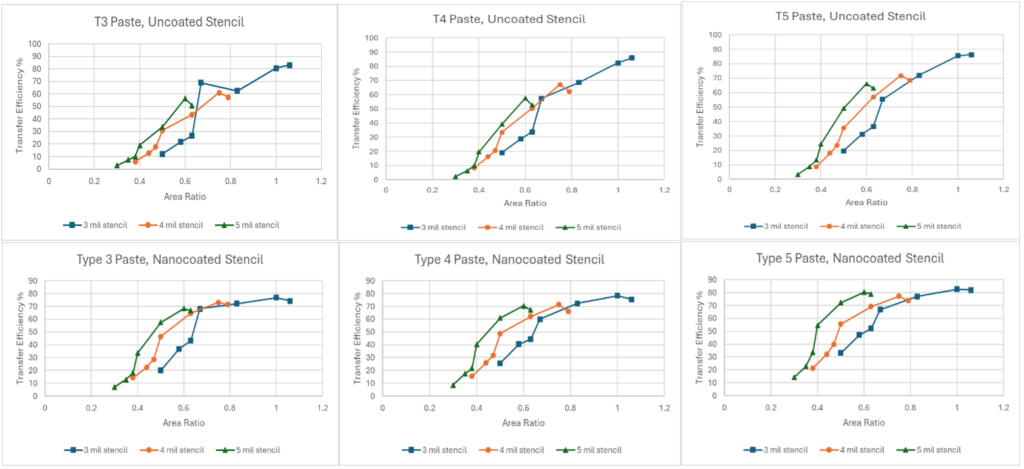
De estos datos se desprende de inmediato que las plantillas más delgadas producen sistemáticamente menores eficiencias de transferencia con relaciones de área equivalentes. Esta tendencia concuerda directamente con las predicciones del modelo propuesto.
Para garantizar la coherencia y la comparabilidad en todo el conjunto de datos, se centró la atención en un subconjunto específico de los datos disponibles: los resultados de transferencia de impresión para las almohadillas del componente 01005. Este tipo de abertura estuvo presente de manera consistente en todos los tipos de pasta, espesores de plantilla y condiciones de recubrimiento, lo que lo convirtió en un candidato ideal para la validación del modelo.
Para cada tipo de pasta y condición de la plantilla, se aplicó un ajuste lineal al gráfico correspondiente de eficiencia de transferencia frente a la relación de área. A partir de cada curva ajustada, se interpoló el valor de la relación de área necesario para alcanzar una eficiencia de transferencia de 75%. Los valores límite de la relación de área derivados para todas las combinaciones de tipo de pasta, espesor de la plantilla y condición de recubrimiento se resumen en la Tabla 1.
Tabla 1. Valores de corte de la relación de área a partir de los ajustes de los gráficos.
| Plantilla sin recubrimiento | Plantilla con nanorrevestimiento | ||||||||||
| T3 | T4 | T5 | T3 | T4 | T5 | ||||||
| Grosor del esténcil | Límite de AR | Grosor del esténcil | Límite de AR | Grosor del esténcil | Límite de AR | Grosor del esténcil | Límite de AR | Grosor del esténcil | Límite de AR | Grosor del esténcil | Límite de AR |
| 3 | 0.953 | 3 | 0.906 | 3 | 0.878 | 3 | 0.930 | 3 | 0.919 | 3 | 0.822 |
| 4 | 0.875 | 4 | 0.810 | 4 | 0.766 | 4 | 0.753 | 4 | 0.783 | 4 | 0.714 |
| 5 | 0.707 | 5 | 0.692 | 5 | 0.636 | 5 | 0.625 | 5 | 0.618 | 5 | 0.546 |
Cabe señalar que al reducir el tamaño de la pasta, los valores de corte de la relación de área también parecen disminuir en todos estos conjuntos de datos, con una sola excepción: la pasta de tipo 4 impresa con una plantilla nanorrevestida de 4 mil. Es probable que esta anomalía se deba a la incertidumbre o a un error en la medición. Este efecto podría analizarse en un estudio futuro que evalúe el impacto del tamaño de las partículas de la pasta en este modelo.
Posteriormente, se utilizaron los datos de la Tabla 1 para evaluar la precisión predictiva del modelo propuesto, definida como: Y(T) = a / (b + T). Se realizó un análisis de regresión no lineal para cada serie de datos con el fin de determinar los parámetros a y b que mejor se ajustaban, y se evaluó la calidad de cada ajuste mediante el coeficiente de determinación (R²). Los ajustes resultantes se ilustran en las Figuras 3, y los valores de los parámetros correspondientes y las métricas de R² se resumen en la Tabla 2.
Tabla 2. Parámetros de ajuste.
| Sin recubrimiento, T3 | Sin recubrimiento, T4 | Sin recubrimiento, T5 | Con nanorrevestimiento, T3 | Con nanorrevestimiento, T4 | Con nanorrevestimiento, T5 | |
| a | 6.046 | 6.109 | 4.848 | 3.847 | 4.067 | 3.627 |
| b | 3.246 | 3.697 | 2.481 | 1.132 | 1.382 | 1.352 |
| R2 | 0.919 | 0.982 | 0.983 | 0.999 | 0.974 | 0.946 |
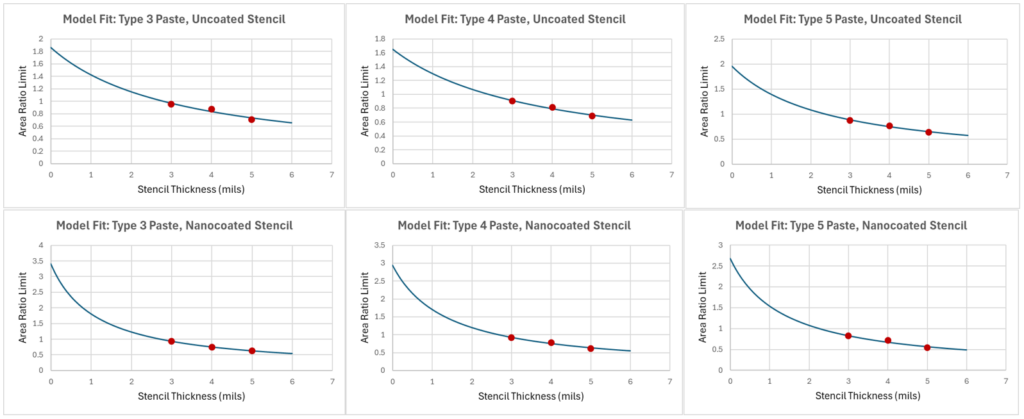
Si bien cada ajuste está limitado por el número reducido de puntos de datos —que refleja los tres espesores de plantilla evaluados—, los resultados muestran una gran coherencia con el modelo propuesto, y los ajustes se consideran razonables dentro de estos límites.
Se seleccionó un segundo artículo para evaluar más a fondo el modelo propuesto utilizando un diseño experimental diferente. El artículo, titulado: “El efecto de la forma del área y la relación de área en el rendimiento de la impresión de pasta de soldadura” [4], se centra en cómo la forma de la abertura y la relación de área influyen en la eficiencia de la transferencia de impresión. Cabe destacar que este estudio incluye datos de múltiples geometrías de aberturas impresas en tres espesores diferentes de plantilla —80 µm (3,15 mils), 100 µm (3,94 mils) y 120 µm (4,72 mils)— utilizando un solo tipo de pasta.
Para mantener la coherencia con análisis anteriores, se aislaron los datos correspondientes a las aberturas de forma cuadrada, lo que permitió una comparación directa de la eficiencia de transferencia de impresión entre distintos espesores de plantilla con relaciones de área idénticas. Esta uniformidad elimina la variabilidad debida a la geometría de las aberturas y hace que el conjunto de datos sea particularmente adecuado para evaluar si el espesor de la plantilla por sí solo influye en la eficiencia de transferencia. La Figura 4 presenta el gráfico resultante de la eficiencia de transferencia frente a la relación de área para los tres espesores de plantilla.
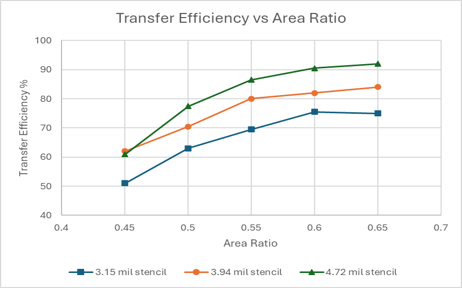
Al igual que con el conjunto de datos anterior, la plantilla más delgada muestra sistemáticamente una menor eficiencia de transferencia con las mismas relaciones de área, lo que refuerza la predicción central del modelo de que una menor espesor de la plantilla aumenta la relación de área mínima requerida para una liberación aceptable. Se aplicaron ajustes lineales a cada conjunto de datos de espesor de plantilla y se interpoló la relación de área correspondiente a la eficiencia de transferencia de 75%. Estos valores de corte se resumen en la Tabla 3.
Tabla 3. Valores de corte de la relación de área a partir de los ajustes gráficos.
| Espesor de la plantilla (mils) | Límite de la relación de área |
| 3.15 | 0.62 |
| 3.94 | 0.54 |
| 4.72 | 0.51 |
A partir de estos datos, los resultados se ajustaron nuevamente al modelo propuesto, Y(T) = a / (b + T). Los parámetros de mejor ajuste fueron a = 4,306, b = 3,853, R² = 0,962, y la curva del modelo correspondiente se muestra en la Figura 5.
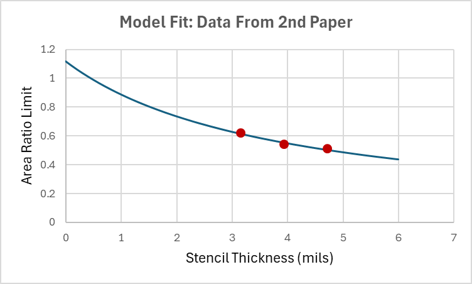
Aunque se limita a tres espesores de estarcido, la consistencia de este conjunto de datos —junto con la tendencia observada y la calidad del ajuste— respalda aún más la validez del modelo propuesto. El elevado valor de R² indica que la forma funcional capta bien el efecto del espesor de la plantilla, incluso en presencia de posibles factores de confusión, como la variabilidad de la pasta o los efectos de nivelación en espesores más altos.
Validación mediante conjuntos de datos con dos espesores de plantilla
Para evaluar más a fondo la aplicabilidad del modelo propuesto, se analizaron varios estudios adicionales que presentaban resultados sobre la eficiencia de transferencia para dos espesores de plantilla. Aunque estos estudios proporcionan menos puntos de datos, ofrecen una perspectiva más profunda sobre si la relación entre el espesor de la plantilla y la relación de área requerida para una transferencia efectiva se mantiene en diferentes materiales, procesos y condiciones de impresión.
Los datos se seleccionaron de los artículos titulados “Estudio fundamental sobre un proceso de impresión seguro utilizando plantillas Nanowork para componentes 01005” [5] y “Efecto de la tecnología de plantillas en la impresión de paso ultrafino” [6]. El primero de estos artículos incluía datos de eficiencia de transferencia para espesores de plantilla de 80 µm y 100 µm, evaluados tanto con pastas de soldadura de tipo 4 como de tipo 5. Para mantener la coherencia, se prestó especial atención a los resultados relacionados con las aberturas rectangulares redondeadas. El segundo artículo comparó múltiples tipos de plantillas, incluidas las cortadas con láser y las electroformadas, con y sin nanorrevestimientos. Se recopilaron datos para espesores de plantilla de 100 µm y 120 µm. Aunque los datos incluyen una variedad de tipos de aberturas, se identificaron múltiples escenarios con formas de aberturas similares para permitir una comparación directa. En la Figura 6 se muestran gráficos de la eficiencia de transferencia frente a la relación de área, utilizando datos de estos artículos.
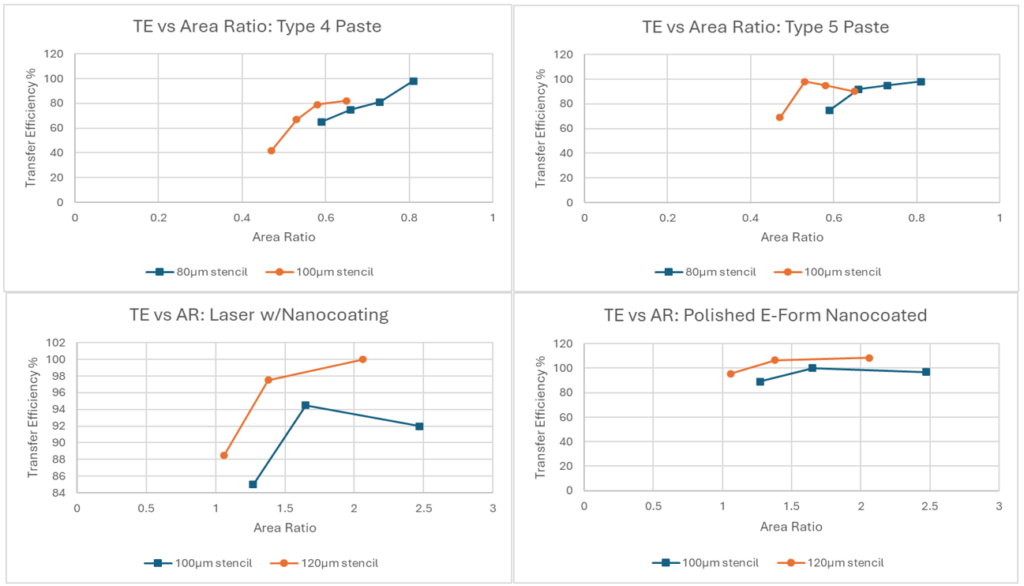
Aunque estos estudios se limitan a dos espesores de plantilla cada uno, la tendencia consistente en todos los conjuntos de datos respalda la premisa central del modelo propuesto. En cada caso, la disminución del espesor de la plantilla conduce a una disminución medible en la eficiencia de transferencia a una relación de área constante —un efecto que el umbral convencional de la relación de área no logra explicar, pero que sí es previsto por la formulación revisada basada en la física.
Resumen de los resultados y líneas de trabajo futuras
El modelo propuesto, que introduce un término dependiente del espesor en la formulación tradicional de la relación de área, muestra una fuerte concordancia con una amplia gama de datos experimentales preexistentes. En múltiples estudios, se descubrió que el espesor de la plantilla influye significativamente en la eficiencia de transferencia de la pasta de soldadura, incluso cuando la relación de área se mantiene constante —una tendencia que la norma estándar IPC-7525 no explica—. Por el contrario, el modelo revisado captura con precisión este comportamiento a través de una relación simple, basada en la física, que incorpora la fuerza gravitacional y el volumen de la pasta.
Si bien la validación actual se limita a conjuntos de datos con dos o tres espesores de plantilla, la consistencia de la tendencia en todos los estudios —independientemente del tipo de pasta, la forma de la abertura o el recubrimiento de la plantilla— ofrece un respaldo inicial convincente de la capacidad predictiva del modelo.
Para fortalecer y perfeccionar aún más este modelo, los trabajos futuros incluirán un estudio controlado que evalúe el rendimiento de impresión con cinco o más espesores de plantilla, en el que se mantengan constantes la relación de área, el tipo de plantilla y su recubrimiento, y el tipo de pasta de soldadura. Esto permitirá un ajuste más riguroso del modelo y proporcionará una mayor resolución para evaluar el papel que desempeña el espesor. Además, se realizarán esfuerzos para caracterizar directamente las constantes utilizadas en el modelo.
Al mismo tiempo, otros estudios podrían analizar si la fricción por deslizamiento se convierte en una fuerza relevante en determinadas condiciones, especialmente con plantillas más lisas o muy pulidas. Las técnicas de video de alta velocidad o de medición de fuerzas podrían ayudar a identificar situaciones en las que las fuerzas de fricción predominen sobre las fuerzas adhesivas en la dinámica de liberación de la pasta.
Conclusiones
Este trabajo presenta un modelo modificado de relación de área que refleja mejor los principios físicos que rigen la liberación de la pasta de soldadura durante la impresión con plantilla. Al incorporar el papel de la fuerza gravitacional y el espesor de la plantilla, el modelo ofrece una explicación sólida para un fenómeno que se ha observado desde hace mucho tiempo, pero que no se había justificado teóricamente: la reducción en la eficiencia de transferencia al utilizar plantillas más delgadas con relaciones de área constantes.
El modelo ofrece un marco práctico para predecir los límites de la relación de área en diferentes espesores de plantilla y podría servir de base para futuras pautas de diseño de plantillas y normas de procesos de impresión. Si bien se requiere una mayor validación, especialmente mediante experimentos controlados y una caracterización más detallada de las constantes de los materiales, los resultados aquí presentados sugieren claramente que el umbral convencional de relación de área «único para todos» resulta inadecuado en muchas aplicaciones modernas.
Al ampliar nuestra comprensión de los mecanismos que subyacen a la transferencia de la pasta de soldadura, este modelo sienta las bases para mejorar las estrategias de diseño de plantillas, optimizar el control del proceso y, en última instancia, lograr mayores rendimientos en el ensamblaje SMT de paso fino.
Agradecimientos
Un agradecimiento especial a Jeff Schake de ASMPT, a Chrys Shea de Shea Engineering y a Timothy O’Neill de AIM Solder.
Referencias
[1] IPC, Pautas de diseño de plantillas, IPC-7525C, Bannockburn, Illinois, EE. UU., noviembre de 2021.
[2] Shea, C.,youtube.com/@chrysshea2598 Consultado el 20 de octubre de 2025.
[3] J. Bath, T. Lentz, G. Smith, “Una investigación sobre el uso de plantillas con recubrimiento nanométrico para mejorar la impresión de pasta de soldadura con relaciones de área de abertura de plantilla pequeñas”,” Actas de la IPC APEX Expo, 2016..
[4] Härter, S., Niemann, J., Franke, J., Schake, J. y Whitmore, M. (2016). El efecto de la forma del área y la relación de áreas en el rendimiento de la impresión de pasta de soldadura. Actas de SMTA International, del 25 al 29 de septiembre de 2016, Rosemont, IL, EE. UU.
[5] Härter, S., Franke, J. y Läntzsch, C. (2014). Estudio fundamental sobre un proceso de impresión seguro que utiliza plantillas Nanowork para componentes 01005. Actas de SMTA International, del 28 de septiembre al 2 de octubre de 2014, Rosemont, IL, EE. UU.
[6] Ramkumar, S. M., y Mohanty, R. (2011). Efecto de la tecnología de plantillas en la impresión de paso ultrafino. Actas de SMTA International, del 16 al 20 de octubre de 2011, Centro de Convenciones de Fort Worth, Fort Worth, TX, EE. UU.
Publicado originalmente en las Actas Técnicas de APEX 2026