Por Gayle Towell
A relação de área (AR) é, há muito tempo, o padrão do setor para prever a eficiência da transferência de pasta de solda (TE) e orientar o projeto da abertura do estêncil. No entanto, à medida que a fabricação de produtos eletrônicos avança em direção a passos ultrafinos e estênceis mais finos, surgiram inconsistências na TE, apesar de os valores de AR estarem acima do limite recomendado de 0,60. Este estudo examina os fundamentos teóricos da liberação da pasta de estêncil, concentrando-se na interação entre as forças gravitacionais (que aumentam com o volume da pasta) e as forças adesivas entre a pasta, as paredes do estêncil e o substrato (que aumentam com a área da superfície).
Aqui, é proposto um modelo alternativo para limites variáveis de AR que leva em conta as variações na espessura do estêncil. Para testar essa abordagem, o modelo foi aplicado a dados experimentais pré-existentes obtidos de artigos publicados anteriormente, nos quais foram usados testes de impressão com diferentes espessuras de estêncil. As descobertas indicam que um limite de AR dependente da espessura do estêncil fornece um preditor mais preciso de TE em vários designs de estêncil e pode informar futuros padrões do setor para impressão de pasta de solda ultrafina.
Introdução
A relação de área é amplamente utilizada na tecnologia de montagem em superfície (SMT) como um indicador para prever a eficiência da transferência da pasta de solda durante a impressão com estêncil. Definida como a relação entre a área da seção transversal da abertura e a área total das paredes da abertura, esse valor serve como um indicador para determinar se a pasta de solda será efetivamente liberada do estêncil e depositada na placa de circuito impresso (PCB).
As diretrizes do setor, como a IPC-7525 [1], geralmente recomendam uma relação de área mínima de 0,60 para se obter um bom desempenho de impressão. No entanto, à medida que os componentes eletrônicos continuam a diminuir de tamanho e as espessuras dos estênceis diminuem para acomodar passos mais finos, essa métrica começa a mostrar suas limitações. Os usuários frequentemente observam que o limite de 0,60 não se aplica universalmente, especialmente quando as geometrias das aberturas ou os materiais dos estênceis se desviam das normas convencionais. Essas discrepâncias sugerem que a formulação original da regra da relação de área se baseia em suposições simplificadas que podem não se sustentar mais nas condições modernas de fabricação.
Relação de área como métrica para a eficiência da transferência de impressão
O limite da relação de área atualmente em uso baseia-se em um modelo de equilíbrio de forças que envolve duas forças adesivas: a adesão entre a pasta de solda e as paredes do estêncil e a adesão entre a pasta de solda e o substrato. A suposição é que a liberação da pasta ocorre com sucesso quando a força adesiva que puxa a pasta para a placa excede a força adesiva que a mantém dentro da abertura. Nesse modelo, considera-se que a força adesiva entre a pasta de solda e qualquer superfície é proporcional à área de contato e à adesão intrínseca por unidade de área. Isso leva à seguinte condição para a liberação bem-sucedida da pasta: C₁A₁ > C₂A₂,
onde:
- C₁ é a força de adesão por unidade de área entre a pasta de solda e a placa
- A₁ é a área da seção transversal da abertura
- C₂ é a força de adesão por unidade de área entre a pasta de solda e as paredes do estêncil
- A₂ é a área total da parede do estêncil em contato com a pasta
Ao reorganizar essa relação, obtém-se a desigualdade da razão das áreas:
Relação de áreas = A₁ / A₂ > C₂ / C₁
Como as constantes C₁ e C₂ são difíceis de medir diretamente — já que cada uma delas depende das propriedades do material, do acabamento da superfície e das condições ambientais —, o limite padrão da indústria de 0,60 foi estabelecido empiricamente.
Essa relação proporciona resultados aceitáveis em muitos cenários comuns de impressão. Dito isso, ocorrem desvios. Por exemplo, estênceis revestidos — que possuem superfícies laterais mais lisas — podem reduzir o C₂, permitindo assim uma liberação aceitável com relações de área menores. Por outro lado, cenários que envolvam pastas excepcionalmente pegajosas ou paredes de estêncil ásperas podem exigir relações de área maiores para uma liberação confiável.
Além disso, esse modelo não leva em conta todos os fatores físicos que influenciam a liberação da pasta. A coesão interna da pasta, por exemplo, pode ser mais fraca do que sua adesão ao estêncil, o que complica ainda mais a dinâmica da transferência. Essas limitações indicam que, embora a regra atual da razão de área sirva como uma orientação útil, ela é, em última análise, uma representação excessivamente simplificada de um processo físico mais complexo.
Limitações da relação de área com espessura reduzida do estêncil
É amplamente aceito que o uso de um estêncil mais fino melhora a eficiência da transferência da pasta de solda. Essa percepção geralmente decorre de situações em que, para manter o mesmo volume de depósito ou área de cobertura, a redução da espessura do estêncil exige o aumento da relação de área, levando a um melhor desempenho de liberação, em consonância com o modelo convencional.
No entanto, quando a relação de área é mantida constante em diferentes espessuras de estêncil — o que significa que as dimensões da abertura são ajustadas proporcionalmente —, muitos profissionais observaram o efeito oposto: estênceis mais finos tendem a apresentar menor eficiência de transferência, e não maior. Esse fenômeno tem sido relatado de forma anedótica em vários ambientes de produção, mas, até agora, nenhum trabalho publicado forneceu uma explicação teórica ou um modelo quantitativo para justificá-lo.
Este artigo propõe um modelo revisado baseado em forças, fundamentado em princípios básicos da física. O modelo introduz um fator adicional — a influência da gravidade sobre o depósito da pasta de solda — na equação convencional de liberação e apresenta uma nova relação funcional entre a razão de área e a espessura do estêncil.
Essa abordagem fornece uma base teórica para a redução observada na eficiência de transferência com estênceis mais finos e permite estimar os limites mínimos da relação de área, adaptados às geometrias específicas dos estênceis.
Revisitando o Modelo da Força: Uma Nova Proposta
Para explicar a diminuição observada na eficiência de transferência quando a espessura do estêncil é reduzida, mantendo-se constante a relação de área, é necessário reavaliar os pressupostos relativos às forças envolvidas. O modelo convencional considera apenas duas forças no processo de liberação: a adesão entre a pasta e as paredes do estêncil e a adesão entre a pasta e o substrato. No entanto, essa simplificação ignora um terceiro fator importante — a força gravitacional que atua sobre o volume da pasta de solda.
A força gravitacional varia proporcionalmente ao volume do depósito de pasta, enquanto a força adesiva entre a pasta e a placa varia proporcionalmente à área. Como a área e o volume não variam linearmente entre si, isso gera uma discrepância que se torna mais pronunciada com estênceis mais finos e depósitos menores. Em outras palavras, à medida que o estêncil se torna mais fino, a massa — e, portanto, a assistência gravitacional na liberação da pasta — diminui mais rapidamente do que a força adesiva à placa, prejudicando o comportamento de liberação esperado. Essa incompatibilidade não é levada em conta no modelo tradicional de razão de área.
Aderência versus atrito na interação entre o estêncil e a parede
Ao desenvolver o modelo revisado, foi necessário examinar se a interação entre a pasta e as paredes do estêncil deveria ser tratada estritamente como adesão ou como uma forma de atrito de deslizamento. Se o atrito for o mecanismo dominante, a força de resistência seria descrita por: F = μN, onde μ é o coeficiente de atrito e N é a força normal.
Observe que a força normal exercida pela pasta sobre as paredes do estêncil depende da pressão, que varia com a profundidade, x, de acordo com a relação pressão = . A força total exercida sobre as paredes devido à pressão é calculada pela integração da pressão em relação à área das paredes. Nesse caso, a força nas paredes passa a ser:
F = = μρgPT²/2, o que pode ser reescrito como μρgA₂T/2.
Onde:
- ρ é a densidade da pasta
- g é a aceleração gravitacional
- P é o perímetro da abertura
- T é a espessura do estêncil
- A₂ é a área da parede do estêncil
No entanto, evidências observacionais — como as análises de vídeos em alta velocidade realizadas por Chrys Shea [2] — sugerem que a liberação da pasta ocorre principalmente por meio do alongamento coesivo e do desprendimento, e não pelo deslizamento ao longo das paredes. Para este modelo, a interação entre o estêncil e a parede é, portanto, tratada como uma força de adesão pura: C₂A₂, onde C₂ é a força de adesão por unidade de área. Em trabalhos futuros, essa suposição poderá ser revista para cenários específicos, como estênceis altamente polidos ou revestidos, ou pastas de solda de baixa coesão. Por enquanto, o modelo pressupõe que a adesão é o fator dominante.
Relação de força modificada para a liberação da pasta
Ao incorporar a força gravitacional à condição de liberação original, obtém-se um equilíbrio de forças revisado: C₁A₁ + ρVg > C₂A₂
Onde:
- C₁ e C₂ são a força de adesão por unidade de área entre a pasta e a placa e entre a pasta e o substrato, respectivamente
- A₁ e A₂ são a área da seção transversal da abertura e a área das paredes do estêncil, respectivamente
- ρ é a densidade da pasta
- V é o volume do depósito de solda
- g é a aceleração gravitacional
Como V = A₁T, sendo T a espessura do estêncil, e para simplificar, definamos C₃ = ρg, a força gravitacional por unidade de volume. Substituindo, obtém-se: C₁A₁ + C₃A₁T > C₂A₂
Ao isolar A₁, obtém-se o seguinte: Relação de áreas = A₁ / A₂ > C₂ / (C₁ + C₃T)
Essa expressão descreve o limite da razão de área necessário para que a liberação da pasta ocorra com sucesso, em função da espessura do estêncil. É importante ressaltar que ela mostra que, à medida que T diminui, o denominador diminui, o que aumenta a razão de área necessária.
Para simplificar ainda mais a expressão, seja a = C₂ / C₃ e b = C₁ / C₃. Assim, o limite da razão de área passa a ser: Limite da razão de área = Y(T) = a / (b + T)
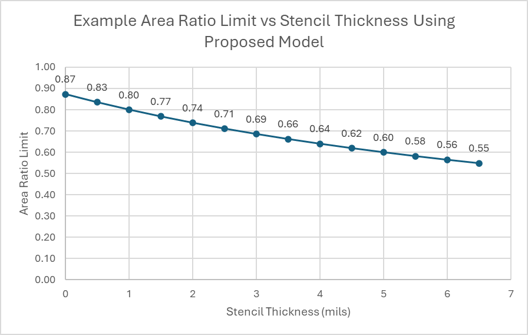
Como exemplo ilustrativo dessa relação, suponha que um limite de razão de área de 0,60 seja válido para um estêncil de 5 mil (127 µm) e aumente para 0,80 para um estêncil de 1 mil (25 µm). Esses valores correspondem a a = 9,6 e b = 11. A curva resultante, mostrada na Figura 1, ilustra como os limites da razão de área variariam com a espessura do estêncil com base nessas condições de contorno.
Validação do modelo proposto com dados já existentes
Para avaliar a validade do modelo de relação de área proposto, foram examinados vários estudos publicados que relataram a eficiência de transferência de impressão em diferentes espessuras de estêncil e relações de área. Embora não tenham sido encontrados estudos que tivessem como objetivo direto quantificar os limites da relação de área em função da espessura do estêncil, vários deles forneceram conjuntos de dados adequados para análise retrospectiva.
Esses dados são utilizados para determinar se os limites da razão de área necessários para atingir a eficiência de transferência de 75% aumentam à medida que a espessura do estêncil diminui, conforme previsto pelo modelo. Para cada conjunto de dados, foi traçado um gráfico da eficiência de transferência em função da razão de área; foram determinados os valores-limite da razão de área correspondentes à eficiência de 75%; e os pontos resultantes foram ajustados à função proposta para avaliar a consistência.
Validação utilizando conjuntos de dados com três espessuras de estêncil
O primeiro conjunto de dados provém do artigo intitulado “Uma investigação sobre o uso de estênceis com nanorrevestimento para melhorar a impressão de pasta de solda com baixas relações de área de abertura do estêncil” [3]. Este estudo apresentou resultados de eficiência de transferência para estênceis com espessuras de 3, 4 e 5 mils, em três tipos de pasta de solda (Tipo 3, Tipo 4 e Tipo 5), e incluiu condições tanto com estênceis sem revestimento quanto com nano-revestimento. A intenção original do estudo era avaliar os benefícios dos nanorrevestimentos; no entanto, a estrutura dos dados tornou-o adequado para testar o poder preditivo do modelo de relação de área proposto.
Os resultados para os estênceis sem revestimento e com revestimento, para cada tipo de pasta e espessura de estêncil, foram analisados separadamente. Para cada combinação, a eficiência de transferência foi representada graficamente em função da razão de área. Esses resultados são apresentados na Figura 2.
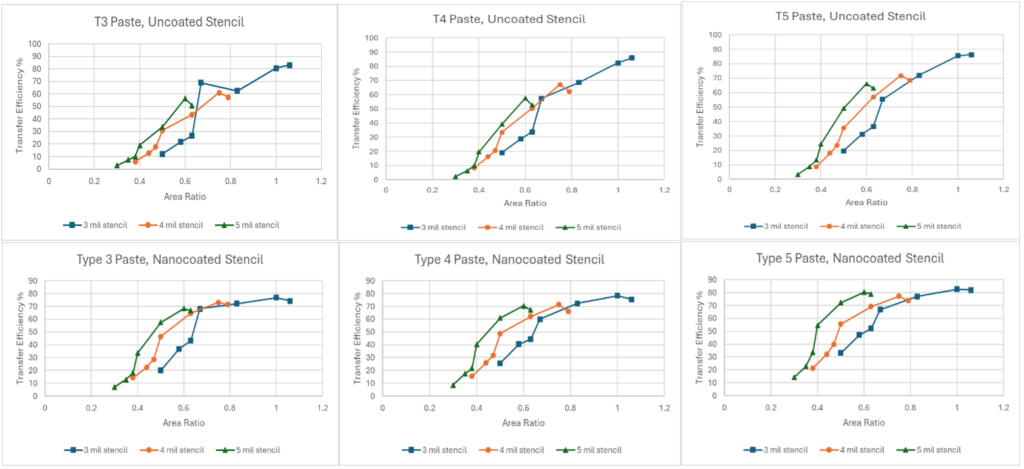
A partir desses dados, fica imediatamente evidente que os estênceis mais finos produzem, de forma consistente, eficiências de transferência mais baixas para relações de área equivalentes. Essa tendência está diretamente alinhada com as previsões do modelo proposto.
Para garantir a consistência e a comparabilidade em todo o conjunto de dados, concentrou-se a análise em um subconjunto específico dos dados disponíveis: os resultados de transferência de impressão para almofadas do componente 01005. Esse tipo de abertura esteve consistentemente representado em todos os tipos de pasta, espessuras de estêncil e condições de revestimento, tornando-o um candidato ideal para a validação do modelo.
Para cada tipo de pasta e condição de estêncil, foi aplicado um ajuste linear ao gráfico correspondente de eficiência de transferência em função da razão de área. A partir de cada curva ajustada, foi interpolado o valor da relação de área necessário para atingir uma eficiência de transferência de 75%. Os valores-limite da relação de área derivados para todas as combinações de tipo de pasta, espessura do estêncil e condição de revestimento estão resumidos na Tabela 1.
Tabela 1. Valores-limite da razão de área a partir dos ajustes dos gráficos.
| Estêncil sem revestimento | Estêncil com nanorrevestimento | ||||||||||
| T3 | T4 | T5 | T3 | T4 | T5 | ||||||
| Espessura do estêncil | Limite de AR | Espessura do estêncil | Limite de AR | Espessura do estêncil | Limite de AR | Espessura do estêncil | Limite de AR | Espessura do estêncil | Limite de AR | Espessura do estêncil | Limite de AR |
| 3 | 0.953 | 3 | 0.906 | 3 | 0.878 | 3 | 0.930 | 3 | 0.919 | 3 | 0.822 |
| 4 | 0.875 | 4 | 0.810 | 4 | 0.766 | 4 | 0.753 | 4 | 0.783 | 4 | 0.714 |
| 5 | 0.707 | 5 | 0.692 | 5 | 0.636 | 5 | 0.625 | 5 | 0.618 | 5 | 0.546 |
Observe que a redução do tamanho da pasta parece também diminuir os valores-limite da razão de área nesses conjuntos de dados, com apenas uma exceção: a pasta do tipo 4 impressa com um estêncil nanorrevestido de 4 mil. Essa anomalia provavelmente se deve à incerteza ou a um erro na medição. Esse efeito poderia ser explorado em um estudo futuro que avalie o impacto do tamanho das partículas da pasta neste modelo.
Os dados da Tabela 1 foram então utilizados para avaliar a precisão preditiva do modelo proposto, definido como: Y(T) = a / (b + T). Foi realizada uma análise de regressão não linear para cada série de dados a fim de determinar os parâmetros de melhor ajuste a e b, e avaliou-se a qualidade de cada ajuste utilizando o coeficiente de determinação (R²). Os ajustes resultantes são ilustrados nas Figuras 3, e os valores dos parâmetros correspondentes e as métricas de R² estão resumidos na Tabela 2.
Tabela 2. Parâmetros de ajuste.
| Sem revestimento, T3 | Sem revestimento, T4 | Sem revestimento, T5 | Com nanorrevestimento, T3 | Com nanorrevestimento, T4 | Com nanorrevestimento, T5 | |
| a | 6.046 | 6.109 | 4.848 | 3.847 | 4.067 | 3.627 |
| b | 3.246 | 3.697 | 2.481 | 1.132 | 1.382 | 1.352 |
| R2 | 0.919 | 0.982 | 0.983 | 0.999 | 0.974 | 0.946 |
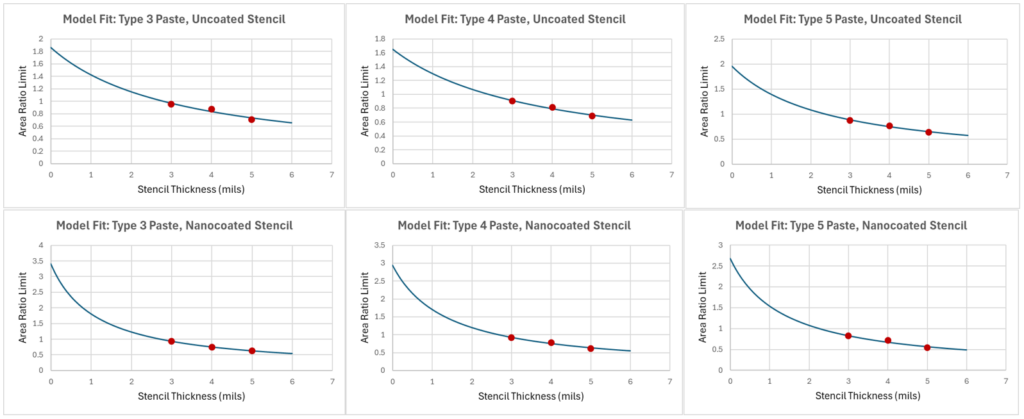
Embora cada ajuste seja limitado pelo número restrito de pontos de dados — refletindo as três espessuras de estêncil avaliadas —, os resultados demonstram forte consistência com o modelo proposto, e os ajustes são considerados razoáveis dentro desses limites.
Um segundo artigo foi selecionado para avaliar mais detalhadamente o modelo proposto, utilizando um projeto experimental diferente. O artigo, intitulado: “O efeito da forma da abertura e da relação de área no desempenho da impressão de pasta de solda” [4], enfoca como a forma da abertura e a relação de área influenciam a eficiência da transferência na impressão. Notavelmente, este estudo inclui dados de várias geometrias de abertura impressas em três espessuras diferentes de estêncil — 80 µm (3,15 mils), 100 µm (3,94 mils) e 120 µm (4,72 mils) — utilizando um único tipo de pasta.
Para manter a consistência com análises anteriores, os dados relativos às aberturas quadradas foram isolados, o que permitiu uma comparação direta da eficiência de transferência de impressão entre diferentes espessuras de estêncil, com razões de área idênticas. Essa uniformidade elimina a variabilidade decorrente da geometria das aberturas e torna o conjunto de dados particularmente adequado para avaliar se a espessura do estêncil, por si só, influencia a eficiência de transferência. A Figura 4 apresenta o gráfico resultante da eficiência de transferência em função da razão de área para as três espessuras de estêncil.
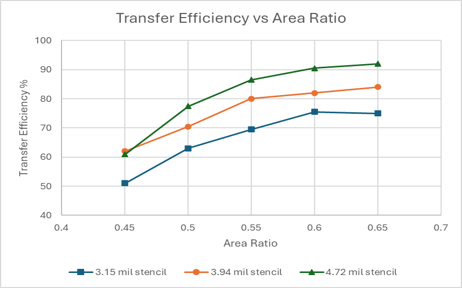
Assim como no conjunto de dados anterior, o estêncil mais fino apresenta consistentemente menor eficiência de transferência nas mesmas razões de área, reforçando a previsão central do modelo de que a redução da espessura do estêncil aumenta a razão de área mínima necessária para uma liberação aceitável. Foram aplicados ajustes lineares a cada conjunto de dados de espessura de estêncil, e a relação de área correspondente à eficiência de transferência 75% foi interpolada. Esses valores de corte estão resumidos na Tabela 3.
Tabela 3. Valores-limite da razão de área a partir dos ajustes dos gráficos.
| Espessura do estêncil (mils) | Limite da razão de área |
| 3.15 | 0.62 |
| 3.94 | 0.54 |
| 4.72 | 0.51 |
Com base nesses pontos de dados, os resultados foram novamente ajustados ao modelo proposto, Y(T) = a / (b + T). Os parâmetros de melhor ajuste foram a = 4,306, b = 3,853, R² = 0,962, e a curva do modelo correspondente é apresentada na Figura 5.
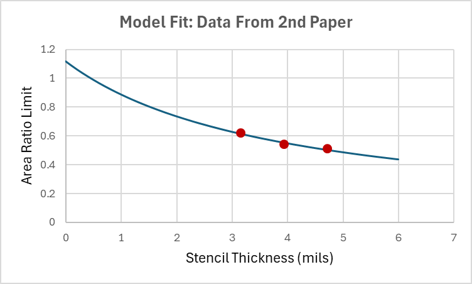
Embora limitado a três espessuras de estêncil, a consistência desse conjunto de dados — combinada com a tendência observada e a qualidade do ajuste — fornece mais evidências a favor da validade do modelo proposto. O valor elevado de R² indica que a forma funcional captura bem o efeito da espessura do estêncil, mesmo na presença de possíveis fatores de confusão, como a variabilidade da pasta ou efeitos de nivelamento em espessuras maiores.
Validação utilizando conjuntos de dados com duas espessuras de estêncil
Para avaliar mais a fundo a aplicabilidade do modelo proposto, foram analisados vários estudos adicionais que relataram resultados de eficiência de transferência para duas espessuras de estêncil. Embora esses estudos forneçam menos pontos de dados, eles oferecem uma visão mais aprofundada sobre se a relação entre a espessura do estêncil e a razão de área necessária para uma transferência eficaz se mantém válida em diferentes materiais, processos e condições de impressão.
Os dados foram selecionados dos artigos intitulados “Estudo fundamental sobre um processo de impressão seguro utilizando estênceis da Nanowork para componentes 01005” [5] e “Efeito da tecnologia de estêncil na impressão de passo ultrafino” [6]. O primeiro desses artigos incluiu dados de eficiência de transferência para estênceis com espessuras de 80 µm e 100 µm, avaliados com pastas de solda do Tipo 4 e do Tipo 5. Para garantir a consistência, o foco foi dado aos resultados associados a aberturas retangulares arredondadas. O segundo artigo comparou vários tipos de estênceis, incluindo estênceis cortados a laser e eletroformados, com e sem nanorrevestimentos. Os dados foram coletados para espessuras de estêncil de 100 µm e 120 µm. Embora os dados incluam uma variedade de tipos de aberturas, foram identificados vários cenários com formas de abertura semelhantes para permitir uma comparação direta. Os gráficos de eficiência de transferência em função da razão de área, utilizando dados desses artigos, podem ser encontrados na Figura 6.
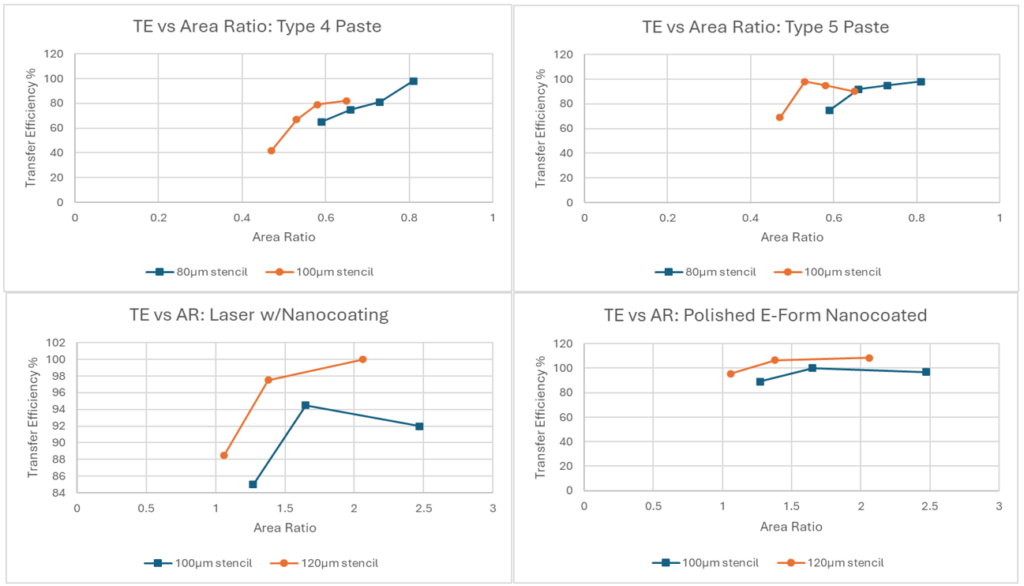
Embora esses estudos se limitem a duas espessuras de estêncil cada, a tendência consistente observada em todos os conjuntos de dados corrobora a premissa central do modelo proposto. Em cada caso, a redução da espessura do estêncil leva a uma diminuição mensurável na eficiência de transferência para uma razão de área constante — um efeito que o limiar convencional da razão de área não consegue explicar, mas que é previsto pela formulação revisada baseada na física.
Resumo dos resultados e trabalhos futuros
O modelo proposto, que introduz um termo dependente da espessura na formulação tradicional da razão de área, demonstra forte alinhamento com uma ampla gama de dados experimentais já existentes. Em diversos estudos, constatou-se que a espessura do estêncil influencia significativamente a eficiência de transferência da pasta de solda, mesmo quando a relação de área é mantida constante — uma tendência que a diretriz padrão IPC-7525 não explica. Em contrapartida, o modelo revisado captura com precisão esse comportamento por meio de uma relação simples, baseada na física, que incorpora a força gravitacional e o volume da pasta.
Embora a validação atual se limite a conjuntos de dados com duas ou três espessuras de estêncil, a consistência da tendência entre os estudos — independentemente do tipo de pasta, da forma da abertura ou do revestimento do estêncil — oferece um forte apoio inicial ao poder preditivo do modelo.
Para fortalecer e aperfeiçoar ainda mais esse modelo, os trabalhos futuros incluirão um estudo controlado que avalie o desempenho da impressão em cinco ou mais espessuras de estêncil, mantendo-se constantes a relação de área, o tipo de estêncil/revestimento e o tipo de pasta de solda. Isso permitirá um ajuste mais rigoroso do modelo e proporcionará maior resolução para avaliar o papel da espessura. Além disso, serão envidados esforços para caracterizar diretamente as constantes utilizadas no modelo.
Paralelamente, estudos adicionais podem investigar se o atrito de deslizamento se torna uma força relevante em determinadas condições — especialmente com estênceis mais lisos ou altamente polidos. Vídeos em alta velocidade ou técnicas de medição de força podem ajudar a identificar cenários em que as forças de atrito predominam sobre as forças adesivas na dinâmica de liberação da pasta.
Conclusões
Este trabalho apresenta um modelo modificado de relação de área que reflete melhor os princípios físicos que regem a liberação da pasta de solda durante a impressão com estêncil. Ao incorporar o papel da força gravitacional e da espessura do estêncil, o modelo oferece uma explicação robusta para um fenômeno que há muito tempo vem sendo observado, mas que não havia sido justificado teoricamente: a redução na eficiência de transferência com estênceis mais finos, mantendo-se constantes as relações de área.
O modelo oferece uma estrutura prática para prever os limites da relação de área em diferentes espessuras de estêncil e pode contribuir para a elaboração de futuras diretrizes de projeto de estênceis e normas para processos de impressão. Embora seja necessária uma validação mais aprofundada, especialmente por meio de experimentos controlados e de uma caracterização mais detalhada das constantes dos materiais, os resultados aqui apresentados sugerem fortemente que o limiar convencional de relação de área “único para todos” é inadequado em muitas aplicações modernas.
Ao aprofundar nossa compreensão da mecânica por trás da transferência da pasta de solda, este modelo estabelece as bases para estratégias aprimoradas de projeto de estêncil, melhor controle do processo e, em última instância, maiores rendimentos na montagem SMT de passo fino.
Agradecimentos
Agradecimentos especiais a Jeff Schake, da ASMPT, Chrys Shea, da Shea Engineering, e Timothy O’Neill, da AIM Solder.
Referências
[1] IPC, Diretrizes para o design de estênceis, IPC-7525C, Bannockburn, IL, EUA, novembro de 2021.
[2] Shea, C.,youtube.com/@chrysshea2598 Consultado em 20/10/2025.
[3] J. Bath, T. Lentz, G. Smith, “Uma investigação sobre o uso de estênceis com nanorrevestimento para melhorar a impressão de pasta de solda com baixas relações de área de abertura do estêncil”,” Anais da IPC APEX Expo, 2016..
[4] Härter, S., Niemann, J., Franke, J., Schake, J. e Whitmore, M. (2016). O efeito da forma da área e da relação de área no desempenho da impressão de pasta de solda. Anais da SMTA International, 25 a 29 de setembro de 2016, Rosemont, IL, EUA.
[5] Härter, S., Franke, J. e Läntzsch, C. (2014). Estudo fundamental sobre um processo de impressão seguro utilizando estênceis da Nanowork para componentes 01005. Anais da SMTA International, 28 de setembro a 2 de outubro de 2014, Rosemont, IL, EUA.
[6] Ramkumar, S. M., e Mohanty, R. (2011). Efeito da tecnologia de estêncil na impressão com espaçamento ultrafino. Anais da SMTA International, 16 a 20 de outubro de 2011, Centro de Convenções de Fort Worth, Fort Worth, TX, EUA.
Publicado originalmente nos Anais Técnicos da APEX 2026