Autor: Gayle Towell
Współczynnik powierzchni (AR) od dawna jest branżowym standardem przewidywania wydajności transferu pasty lutowniczej (TE) i projektowania apertury szablonu. Jednak w miarę jak produkcja elektroniki zmierza w kierunku ultracienkich podziałek i cieńszych szablonów, pojawiły się niespójności w TE, mimo że wartości AR przekraczają zalecany próg 0,60. Niniejsze badanie analizuje teoretyczne podstawy uwalniania pasty z szablonu, koncentrując się na wzajemnym oddziaływaniu sił grawitacyjnych (które skalują się wraz z objętością pasty) i sił adhezji między pastą, ścianami szablonu i podłożem (które skalują się wraz z powierzchnią).
Zaproponowano tutaj alternatywny model dla zmiennych limitów AR, który uwzględnia zmiany grubości szablonu. Aby przetestować to podejście, model został zastosowany do wcześniej istniejących danych eksperymentalnych uzyskanych z wcześniej opublikowanych artykułów, w których wykorzystano testy drukowania z różnymi grubościami szablonów. Wyniki wskazują, że granica AR zależna od grubości szablonu zapewnia dokładniejszy predyktor TE w różnych projektach szablonów i może stanowić podstawę przyszłych standardów branżowych w zakresie drukowania ultradrobnej pasty lutowniczej.
Wprowadzenie
Współczynnik powierzchniowy jest szeroko stosowany w technologii montażu powierzchniowego (SMT) jako wskaźnik służący do przewidywania wydajności przenoszenia pasty lutowniczej podczas drukowania szablonowego. Wartość ta, definiowana jako stosunek pola przekroju poprzecznego otworu do całkowitej powierzchni ścianek otworu, służy jako wskaźnik pozwalający ocenić, czy pasta lutownicza będzie skutecznie uwalniać się z szablonu i osadzać się na płytce drukowanej (PCB).
Wytyczne branżowe, takie jak norma IPC-7525 [1], zazwyczaj zalecają minimalny współczynnik powierzchni wynoszący 0,60 w celu uzyskania dobrej jakości nadruku. Jednak w miarę jak elementy elektroniczne stają się coraz mniejsze, a grubość szablonów maleje, aby dostosować się do mniejszych odstępów, wskaźnik ten zaczyna wykazywać swoje ograniczenia. Użytkownicy często zauważają, że próg 0,60 nie ma uniwersalnego zastosowania, zwłaszcza gdy geometria otworów lub materiały szablonów odbiegają od konwencjonalnych norm. Te rozbieżności sugerują, że pierwotne sformułowanie zasady współczynnika powierzchni opiera się na uproszczonych założeniach, które mogą już nie mieć zastosowania w nowoczesnych warunkach produkcyjnych.
Współczynnik powierzchni jako wskaźnik wydajności transferu nadruku
Obecnie stosowany próg stosunku powierzchni opiera się na modelu równowagi sił uwzględniającym dwie siły adhezyjne: przyczepność między pastą lutowniczą a ściankami szablonu oraz przyczepność między pastą lutowniczą a podłożem. Zakłada się, że oddzielenie pasty następuje pomyślnie, gdy siła adhezyjna przyciągająca pastę do płytki przewyższa siłę adhezyjną utrzymującą ją wewnątrz otworu. W modelu tym siła przyczepności między pastą lutowniczą a dowolną powierzchnią jest uważana za proporcjonalną do powierzchni styku oraz wewnętrznej siły przyczepności na jednostkę powierzchni. Prowadzi to do następującego warunku pomyślnego uwolnienia pasty: C₁A₁ > C₂A₂,
gdzie:
- C₁ to siła przyczepności na jednostkę powierzchni między pastą lutowniczą a płytką
- A₁ to pole przekroju poprzecznego apertury
- C₂ to siła przyczepności na jednostkę powierzchni między pastą lutowniczą a ściankami szablonu
- A₂ to całkowita powierzchnia ścianek szablonu stykających się z pastą
Przekształcenie tej zależności prowadzi do nierówności dotyczącej stosunku pól:
Współczynnik powierzchni = A₁ / A₂ > C₂ / C₁
Ponieważ stałe C₁ i C₂ trudno jest zmierzyć bezpośrednio — każda z nich zależy bowiem od właściwości materiału, wykończenia powierzchni i warunków otoczenia — na podstawie doświadczeń ustalono standardową w branży wartość progową wynoszącą 0,60.
Współczynnik ten zapewnia zadowalające wyniki w wielu typowych sytuacjach związanych z drukowaniem. Niemniej jednak zdarzają się pewne odchylenia. Na przykład szablony powlekane — o gładkich ściankach — mogą zmniejszać wartość C₂, umożliwiając w ten sposób zadowalające odrywanie się pasty przy niższych współczynnikach powierzchniowych. Z drugiej strony sytuacje, w których stosuje się pasty o wyjątkowo dużej lepkości lub szablony o chropowatych ściankach, mogą wymagać wyższych współczynników powierzchniowych, aby zapewnić niezawodne odrywanie się pasty.
Co więcej, model ten nie uwzględnia wszystkich czynników fizycznych wpływających na uwalnianie pasty. Na przykład spójność wewnętrzna pasty może być słabsza niż jej przyczepność do szablonu, co dodatkowo komplikuje dynamikę przenoszenia. Ograniczenia te wskazują, że choć obecna zasada współczynnika powierzchniowego stanowi pomocną wytyczną, to ostatecznie jest to zbyt uproszczone odwzorowanie bardziej złożonego procesu fizycznego.
Ograniczenia współczynnika powierzchni przy zmniejszonej grubości szablonu
Powszechnie uważa się, że zastosowanie cieńszego szablonu poprawia wydajność nakładania pasty lutowniczej. Przekonanie to często wynika z sytuacji, w których – w celu zachowania tej samej objętości nakładanej pasty lub powierzchni pokrycia – zmniejszenie grubości szablonu wymaga zwiększenia współczynnika powierzchniowego, co zgodnie z konwencjonalnym modelem prowadzi do poprawy wydajności nakładania.
Jednak gdy stosunek powierzchni pozostaje stały przy różnych grubościach szablonów — co oznacza, że wymiary otworów są proporcjonalnie dostosowywane — wielu praktyków zaobserwowało efekt odwrotny: cieńsze szablony zazwyczaj zapewniają niższą, a nie wyższą wydajność transferu. Zjawisko to odnotowywano sporadycznie w różnych środowiskach produkcyjnych, ale do tej pory w żadnej opublikowanej pracy nie przedstawiono teoretycznego wyjaśnienia ani modelu ilościowego, które by je uwzględniały.
W niniejszym artykule zaproponowano zmodyfikowany model oparty na siłach, oparty na podstawowych zasadach fizyki. Model ten wprowadza do konwencjonalnego równania uwalniania dodatkowy czynnik – wpływ grawitacji na osad pasty lutowniczej – oraz przedstawia nową zależność funkcjonalną między stosunkiem powierzchni a grubością szablonu.
Podejście to stanowi teoretyczną podstawę dla zaobserwowanego spadku wydajności transferu przy stosowaniu cieńszych szablonów oraz umożliwia oszacowanie minimalnych granic współczynnika powierzchni dostosowanych do konkretnych geometrii szablonów.
Ponowne spojrzenie na model sił: nowa propozycja
Aby wyjaśnić zaobserwowany spadek wydajności transferu przy zmniejszeniu grubości szablonu przy stałym stosunku powierzchni, konieczne jest ponowne przeanalizowanie podstawowych założeń dotyczących sił. W konwencjonalnym modelu uwzględnia się jedynie dwie siły występujące w procesie odrywania: przyczepność między pastą a ściankami szablonu oraz przyczepność między pastą a podłożem. Jednak to uproszczenie pomija ważny trzeci czynnik — siłę grawitacji działającą na objętość pasty lutowniczej.
Siła grawitacyjna jest proporcjonalna do objętości nałożonej pasty, podczas gdy siła przyczepności między pastą a płytką jest proporcjonalna do powierzchni. Ponieważ powierzchnia i objętość nie są ze sobą liniowo powiązane, powoduje to rozbieżność, która staje się bardziej wyraźna w przypadku cieńszych szablonów i mniejszych ilości pasty. Innymi słowy, wraz ze zmniejszaniem się grubości szablonu masa — a tym samym siła grawitacyjna wspomagająca uwalnianie pasty — maleje szybciej niż siła przyczepności do płytki, co zakłóca oczekiwane zachowanie podczas uwalniania. Ta rozbieżność nie jest uwzględniona w tradycyjnym modelu opartym na stosunku powierzchni.
Adhezja a tarcie w oddziaływaniu szablonu ze ścianą
Podczas opracowywania zaktualizowanego modelu konieczne było zbadanie, czy oddziaływanie między pastą a ściankami szablonu należy traktować wyłącznie jako przyczepność, czy też jako formę tarcia ślizgowego. Jeśli dominującym mechanizmem jest tarcie, siłę oporu można opisać wzorem: F = μN, gdzie μ to współczynnik tarcia, a N to siła normalna.
Należy zauważyć, że siła normalna działająca między pastą a ściankami szablonu zależy od ciśnienia, które zmienia się w zależności od głębokości x zgodnie ze wzorem ciśnienie = . Całkowitą siłę działającą na ścianki w wyniku ciśnienia oblicza się poprzez zintegrowanie ciśnienia z polem powierzchni ścianek. W tym przypadku siła działająca na ścianki wynosi:
F = = μρgPT²/2, co można zapisać w postaci μρgA₂T/2.
Gdzie:
- ρ to gęstość pasty
- g to przyspieszenie grawitacyjne
- P to obwód przysłony
- T to grubość szablonu
- A₂ to powierzchnia ścianki szablonu
Jednak dowody obserwacyjne — takie jak analizy nagrań wideo w zwolnionym tempie przeprowadzone przez Chrys Shea [2] — wskazują, że uwalnianie pasty następuje przede wszystkim w wyniku rozciągania i odrywania się pod wpływem sił kohezyjnych, a nie poprzez ślizganie się wzdłuż ścianek. W tym modelu oddziaływanie między pastą a ścianką szablonu traktuje się zatem jako czystą siłę adhezji: C₂A₂, gdzie C₂ to siła adhezji na jednostkę powierzchni. W przyszłych pracach założenie to może zostać zrewidowane w odniesieniu do konkretnych scenariuszy, takich jak szablony o wysokim stopniu wypolerowania lub pokryte powłoką, albo pasty lutownicze o niskiej kohezji. Na razie model zakłada, że dominuje adhezja.
Zmodyfikowana zależność sił przy odrywaniu pasty
Uwzględnienie siły grawitacyjnej w pierwotnym warunku uwolnienia prowadzi do zrewidowanego równania równowagi sił: C₁A₁ + ρVg > C₂A₂
Gdzie:
- C₁ i C₂ to siła przyczepności na jednostkę powierzchni odpowiednio między pastą a płytką oraz między pastą a podłożem
- A₁ i A₂ to odpowiednio pole przekroju poprzecznego otworu oraz pole powierzchni ścianek szablonu
- ρ to gęstość pasty
- V to objętość osadu lutowia
- g to przyspieszenie grawitacyjne
Ponieważ V = A₁T, gdzie T oznacza grubość szablonu, a dla przejrzystości zgrupujmy stałe w następujący sposób: niech C₃ = ρg, czyli siła grawitacyjna na jednostkę objętości. Po podstawieniu otrzymujemy: C₁A₁ + C₃A₁T > C₂A₂
Po wyodrębnieniu A₁ otrzymujemy następujące równanie: Stosunek powierzchni = A₁ / A₂ > C₂ / (C₁ + C₃T)
Wyrażenie to opisuje graniczną wartość stosunku powierzchni niezbędną do pomyślnego uwolnienia pasty w funkcji grubości szablonu. Co istotne, pokazuje ono, że wraz ze spadkiem wartości T zmniejsza się mianownik, co powoduje wzrost wymaganego stosunku powierzchni.
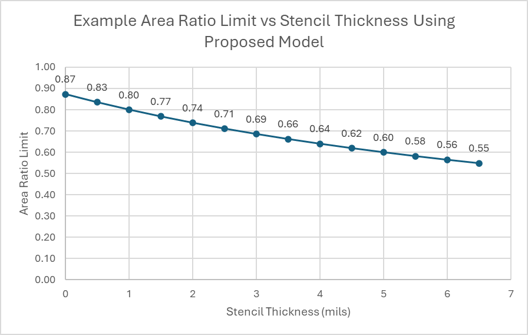
Aby jeszcze bardziej uprościć to wyrażenie, niech a = C₂ / C₃, a b = C₁ / C₃. Wówczas granica stosunku powierzchni przyjmuje postać: Granica stosunku powierzchni = Y(T) = a / (b + T)
Jako przykład ilustrujący tę zależność załóżmy, że graniczna wartość współczynnika powierzchni wynosi 0,60 dla szablonu o grubości 5 mil (127 µm) i wzrasta do 0,80 dla szablonu o grubości 1 mil (25 µm). Wartości te odpowiadają a = 9,6 i b = 11. Wynikowa krzywa, przedstawiona na rysunku 1, pokazuje, jak zmieniałyby się graniczne wartości współczynnika powierzchni w zależności od grubości szablonu w oparciu o te warunki brzegowe.
Weryfikacja proponowanego modelu na podstawie istniejących danych
W celu oceny trafności proponowanego modelu opartego na stosunku powierzchni przeanalizowano kilka opublikowanych badań, w których przedstawiono wydajność transferu nadruku dla różnych grubości szablonów i stosunków powierzchni. Chociaż nie znaleziono badań, których bezpośrednim celem byłoby ilościowe określenie granic stosunku powierzchni w zależności od grubości szablonu, kilka z nich dostarczyło odpowiednich zbiorów danych do analizy retrospektywnej.
Dane te służą do ustalenia, czy wymagane granice współczynnika powierzchniowego, niezbędne do osiągnięcia wydajności transferu 75%, rosną wraz ze spadkiem grubości szablonu, zgodnie z przewidywaniami modelu. Dla każdego zbioru danych sporządzono wykres wydajności transferu w funkcji współczynnika powierzchni, określono wartości graniczne współczynnika powierzchni odpowiadające wydajności 75% oraz dopasowano uzyskane punkty do proponowanej funkcji w celu oceny spójności.
Walidacja z wykorzystaniem zbiorów danych o trzech grubościach szablonu
Pierwszy zbiór danych pochodzi z artykułu zatytułowanego “Badanie zastosowania szablonów z powłoką nanometryczną w celu usprawnienia drukowania pasty lutowniczej przy małych współczynnikach powierzchni otworów szablonu” [3]. W badaniu tym przedstawiono wyniki dotyczące wydajności transferu dla szablonów o grubościach 3, 4 i 5 milów, w odniesieniu do trzech rodzajów pasty lutowniczej (typ 3, typ 4 i typ 5), z uwzględnieniem zarówno szablonów niepowlekanych, jak i pokrytych nanopowłoką. Pierwotnym zamiarem badania była ocena korzyści płynących z zastosowania nanopowłok, jednak struktura danych sprawiła, że doskonale nadawały się one do przetestowania zdolności prognostycznej proponowanego modelu opartego na współczynniku powierzchniowym.
Wyniki dla szablonów niepowlekanych i powlekanych dla każdego rodzaju pasty i grubości szablonu zostały rozpatrywane osobno. Dla każdej kombinacji sporządzono wykres wydajności transferu w funkcji stosunku powierzchni. Wyniki te przedstawiono na rysunku 2.
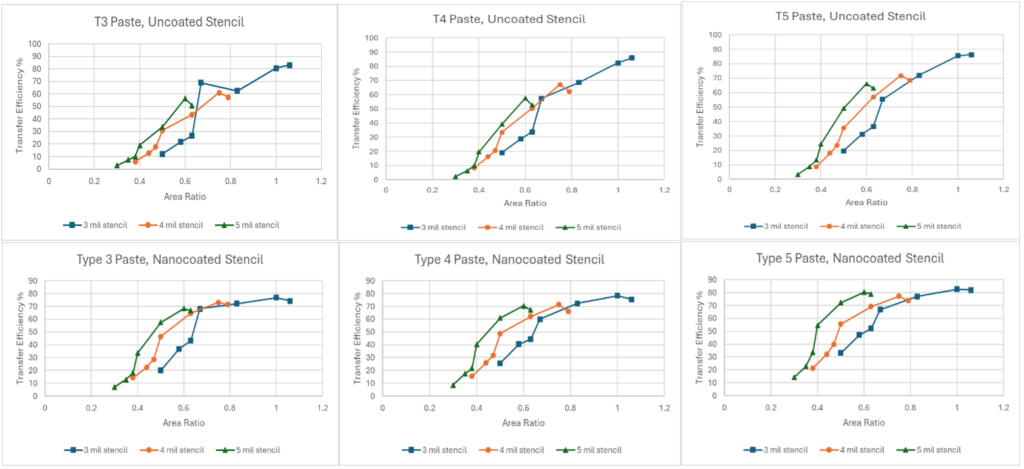
Z danych tych od razu wynika, że cieńsze szablony konsekwentnie zapewniają niższą wydajność transferu przy takich samych współczynnikach powierzchniowych. Tendencja ta jest w pełni zgodna z przewidywaniami proponowanego modelu.
Aby zapewnić spójność i porównywalność całego zbioru danych, skupiono się na konkretnym podzbiorze dostępnych danych: wynikach transferu nadruku dla podkładek typu 01005. Ten typ otworu był spójnie reprezentowany we wszystkich typach past, grubościach szablonów i warunkach powlekania, co czyniło go idealnym kandydatem do walidacji modelu.
Dla każdego rodzaju pasty i stanu szablonu zastosowano dopasowanie liniowe do odpowiedniego wykresu przedstawiającego zależność wydajności transferu od współczynnika powierzchniowego. Na podstawie każdej dopasowanej krzywej wyznaczono metodą interpolacji wartość współczynnika powierzchniowego wymaganą do osiągnięcia wydajności transferu 75%. Uzyskane wartości graniczne współczynnika powierzchniowego dla wszystkich kombinacji rodzaju pasty, grubości szablonu i stanu powłoki zestawiono w tabeli 1.
Tabela 1. Wartości graniczne współczynnika powierzchni uzyskane na podstawie dopasowania wykresów.
| Szablon niepowlekany | Szablon z nanopowłoką | ||||||||||
| T3 | T4 | T5 | T3 | T4 | T5 | ||||||
| Grubość szablonu | Próg AR | Grubość szablonu | Próg AR | Grubość szablonu | Próg AR | Grubość szablonu | Próg AR | Grubość szablonu | Próg AR | Grubość szablonu | Próg AR |
| 3 | 0.953 | 3 | 0.906 | 3 | 0.878 | 3 | 0.930 | 3 | 0.919 | 3 | 0.822 |
| 4 | 0.875 | 4 | 0.810 | 4 | 0.766 | 4 | 0.753 | 4 | 0.783 | 4 | 0.714 |
| 5 | 0.707 | 5 | 0.692 | 5 | 0.636 | 5 | 0.625 | 5 | 0.618 | 5 | 0.546 |
Należy zauważyć, że zmniejszenie wielkości cząstek pasty wydaje się również obniżać wartości graniczne współczynnika powierzchniowego w tych zestawach danych, z jednym wyjątkiem – pastą typu 4 naniesioną za pomocą szablonu o grubości 4 mil pokrytego nanopowłoką. Anomalię tę można prawdopodobnie przypisać niepewności lub błędowi pomiarowemu. Zjawisko to można zbadać w przyszłych badaniach oceniających wpływ wielkości cząstek pasty na ten model.
Dane z tabeli 1 wykorzystano następnie do oceny dokładności prognostycznej proponowanego modelu, zdefiniowanego jako: Y(T) = a / (b + T). Dla każdego szeregu danych przeprowadzono analizę regresji nieliniowej w celu określenia parametrów a i b zapewniających najlepsze dopasowanie, a jakość każdego dopasowania oceniono za pomocą współczynnika determinacji (R²). Uzyskane dopasowania przedstawiono na rysunkach 3, a odpowiadające im wartości parametrów i wskaźniki R² podsumowano w tabeli 2.
Tabela 2. Parametry dopasowania.
| Niepowlekane, T3 | Niepowlekany, T4 | Bez powłoki, T5 | Z powłoką nanotechnologiczną, T3 | Z powłoką nanometryczną, T4 | Z powłoką nano, T5 | |
| a | 6.046 | 6.109 | 4.848 | 3.847 | 4.067 | 3.627 |
| b | 3.246 | 3.697 | 2.481 | 1.132 | 1.382 | 1.352 |
| R2 | 0.919 | 0.982 | 0.983 | 0.999 | 0.974 | 0.946 |
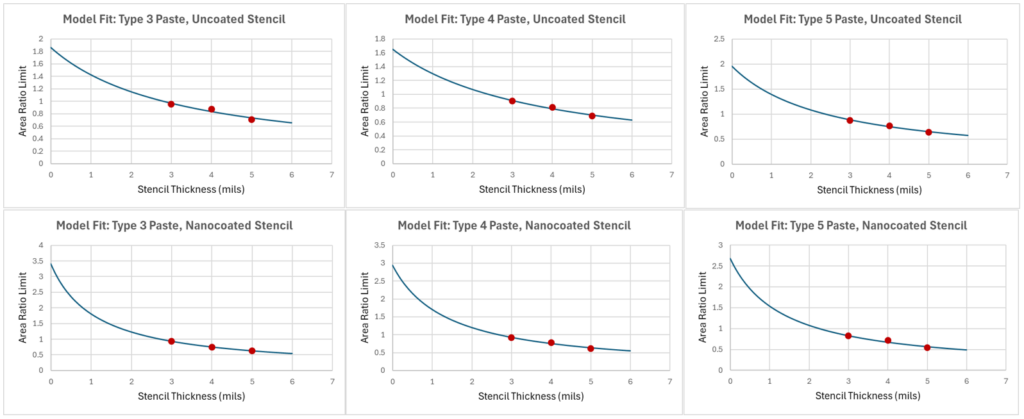
Chociaż każde dopasowanie jest ograniczone przez niewielką liczbę punktów danych — odzwierciedlającą trzy badane grubości szablonów — wyniki wykazują dużą zgodność z proponowanym modelem, a dopasowania uznaje się za rozsądne w tych granicach.
Wybrano drugą publikację w celu dalszej oceny proponowanego modelu przy użyciu innego schematu eksperymentalnego. Artykuł zatytułowany: “Wpływ kształtu otworu i stosunku powierzchni na wydajność drukowania pasty lutowniczej” [4] skupia się na tym, jak kształt otworu i stosunek powierzchni wpływają na wydajność przenoszenia podczas drukowania. Warto zauważyć, że badanie to obejmuje dane dotyczące wielu geometrii otworów drukowanych przy użyciu trzech różnych grubości szablonów — 80 µm (3,15 mil), 100 µm (3,94 mil) i 120 µm (4,72 mil) — przy zastosowaniu jednego rodzaju pasty.
Aby zachować spójność z poprzednią analizą, wyodrębniono dane dotyczące otworów o kształcie kwadratowym, co umożliwiło bezpośrednie porównanie wydajności transferu nadruku dla różnych grubości szablonów przy identycznych współczynnikach powierzchniowych. Ta jednolitość eliminuje zmienność wynikającą z geometrii otworów i sprawia, że zbiór danych nadaje się szczególnie dobrze do oceny, czy sama grubość szablonu wpływa na wydajność transferu. Na rysunku 4 przedstawiono wykres wydajności transferu w funkcji współczynnika powierzchni dla trzech grubości szablonów.
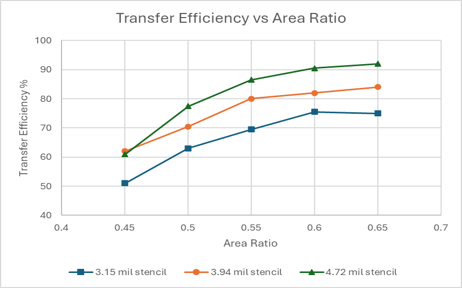
Podobnie jak w przypadku poprzedniego zbioru danych, cieńszy szablon konsekwentnie wykazuje niższą wydajność transferu przy tych samych współczynnikach powierzchniowych, co potwierdza główną prognozę modelu, zgodnie z którą zmniejszenie grubości szablonu powoduje wzrost minimalnego współczynnika powierzchniowego wymaganego do uzyskania akceptowalnego oddzielenia. Do każdego zbioru danych dotyczącego grubości szablonu zastosowano dopasowanie liniowe, a stosunek powierzchni odpowiadający wydajności transferu 75% został interpolowany. Te wartości graniczne podsumowano w tabeli 3.
Tabela 3. Wartości graniczne współczynnika powierzchni uzyskane na podstawie dopasowań wykresów.
| Grubość szablonu (mil) | Wartość graniczna współczynnika powierzchniowego |
| 3.15 | 0.62 |
| 3.94 | 0.54 |
| 4.72 | 0.51 |
Wykorzystując te punkty danych, wyniki ponownie dopasowano do proponowanego modelu Y(T) = a / (b + T). Parametry zapewniające najlepsze dopasowanie wyniosły: a = 4,306, b = 3,853, R² = 0,962, a odpowiadająca im krzywa modelowa została przedstawiona na rysunku 5.
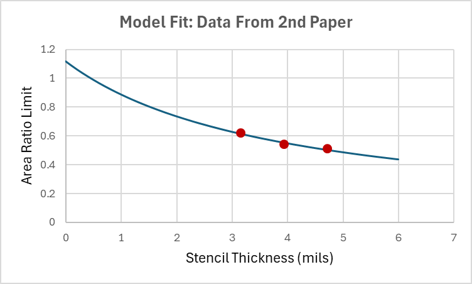
Chociaż zbiór danych ogranicza się do trzech grubości szablonów, jego spójność — w połączeniu z zaobserwowaną tendencją i jakością dopasowania — stanowi dodatkowe potwierdzenie trafności proponowanego modelu. Wysoka wartość R² wskazuje, że postać funkcyjna dobrze oddaje wpływ grubości szablonu, nawet przy obecności potencjalnych czynników zakłócających, takich jak zmienność pasty lub efekty wyrównywania przy większych grubościach.
Walidacja z wykorzystaniem zbiorów danych o dwóch grubościach szablonu
W celu dalszej oceny przydatności proponowanego modelu przeanalizowano kilka dodatkowych badań, w których przedstawiono wyniki dotyczące wydajności transferu dla dwóch grubości szablonów. Chociaż badania te zawierają mniej punktów danych, dostarczają one dodatkowych informacji na temat tego, czy zależność między grubością szablonu a wymaganym współczynnikiem powierzchni niezbędnym do skutecznego transferu zachodzi w przypadku różnych materiałów, procesów i warunków drukowania.
Dane wybrano z artykułów zatytułowanych “Badania podstawowe nad bezpiecznym procesem drukowania z wykorzystaniem szablonów typu nanowork dla elementów 01005” [5] oraz “Wpływ technologii szablonowej na drukowanie o ultracienkim rozstawie” [6]. Pierwsza z tych publikacji zawierała dane dotyczące wydajności transferu dla szablonów o grubości 80 µm i 100 µm, ocenione zarówno dla past lutowniczych typu 4, jak i typu 5. W celu zachowania spójności skupiono się na wynikach dotyczących zaokrąglonych otworów prostokątnych. W drugim artykule porównano wiele typów szablonów, w tym szablony wycinane laserowo i elektroformowane, zarówno z nanopowłokami, jak i bez nich. Dane zebrano dla szablonów o grubościach 100 µm i 120 µm. Chociaż dane obejmują różnorodne typy otworów, zidentyfikowano wiele scenariuszy, w których występowały podobne kształty otworów, co umożliwiło bezpośrednie porównanie. Wykresy przedstawiające zależność wydajności transferu od współczynnika powierzchni, oparte na danych z tych artykułów, przedstawiono na rysunku 6.
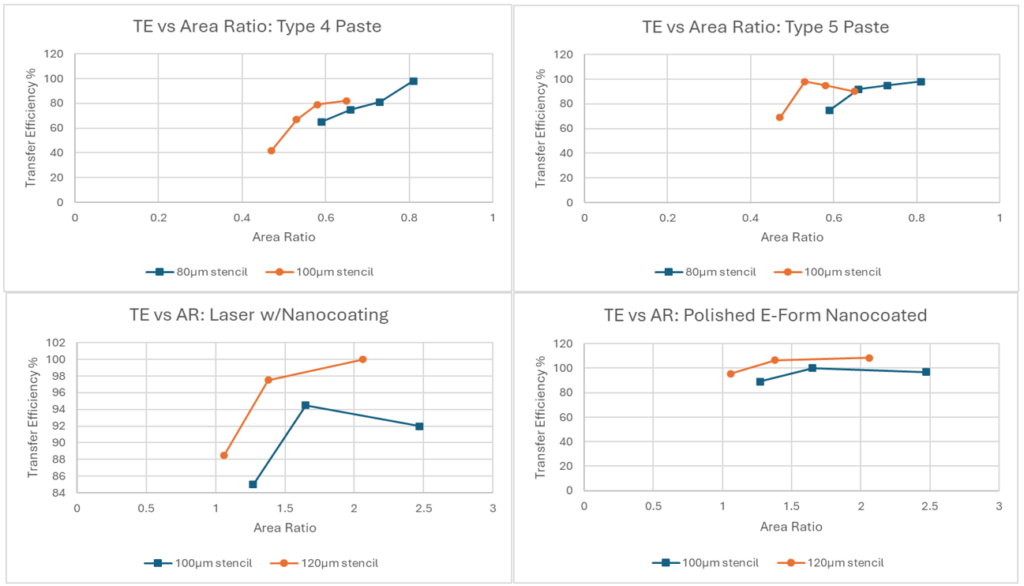
Chociaż badania te ograniczają się do dwóch grubości szablonu w każdym przypadku, spójna tendencja widoczna we wszystkich zestawach danych potwierdza podstawowe założenie proponowanego modelu. W każdym przypadku zmniejszenie grubości szablonu prowadzi do wymiernego spadku wydajności transferu przy stałym współczynniku powierzchniowym — efektu, którego nie potrafi wyjaśnić konwencjonalny próg współczynnika powierzchniowego, ale który przewiduje zrewidowane sformułowanie oparte na zasadach fizyki.
Podsumowanie wyników i dalsze działania
Proponowany model, który wprowadza do tradycyjnego sformułowania opartego na stosunku powierzchni czynnej i całkowitej składnik zależny od grubości, wykazuje wysoką zgodność z szerokim zakresem istniejących danych eksperymentalnych. W wielu badaniach stwierdzono, że grubość szablonu ma znaczący wpływ na wydajność przenoszenia pasty lutowniczej, nawet przy stałym stosunku powierzchni — jest to tendencja, której nie wyjaśniają standardowe wytyczne normy IPC-7525. Natomiast zrewidowany model dokładnie oddaje to zachowanie poprzez prostą zależność opartą na zasadach fizyki, uwzględniającą siłę grawitacji i objętość pasty.
Chociaż obecna walidacja ogranicza się do zbiorów danych obejmujących dwa lub trzy rodzaje grubości szablonów, spójność tendencji obserwowanej w różnych badaniach — niezależnie od rodzaju pasty, kształtu otworów czy powłoki szablonu — stanowi przekonujący wstępny dowód na zdolność prognostyczną modelu.
Aby jeszcze bardziej wzmocnić i udoskonalić ten model, przyszłe prace będą obejmowały kontrolowane badanie oceniające wydajność drukowania dla pięciu lub więcej grubości szablonów, przy czym stosunek powierzchni, rodzaj szablonu/powłoki oraz rodzaj pasty lutowniczej zostaną utrzymane na stałym poziomie. Pozwoli to na bardziej rygorystyczne dopasowanie modelu i zapewni większą rozdzielczość przy ocenie roli grubości. Ponadto podjęte zostaną działania mające na celu bezpośrednią charakterystykę stałych stosowanych w modelu.
Równolegle w ramach dalszych badań można zbadać, czy tarcie ślizgowe staje się istotną siłą w określonych warunkach — zwłaszcza w przypadku szablonów o gładkiej powierzchni lub silnie wypolerowanych. Techniki szybkiej rejestracji wideo lub pomiaru siły mogą pomóc w zidentyfikowaniu sytuacji, w których siły tarcia dominują nad siłami adhezyjnymi w dynamice uwalniania pasty.
Wnioski
W niniejszej pracy przedstawiono zmodyfikowany model stosunku powierzchni, który lepiej odzwierciedla zasady fizyczne rządzące uwalnianiem pasty lutowniczej podczas drukowania szablonowego. Dzięki uwzględnieniu wpływu siły grawitacji oraz grubości szablonu model ten dostarcza rzetelnego wyjaśnienia zjawiska, które od dawna było obserwowane, ale nie miało teoretycznego uzasadnienia: spadku wydajności przenoszenia przy cieńszych szablonach przy stałych stosunkach powierzchni.
Model ten stanowi praktyczne ramy do przewidywania granic współczynnika powierzchniowego dla szablonów o różnej grubości i może pomóc w opracowaniu przyszłych wytycznych dotyczących projektowania szablonów oraz standardów procesów drukowania. Chociaż konieczna jest dalsza weryfikacja, zwłaszcza poprzez kontrolowane eksperymenty i dokładniejszą charakterystykę stałych materiałowych, przedstawione tu wyniki wyraźnie wskazują, że konwencjonalny, uniwersalny próg współczynnika powierzchniowego jest niewystarczający w wielu współczesnych zastosowaniach.
Dzięki pogłębieniu naszej wiedzy na temat mechanizmów leżących u podstaw przenoszenia pasty lutowniczej model ten stanowi podstawę dla ulepszonych strategii projektowania szablonów, lepszej kontroli procesu i, ostatecznie, wyższej wydajności montażu SMT o małym rozstawie.
Podziękowania
Szczególne podziękowania kierujemy do Jeffa Schake’a z ASMPT, Chrys Shea z Shea Engineering oraz Timothy’ego O’Neilla z AIM Solder.
Referencje
[1] IPC, Wytyczne dotyczące projektowania szablonów, IPC-7525C, Bannockburn, Illinois, USA, listopad 2021 r.
[2] Shea, C.,youtube.com/@chrysshea2598 Źródło: 20.10.2025 r.
[3] J. Bath, T. Lentz, G. Smith, “Badanie zastosowania szablonów pokrytych nanowarstwą w celu usprawnienia drukowania pasty lutowniczej przy małych współczynnikach powierzchni otworów szablonu”,” Materiały konferencyjne z targów IPC APEX Expo, 2016 r.
[4] Härter, S., Niemann, J., Franke, J., Schake, J. i Whitmore, M. (2016). Wpływ kształtu powierzchni i współczynnika powierzchniowego na wydajność drukowania pasty lutowniczej. Materiały konferencyjne SMTA International, 25–29 września 2016 r., Rosemont, IL, USA.
[5] Härter, S., Franke, J. i Läntzsch, C. (2014). Badania podstawowe dotyczące bezpiecznego procesu drukowania z wykorzystaniem szablonów Nanowork dla elementów typu 01005. Materiały z konferencji SMTA International, 28 września – 2 października 2014 r., Rosemont, IL, USA.
[6] Ramkumar, S. M. i Mohanty, R. (2011). Wpływ technologii szablonowej na drukowanie z ultracienkim rozstawem. Materiały konferencyjne SMTA International, 16–20 października 2011 r., Centrum Kongresowe w Fort Worth, Fort Worth, Teksas, USA.
Pierwotnie opublikowano w materiałach konferencyjnych APEX 2026