Von Gayle Towell
Das Flächenverhältnis (AR) ist seit langem der Industriestandard für die Vorhersage der Übertragungseffizienz (TE) von Lotpaste und für die Gestaltung von Schablonenöffnungen. Da die Elektronikfertigung jedoch zu ultrafeinen Abständen und dünneren Schablonen drängt, sind Unstimmigkeiten bei der TE aufgetreten, obwohl die AR-Werte über dem empfohlenen Grenzwert von 0,60 liegen. In dieser Studie werden die theoretischen Grundlagen der Pastenabgabe von Schablonen untersucht, wobei der Schwerpunkt auf dem Zusammenspiel zwischen Gravitationskräften (die mit dem Pastenvolumen skalieren) und Adhäsionskräften zwischen Paste, Schablonenwänden und Substrat (die mit der Oberfläche skalieren) liegt.
Hier wird ein alternatives Modell für variable AR-Grenzen vorgeschlagen, das Variationen in der Schablonendicke berücksichtigt. Um diesen Ansatz zu testen, wurde das Modell auf bereits existierende experimentelle Daten angewandt, die aus zuvor veröffentlichten Arbeiten stammen, in denen Drucktests mit unterschiedlichen Schablonendicken verwendet wurden. Die Ergebnisse deuten darauf hin, dass eine von der Schablonendicke abhängige AR-Grenze eine genauere Vorhersage der TE bei unterschiedlichen Schablonendesigns ermöglicht und als Grundlage für künftige Industriestandards für den Druck ultrafeiner Lotpasten dienen könnte.
Einleitung
Das Flächenverhältnis wird in der Oberflächenmontagetechnik (SMT) häufig als Kennzahl zur Vorhersage der Lötpastentransfer-Effizienz beim Schablonendruck verwendet. Dieser Wert, definiert als das Verhältnis der Querschnittsfläche der Öffnung zur gesamten Wandfläche der Öffnung, dient als Indikator dafür, ob die Lötpaste effektiv aus der Schablone austritt und auf die Leiterplatte (PCB) aufgebracht wird.
Branchenrichtlinien wie IPC-7525 [1] empfehlen im Allgemeinen ein Mindestflächenverhältnis von 0,60, um eine gute Druckqualität zu erzielen. Da elektronische Bauteile jedoch immer kleiner werden und die Schablonendicken zur Anpassung an feinere Rasterabstände abnehmen, stößt dieser Maßstab allmählich an seine Grenzen. Anwender stellen häufig fest, dass der Schwellenwert von 0,60 nicht universell gilt, insbesondere wenn die Geometrien der Öffnungen oder die Schablonenmaterialien von den herkömmlichen Normen abweichen. Diese Abweichungen deuten darauf hin, dass die ursprüngliche Formulierung der Flächenverhältnisregel auf vereinfachenden Annahmen beruht, die unter modernen Fertigungsbedingungen möglicherweise nicht mehr zutreffen.
Flächenverhältnis als Maß für die Effizienz der Druckübertragung
Der derzeit verwendete Schwellenwert für das Flächenverhältnis basiert auf einem Kraftgleichgewichtsmodell, das zwei Haftkräfte berücksichtigt: die Haftung zwischen Lötpaste und Schablonenwänden sowie die Haftung zwischen Lötpaste und Substrat. Dabei wird davon ausgegangen, dass die Pastenablösung erfolgreich erfolgt, wenn die Haftkraft, die die Paste auf die Leiterplatte zieht, die Haftkraft übersteigt, die sie innerhalb der Öffnung hält. In diesem Modell wird die Haftkraft zwischen dem Lot und einer beliebigen Oberfläche als proportional zur Kontaktfläche und zur intrinsischen Haftkraft pro Flächeneinheit angesehen. Daraus ergibt sich folgende Bedingung für eine erfolgreiche Pastenablösung: C₁A₁ > C₂A₂,
wobei:
- C₁ ist die Haftkraft pro Flächeneinheit zwischen der Lötpaste und der Leiterplatte
- A₁ ist die Querschnittsfläche der Öffnung
- C₂ ist die Haftkraft pro Flächeneinheit zwischen der Lötpaste und den Schablonenwänden
- A₂ ist die gesamte Fläche der Schablonenwand, die mit der Paste in Kontakt steht
Umformt man diese Beziehung, erhält man die Ungleichung für das Flächenverhältnis:
Flächenverhältnis = A₁ / A₂ > C₂ / C₁
Da sich die Konstanten C₁ und C₂ nur schwer direkt messen lassen – sie hängen jeweils von den Materialeigenschaften, der Oberflächenbeschaffenheit und den Umgebungsbedingungen ab –, wurde der in der Industrie übliche Schwellenwert von 0,60 empirisch festgelegt.
Dieses Verhältnis liefert in vielen gängigen Druckszenarien akzeptable Ergebnisse. Allerdings kommt es auch zu Abweichungen. So können beispielsweise beschichtete Schablonen – die glattere Wandoberflächen aufweisen – den C₂-Wert senken und dadurch eine akzeptable Ablösung bereits bei niedrigeren Flächenverhältnissen ermöglichen. Umgekehrt können Szenarien mit ungewöhnlich klebrigen Pasten oder rauen Schablonenwänden höhere Flächenverhältnisse erfordern, um eine zuverlässige Ablösung zu gewährleisten.
Zudem berücksichtigt dieses Modell nicht alle physikalischen Faktoren, die die Pastenabgabe beeinflussen. So kann beispielsweise der innere Zusammenhalt einer Paste schwächer sein als ihre Haftung an der Schablone, was die Übertragungsdynamik weiter verkompliziert. Diese Einschränkungen deuten darauf hin, dass die derzeitige Flächenverhältnisregel zwar als hilfreiche Richtlinie dient, letztlich jedoch eine zu stark vereinfachte Darstellung eines komplexeren physikalischen Prozesses darstellt.
Einschränkungen des Flächenverhältnisses bei reduzierter Schablonendicke
Es wird allgemein angenommen, dass die Verwendung einer dünneren Schablone die Effizienz der Lötpastenauftragung verbessert. Diese Annahme beruht häufig auf Szenarien, in denen zur Beibehaltung des gleichen Auftragsvolumens oder der gleichen Grundfläche eine Verringerung der Schablonendicke eine Erhöhung des Flächenverhältnisses erforderlich macht, was gemäß dem herkömmlichen Modell zu einer verbesserten Abgabeleistung führt.
Wenn jedoch das Flächenverhältnis bei unterschiedlichen Schablonendicken konstant gehalten wird – was bedeutet, dass die Abmessungen der Öffnungen proportional angepasst werden –, haben viele Praktiker den gegenteiligen Effekt beobachtet: Dünnere Schablonen führen tendenziell zu einer geringeren und nicht zu einer höheren Übertragungseffizienz. Dieses Phänomen wurde in verschiedenen Produktionsumgebungen vereinzelt berichtet, doch bislang gab es keine veröffentlichte Arbeit, die eine theoretische Erklärung oder ein quantitatives Modell dafür geliefert hätte.
In diesem Beitrag wird ein überarbeitetes, auf grundlegenden physikalischen Prinzipien basierendes kraftbasiertes Modell vorgeschlagen. Das Modell berücksichtigt einen zusätzlichen Faktor – den Einfluss der Schwerkraft auf die Lötpastenauftragung – in der herkömmlichen Ablösegleichung und liefert eine neue funktionale Beziehung zwischen Flächenverhältnis und Schablonendicke.
Dieser Ansatz liefert eine theoretische Grundlage für den beobachteten Rückgang der Übertragungseffizienz bei dünneren Schablonen und ermöglicht die Abschätzung von Grenzwerten für das Mindestflächenverhältnis, die auf bestimmte Schablonengeometrien zugeschnitten sind.
Das Kraftmodell neu betrachtet: Ein neuer Vorschlag
Um den beobachteten Rückgang der Übertragungseffizienz bei Verringerung der Schablonendicke bei konstantem Flächenverhältnis zu erklären, müssen die zugrunde liegenden Annahmen bezüglich der Kräfte erneut betrachtet werden. Das herkömmliche Modell berücksichtigt beim Abziehvorgang nur zwei Kräfte: die Adhäsion zwischen der Paste und den Schablonenwänden sowie die Adhäsion zwischen der Paste und dem Substrat. Diese Vereinfachung lässt jedoch einen wichtigen dritten Faktor außer Acht – die auf das Volumen der Lötpaste wirkende Schwerkraft.
Die Schwerkraft skaliert mit dem Volumen der Pastenauftragung, während die Haftkraft zwischen der Paste und der Leiterplatte mit der Fläche skaliert. Da Fläche und Volumen nicht linear zueinander skalieren, entsteht dadurch eine Diskrepanz, die bei dünneren Schablonen und kleineren Aufträgen stärker zum Tragen kommt. Mit anderen Worten: Je dünner die Schablone wird, desto schneller nimmt die Masse – und damit die durch die Schwerkraft unterstützte Pastenablösung – ab als die Haftkraft an der Leiterplatte, wodurch das erwartete Ablöseverhalten gestört wird. Diese Diskrepanz wird im herkömmlichen Flächenverhältnis-Modell nicht berücksichtigt.
Adhäsion vs. Reibung bei der Wechselwirkung zwischen Schablone und Wand
Bei der Entwicklung des überarbeiteten Modells musste geprüft werden, ob die Wechselwirkung zwischen der Paste und den Schablonenwänden streng als Adhäsion oder als eine Form der Gleitreibung behandelt werden sollte. Ist die Reibung der dominierende Mechanismus, würde sich die Widerstandskraft wie folgt beschreiben lassen: F = μN, wobei μ der Reibungskoeffizient und N die Normalkraft ist.
Beachten Sie, dass die Normalkraft, die die Paste auf die Wände der Schablone ausübt, vom Druck abhängt, der sich mit der Tiefe x wie folgt ändert: Druck = . Die durch den Druck auf die Wände wirkende Gesamtkraft ergibt sich durch Integration des Drucks über die Fläche der Wände. In diesem Fall ergibt sich die Wandkraft wie folgt:
F = = μρgPT²/2, was umgeschrieben werden kann als μρgA₂T/2.
Wo:
- ρ ist die Pastendichte
- g ist die Erdbeschleunigung
- P ist der Blendenumfang
- T ist die Schablonendicke
- A₂ ist die Fläche der Schablonenwand
Beobachtungsdaten – wie beispielsweise Hochgeschwindigkeitsvideoanalysen von Chrys Shea [2] – deuten jedoch darauf hin, dass die Freisetzung der Paste in erster Linie durch kohäsive Dehnung und Ablösung erfolgt und nicht durch Gleiten entlang der Wände. Für dieses Modell wird die Wechselwirkung zwischen Schablone und Wand daher als reine Adhäsionskraft behandelt: C₂A₂, wobei C₂ die Adhäsionskraft pro Flächeneinheit ist. In zukünftigen Arbeiten könnte diese Annahme für bestimmte Szenarien, wie beispielsweise hochglanzpolierte oder beschichtete Schablonen oder Lötpasten mit geringer Kohäsion, überdacht werden. Derzeit geht das Modell davon aus, dass die Adhäsion dominiert.
Modifiziertes Kraftverhältnis bei der Pastenfreisetzung
Bezieht man die Schwerkraft in die ursprüngliche Freigabebedingung ein, ergibt sich eine überarbeitete Kraftgleichung: C₁A₁ + ρVg > C₂A₂
Wo:
- C₁ und C₂ bezeichnen die Haftkraft pro Flächeneinheit zwischen Paste und Platte bzw. zwischen Paste und Substrat.
- A₁ und A₂ sind die Querschnittsfläche der Öffnung bzw. die Fläche der Schablonenwände
- ρ ist die Dichte der Paste
- V ist das Volumen der Lötmasse
- g ist die Erdbeschleunigung
Da V = A₁T gilt, wobei T die Schablonendicke ist, und um die Konstanten der Gruppen zur besseren Übersichtlichkeit zusammenzufassen, sei C₃ = ρg, die Schwerkraft pro Volumeneinheit. Nach Einsetzen ergibt sich: C₁A₁ + C₃A₁T > C₂A₂
Durch Ausklammern von A₁ ergibt sich Folgendes: Flächenverhältnis = A₁ / A₂ > C₂ / (C₁ + C₃T)
Dieser Ausdruck beschreibt den für eine erfolgreiche Pastenabgabe erforderlichen Grenzwert des Flächenverhältnisses in Abhängigkeit von der Schablonendicke. Wichtig ist, dass er zeigt: Mit abnehmendem T verringert sich der Nenner, wodurch sich das erforderliche Flächenverhältnis erhöht.
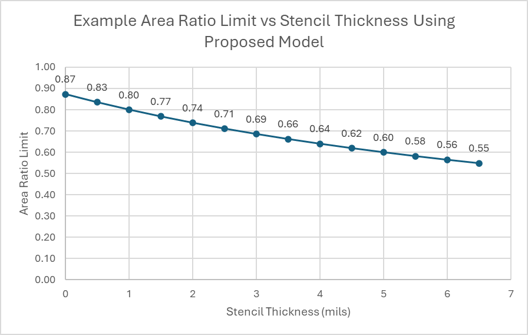
Um den Ausdruck weiter zu vereinfachen, setzen wir a = C₂ / C₃ und b = C₁ / C₃. Dann lautet der Grenzwert des Flächenverhältnisses: Grenzwert des Flächenverhältnisses = Y(T) = a / (b + T)
Als anschauliches Beispiel für diesen Zusammenhang nehmen wir an, dass für eine 5-mil (127 µm) dicke Schablone ein Flächenverhältnisgrenzwert von 0,60 gilt, der sich bei einer 1-mil (25 µm) dicken Schablone auf 0,80 erhöht. Diese Werte entsprechen a = 9,6 und b = 11. Die daraus resultierende Kurve, die in Abbildung 1 dargestellt ist, veranschaulicht, wie sich die Grenzwerte für das Flächenverhältnis in Abhängigkeit von der Schablonendicke unter diesen Randbedingungen ändern würden.
Validierung des vorgeschlagenen Modells anhand bereits vorhandener Daten
Um die Gültigkeit des vorgeschlagenen Flächenverhältnismodells zu bewerten, wurden mehrere veröffentlichte Studien untersucht, in denen die Druckübertragungseffizienz bei unterschiedlichen Schablonendicken und Flächenverhältnissen beschrieben wurde. Zwar wurden keine Studien gefunden, die direkt darauf abzielten, die Grenzen des Flächenverhältnisses in Abhängigkeit von der Schablonendicke zu quantifizieren, doch lieferten mehrere davon geeignete Datensätze für eine retrospektive Analyse.
Anhand dieser Daten wird untersucht, ob die zur Erreichung einer 75%-Übertragungseffizienz erforderlichen Grenzwerte für das Flächenverhältnis mit abnehmender Schablonendicke steigen, wie es das Modell vorhersagt. Für jeden Datensatz wurde die Übertragungseffizienz in Abhängigkeit vom Flächenverhältnis grafisch dargestellt, die abgeleiteten Grenzwerte für das Flächenverhältnis, die der 75%-Effizienz entsprechen, wurden bestimmt, und die resultierenden Punkte wurden an die vorgeschlagene Funktion angepasst, um die Konsistenz zu bewerten.
Validierung anhand von Datensätzen mit drei Schablonendicken
Der erste Datensatz stammt aus der Veröffentlichung mit dem Titel “An Investigation into the Use of Nano-Coated Stencils to Improve Solder Paste Printing with Small Stencil Aperture Area Ratios” [3]. Diese Studie berichtete über Ergebnisse zur Übertragungseffizienz bei Schablonendicken von 3, 4 und 5 mils für drei Lötpastentypen (Typ 3, Typ 4 und Typ 5) und umfasste sowohl unbeschichtete als auch nanobeschichtete Schablonen. Ursprünglich war die Studie darauf ausgerichtet, die Vorteile von Nanobeschichtungen zu bewerten; aufgrund der Struktur der Daten eignete sie sich jedoch hervorragend dazu, die Vorhersagekraft des vorgeschlagenen Flächenverhältnis-Modells zu testen.
Die Ergebnisse für unbeschichtete und beschichtete Schablonen wurden für jeden Pastentyp und jede Schablonendicke separat ausgewertet. Für jede Kombination wurde die Übertragungseffizienz in Abhängigkeit vom Flächenverhältnis grafisch dargestellt. Diese Ergebnisse sind in Abbildung 2 dargestellt.
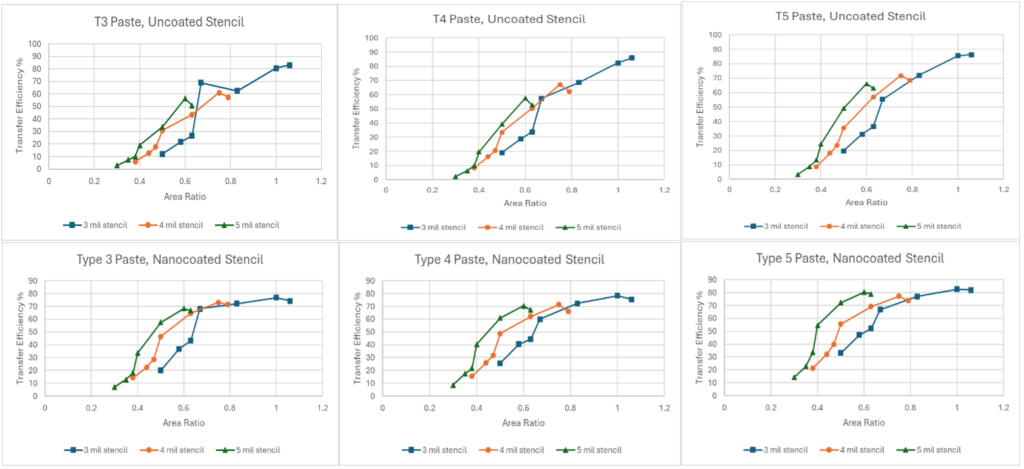
Aus diesen Daten geht unmittelbar hervor, dass dünnere Schablonen bei gleichen Flächenverhältnissen durchweg geringere Übertragungseffizienzen erzielen. Dieser Trend stimmt direkt mit den Vorhersagen des vorgeschlagenen Modells überein.
Um die Konsistenz und Vergleichbarkeit innerhalb des Datensatzes zu gewährleisten, wurde der Fokus auf eine bestimmte Teilmenge der verfügbaren Daten gelegt: die Ergebnisse der Druckübertragung für 01005-Komponentenpads. Dieser Aperturtyp war bei allen Pastentypen, Schablonendicken und Beschichtungsbedingungen einheitlich vertreten, was ihn zu einem idealen Kandidaten für die Modellvalidierung machte.
Für jeden Pastentyp und jeden Schablonenzustand wurde eine lineare Anpassung an das entsprechende Diagramm „Übertragungseffizienz vs. Flächenverhältnis“ vorgenommen. Aus jeder angepassten Kurve wurde der Flächenverhältniswert interpoliert, der erforderlich ist, um eine 75%-Übertragungseffizienz zu erreichen. Die abgeleiteten Grenzwerte für das Flächenverhältnis für alle Kombinationen aus Pastentyp, Schablonendicke und Beschichtungszustand sind in Tabelle 1 zusammengefasst.
Tabelle 1. Grenzwerte für das Flächenverhältnis aus den grafischen Anpassungen.
| Unbeschichtete Schablone | Schablone mit Nanobeschichtung | ||||||||||
| T3 | T4 | T5 | T3 | T4 | T5 | ||||||
| Dicke der Schablone | AR-Grenzwert | Dicke der Schablone | AR-Grenzwert | Dicke der Schablone | AR-Grenzwert | Dicke der Schablone | AR-Grenzwert | Dicke der Schablone | AR-Grenzwert | Dicke der Schablone | AR-Grenzwert |
| 3 | 0.953 | 3 | 0.906 | 3 | 0.878 | 3 | 0.930 | 3 | 0.919 | 3 | 0.822 |
| 4 | 0.875 | 4 | 0.810 | 4 | 0.766 | 4 | 0.753 | 4 | 0.783 | 4 | 0.714 |
| 5 | 0.707 | 5 | 0.692 | 5 | 0.636 | 5 | 0.625 | 5 | 0.618 | 5 | 0.546 |
Es ist zu beachten, dass eine Verringerung der Pastengröße offenbar auch zu einer Verringerung der Grenzwerte für das Flächenverhältnis in diesen Datensätzen führt, mit nur einer Ausnahme – der Paste vom Typ 4, die mit einer 4-mil-Schablone mit Nanobeschichtung gedruckt wurde. Diese Abweichung ist wahrscheinlich auf Messunsicherheiten oder -fehler zurückzuführen. Dieser Effekt könnte in einer zukünftigen Studie untersucht werden, in der der Einfluss der Pastenpartikelgröße auf dieses Modell bewertet wird.
Anhand der Datenpunkte aus Tabelle 1 wurde anschließend die Vorhersagegenauigkeit des vorgeschlagenen Modells bewertet, das wie folgt definiert ist: Y(T) = a / (b + T). Für jede Datenreihe wurde eine nichtlineare Regressionsanalyse durchgeführt, um die am besten passenden Parameter a und b zu ermitteln, und die Qualität der jeweiligen Anpassung wurde anhand des Bestimmungskoeffizienten (R²) bewertet. Die resultierenden Anpassungen sind in den Abbildungen 3 dargestellt, und die entsprechenden Parameterwerte sowie die R²-Werte sind in Tabelle 2 zusammengefasst.
Tabelle 2. Anpassungsparameter.
| Unbeschichtet, T3 | Unbeschichtet, T4 | Unbeschichtet, T5 | Mit Nanobeschichtung, T3 | Mit Nanobeschichtung, T4 | Mit Nanobeschichtung, T5 | |
| a | 6.046 | 6.109 | 4.848 | 3.847 | 4.067 | 3.627 |
| b | 3.246 | 3.697 | 2.481 | 1.132 | 1.382 | 1.352 |
| R2 | 0.919 | 0.982 | 0.983 | 0.999 | 0.974 | 0.946 |
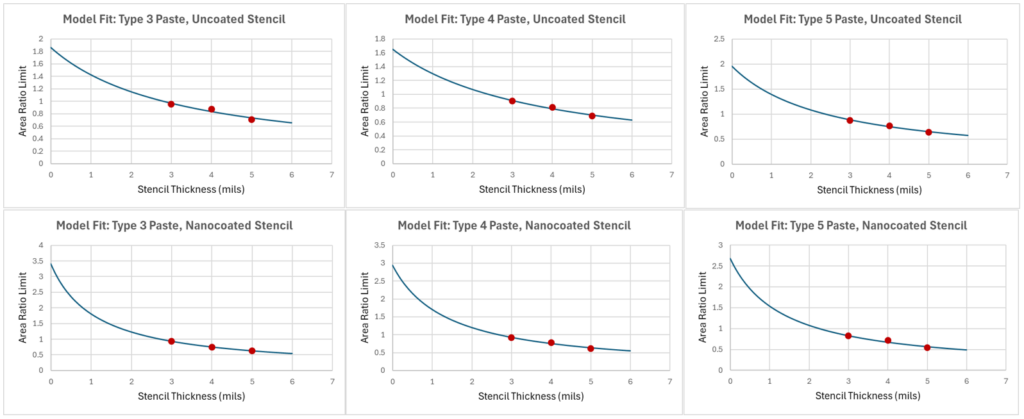
Zwar unterliegt jede Anpassung der begrenzten Anzahl von Datenpunkten – was die drei untersuchten Schablonendicken widerspiegelt –, doch zeigen die Ergebnisse eine hohe Übereinstimmung mit dem vorgeschlagenen Modell, und die Anpassungen werden innerhalb dieser Grenzen als angemessen angesehen.
Eine zweite Veröffentlichung wurde ausgewählt, um das vorgeschlagene Modell anhand eines anderen Versuchsdesigns weiter zu bewerten. Die Veröffentlichung mit dem Titel: “The Effect of Area Shape and Area Ratio on Solder Paste Printing Performance” [4] befasst sich damit, wie die Form der Öffnung und das Flächenverhältnis die Effizienz der Druckübertragung beeinflussen. Bemerkenswert ist, dass diese Studie Daten für mehrere Öffnungsgeometrien enthält, die mit einer einzigen Pastensorte auf drei verschiedenen Schablonendicken – 80 µm (3,15 mil), 100 µm (3,94 mil) und 120 µm (4,72 mil) – gedruckt wurden.
Um die Übereinstimmung mit früheren Analysen zu gewährleisten, wurden die Daten für quadratische Öffnungen herausgefiltert, was einen direkten Vergleich der Druckübertragungseffizienz bei verschiedenen Schablonendicken und identischen Flächenverhältnissen ermöglichte. Diese Einheitlichkeit beseitigt Schwankungen aufgrund der Öffnungsgeometrie und macht den Datensatz besonders gut geeignet, um zu beurteilen, ob die Schablonendicke allein die Übertragungseffizienz beeinflusst. Abbildung 4 zeigt die daraus resultierende grafische Darstellung der Übertragungseffizienz in Abhängigkeit vom Flächenverhältnis für die drei Schablonendicken.
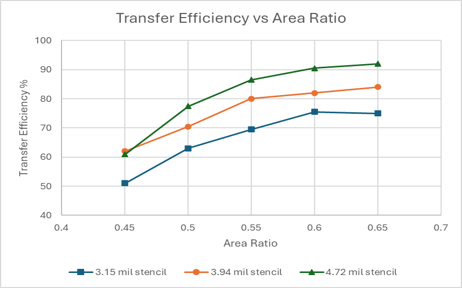
Wie bereits beim vorherigen Datensatz weist die dünnere Schablone bei gleichen Flächenverhältnissen durchweg eine geringere Übertragungseffizienz auf, was die zentrale Vorhersage des Modells untermauert, dass eine geringere Schablonendicke das für eine akzeptable Übertragung erforderliche Mindestflächenverhältnis erhöht. Für jeden Datensatz zur Schablonendicke wurden lineare Anpassungen vorgenommen, und das Flächenverhältnis, das der Übertragungseffizienz von 75% entspricht, wurde interpoliert. Diese Grenzwerte sind in Tabelle 3 zusammengefasst.
Tabelle 3. Grenzwerte für das Flächenverhältnis aus den Kurvenanpassungen.
| Schablonendicke (mils) | Grenzwert für das Flächenverhältnis |
| 3.15 | 0.62 |
| 3.94 | 0.54 |
| 4.72 | 0.51 |
Anhand dieser Datenpunkte wurden die Ergebnisse erneut an das vorgeschlagene Modell Y(T) = a / (b + T) angepasst. Die Parameter mit der besten Anpassung waren a = 4,306, b = 3,853, R² = 0,962; die entsprechende Modellkurve ist in Abbildung 5 dargestellt.
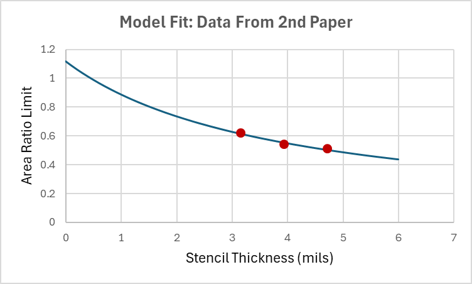
Obwohl sich dieser Datensatz auf drei Schablonendicken beschränkt, untermauert seine Konsistenz – in Verbindung mit dem beobachteten Trend und der Qualität der Anpassung – die Gültigkeit des vorgeschlagenen Modells zusätzlich. Der hohe R²-Wert deutet darauf hin, dass die Funktionsform den Einfluss der Schablonendicke gut erfasst, selbst bei Vorhandensein potenzieller Störfaktoren wie Pastenvariabilität oder Abflusseffekten bei höheren Schablonendicken.
Validierung anhand von Datensätzen mit zwei Schablonendicken
Um die Anwendbarkeit des vorgeschlagenen Modells weiter zu bewerten, wurden mehrere zusätzliche Studien analysiert, in denen Ergebnisse zur Übertragungseffizienz für zwei Schablonendicken berichtet wurden. Obwohl diese Studien weniger Datenpunkte liefern, bieten sie weitere Einblicke darin, ob der Zusammenhang zwischen Schablonendicke und erforderlichem Flächenverhältnis für eine effektive Übertragung auch bei unterschiedlichen Materialien, Verfahren und Druckbedingungen gilt.
Die Daten wurden den Artikeln mit den Titeln “Grundlagenstudie zu einem sicheren Druckverfahren unter Verwendung von Nanowork-Schablonen für 01005-Bauteile” [5] und “Einfluss der Schablonentechnologie auf den Druck mit ultrafeinem Raster” [6] entnommen. Die erste dieser Arbeiten enthielt Daten zur Übertragungseffizienz für Schablonendicken von 80 µm und 100 µm, die sowohl mit Lötpasten des Typs 4 als auch des Typs 5 ausgewertet wurden. Aus Gründen der Einheitlichkeit wurde der Schwerpunkt auf die Ergebnisse mit abgerundeten rechteckigen Öffnungen gelegt. Die zweite Arbeit verglich verschiedene Schablonentypen, darunter lasergeschnittene und elektrogeformte Schablonen, mit und ohne Nanobeschichtungen. Die Daten wurden für Schablonendicken von 100 µm und 120 µm erhoben. Obwohl die Daten eine Vielzahl von Öffnungstypen umfassen, wurden mehrere Szenarien mit ähnlichen Öffnungsformen identifiziert, um einen direkten Vergleich zu ermöglichen. Diagramme zur Übertragungseffizienz im Vergleich zum Flächenverhältnis, die auf Daten aus diesen Artikeln basieren, sind in Abbildung 6 dargestellt.
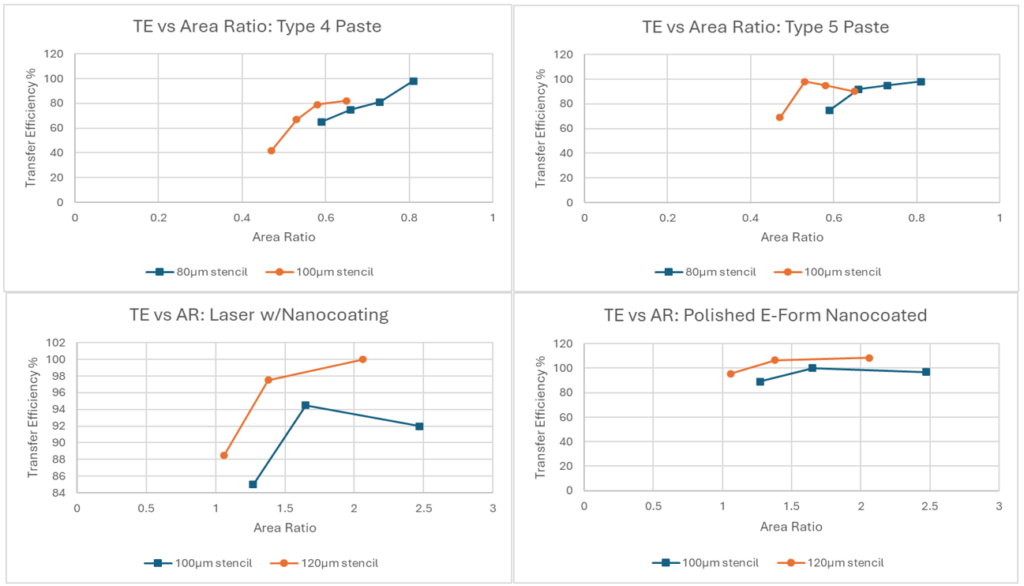
Obwohl sich diese Studien jeweils auf zwei Schablonendicken beschränken, stützt der über alle Datensätze hinweg einheitliche Trend die Kernannahme des vorgeschlagenen Modells. In jedem Fall führt eine abnehmende Schablonendicke bei konstantem Flächenverhältnis zu einem messbaren Rückgang der Übertragungseffizienz – ein Effekt, den der herkömmliche Schwellenwert für das Flächenverhältnis nicht erklären kann, der jedoch durch die überarbeitete physikalisch begründete Formulierung vorhergesagt wird.
Zusammenfassung der Ergebnisse und Ausblick auf zukünftige Arbeiten
Das vorgeschlagene Modell, das einen dickeabhängigen Term in die herkömmliche Formulierung des Flächenverhältnisses einführt, zeigt eine starke Übereinstimmung mit einer Vielzahl bereits vorliegender experimenteller Daten. In mehreren Studien wurde festgestellt, dass die Schablonendicke die Übertragungseffizienz der Lötpaste erheblich beeinflusst, selbst wenn das Flächenverhältnis konstant gehalten wurde – ein Trend, den die Standardrichtlinie IPC-7525 nicht erklärt. Im Gegensatz dazu erfasst das überarbeitete Modell dieses Verhalten präzise durch eine einfache, physikalisch begründete Beziehung, die die Schwerkraft und das Pastenvolumen berücksichtigt.
Zwar beschränkt sich die derzeitige Validierung auf Datensätze mit zwei oder drei Schablonendicken, doch die Übereinstimmung des Trends über verschiedene Studien hinweg – unabhängig von Pastentyp, Öffnungsform oder Schablonenbeschichtung – liefert überzeugende erste Belege für die Vorhersagekraft des Modells.
Um dieses Modell weiter zu stärken und zu verfeinern, werden künftige Arbeiten eine kontrollierte Studie umfassen, in der die Druckleistung bei fünf oder mehr Schablonendicken bewertet wird, wobei das Flächenverhältnis, der Schablonentyp bzw. die Beschichtung sowie der Lötpastentyp konstant gehalten werden. Dies ermöglicht eine genauere Anpassung des Modells und bietet eine höhere Auflösung für die Bewertung der Rolle der Dicke. Darüber hinaus werden Anstrengungen unternommen, um die im Modell verwendeten Konstanten direkt zu charakterisieren.
Parallel dazu könnten weitere Untersuchungen klären, ob Gleitreibung unter bestimmten Bedingungen – insbesondere bei glatteren oder hochglanzpolierten Schablonen – zu einer relevanten Kraft wird. Hochgeschwindigkeitsaufnahmen oder Kraftmessverfahren könnten dabei helfen, Szenarien zu identifizieren, in denen Reibungskräfte die Adhäsionskräfte bei der Pastenfreisetzung überwiegen.
Schlussfolgerungen
In dieser Arbeit wird ein modifiziertes Flächenverhältnis-Modell vorgestellt, das die physikalischen Zusammenhänge, die die Abgabe von Lötpaste beim Schablonendruck bestimmen, besser widerspiegelt. Durch die Einbeziehung der Schwerkraft und der Schablonendicke liefert das Modell eine fundierte Erklärung für ein Phänomen, das zwar seit langem beobachtet, jedoch bisher nicht theoretisch begründet wurde: die Abnahme der Übertragungseffizienz bei dünneren Schablonen bei konstanten Flächenverhältnissen.
Das Modell bietet einen praktischen Rahmen für die Vorhersage von Grenzwerten für das Flächenverhältnis bei unterschiedlichen Schablonendicken und könnte als Grundlage für künftige Richtlinien zur Schablonengestaltung und Standards für Druckverfahren dienen. Zwar sind weitere Validierungen erforderlich, insbesondere durch kontrollierte Experimente und eine eingehendere Charakterisierung der Materialkonstanten, doch deuten die hier vorgestellten Ergebnisse stark darauf hin, dass der herkömmliche, pauschal geltende Schwellenwert für das Flächenverhältnis in vielen modernen Anwendungen unzureichend ist.
Durch die Vertiefung unseres Verständnisses der Mechanismen, die der Übertragung von Lötpaste zugrunde liegen, schafft dieses Modell die Grundlage für verbesserte Strategien beim Schablonendesign, eine bessere Prozesssteuerung und letztlich höhere Ausbeuten bei der SMT-Bestückung mit feinem Rasterabstand.
Danksagungen
Ein besonderer Dank gilt Jeff Schake von ASMPT, Chrys Shea von Shea Engineering und Timothy O’Neill von AIM Solder.
Referenzen
[1] IPC, Richtlinien für das Schablonendesign, IPC-7525C, Bannockburn, IL, USA, Nov. 2021.
[2] Shea, C.,youtube.com/@chrysshea2598 Abgerufen am 20.10.2025.
[3] J. Bath, T. Lentz, G. Smith, “Eine Untersuchung zum Einsatz von nanobeschichteten Schablonen zur Verbesserung des Lötpastendrucks bei kleinen Schablonenöffnungsflächenverhältnissen”,” Tagungsband der IPC APEX Expo 2016..
[4] Härter, S., Niemann, J., Franke, J., Schake, J. und Whitmore, M. (2016). Der Einfluss der Flächenform und des Flächenverhältnisses auf die Druckleistung von Lötpaste. Tagungsband der SMTA International, 25.–29. September 2016, Rosemont, IL, USA.
[5] Härter, S., Franke, J. und Läntzsch, C. (2014). Grundlagenstudie zu einem sicheren Druckverfahren unter Verwendung von Nanowork-Schablonen für 01005-Bauteile. Tagungsband der SMTA International, 28. September – 2. Oktober 2014, Rosemont, IL, USA.
[6] Ramkumar, S. M., & Mohanty, R. (2011). Einfluss der Schablonentechnologie auf den Druck mit extrem feinem Rasterabstand. Tagungsband der SMTA International, 16.–20. Oktober 2011, Fort Worth Convention Center, Fort Worth, TX, USA.
Ursprünglich veröffentlicht in den technischen Tagungsberichten von APEX 2026