Par Gayle Towell, Timothy O’Neill, Carlos Tafoya et Nick Fieldhouse (Omron)
Cet article présente une étude comparative des performances des systèmes d'inspection optique automatisée (AOI) lorsqu'ils sont utilisés sur des cartes de circuits imprimés (CCI) soudées avec du SAC305 et un alliage de troisième génération à faible teneur en argent et contenant du bismuth. Notre objectif était d’examiner les observations empiriques suggérant que l’alliage Sn/Ag/Cu/Bi génère moins de faux positifs que le SAC305 en raison de sa finition mate plus uniforme. Bien que les premiers résultats n’aient pas mis en évidence de différences significatives en termes de faux positifs, l’étude a révélé que l’alliage Sn/Ag/Cu/Bi produisait des filets, un mouillage et une répartition plus uniformes, ainsi que des surfaces plus lisses, ce qui constitue des facteurs essentiels pour le traitement et l’analyse des images par AOI. Cette uniformité améliore la capacité du système AOI à s’entraîner sur des images, ce qui pourrait réduire la complexité des paramètres d’inspection.
Introduction
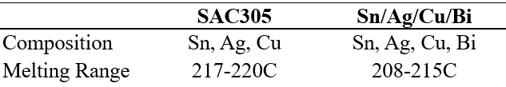
L'intérêt initial pour cette étude a été suscité par des témoignages selon lesquels des assembleurs de composants électroniques constataient une diminution des faux positifs détectés par les équipements d'inspection optique automatique (AOI) après être passés de l'utilisation du SAC305 à celle d'un alliage Sn/Ag/Cu/Bi pour le soudage par refusion en montage en surface (SMT). Le tableau 1 met en évidence les différences de composition et de propriétés entre ces alliages.
Une comparaison visuelle des deux alliages après refusion montre que le SAC305 présente généralement un aspect non uniforme, avec des zones très brillantes entrecoupées de diverses irrégularités. En revanche, l'alliage Sn/Ag/Cu/Bi tend à présenter une surface mate plus uniforme, comme le montre la figure 1.
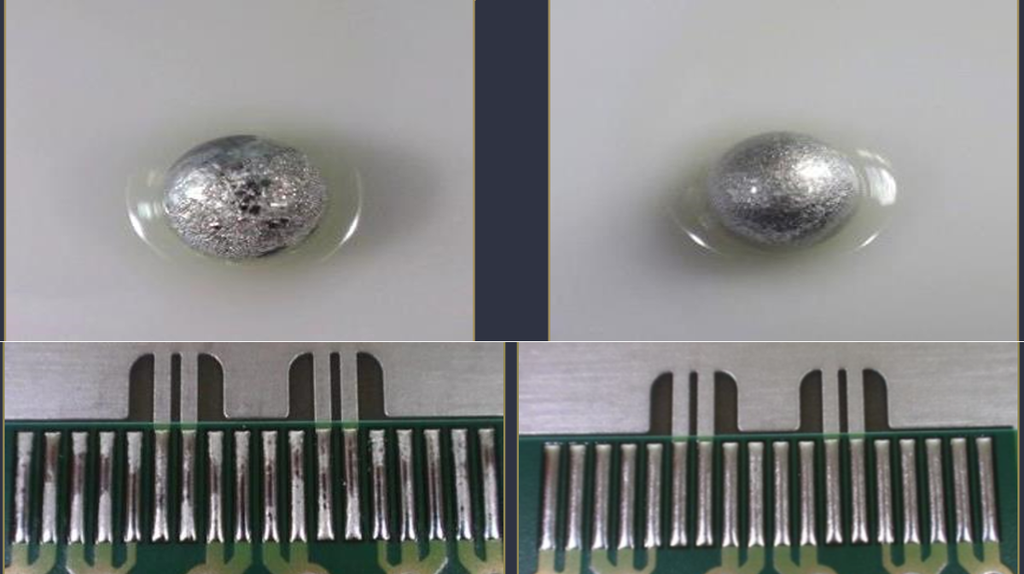
L'hypothèse a été émise que cette différence de brillance de surface pourrait entraîner une différence dans les lectures AOI faussement positives, puisque la technologie AOI repose sur la réflexion de la lumière sur les surfaces des joints de soudure. De plus, les données précédemment obtenues par un client évaluant la pâte Sn/Ag/Cu/Bi par rapport à la SAC305 et à d’autres pâtes SAC ont montré que la pâte Sn/Ag/Cu/Bi présentait le niveau de réflexion le plus faible par rapport aux autres alliages. Dans cette évaluation, le fait de présenter de faibles niveaux de réflexion a été considéré comme un bon résultat, car cela réduisait le risque de faux positifs lors de l’inspection.
Une analyse de la littérature confirme sans équivoque que les fausses détections constituent un problème bien connu dans le domaine de la technologie AOI. Un ensemble de données exhaustif, collecté sur une période de 132 jours sur une chaîne de production de composants électroniques Siemens en 2023[[i]], un nombre important Parmi les cartes jugées défectueuses par les machines, certaines se sont révélées non défectueuses après inspection manuelle. En effet, le rapport entre les défauts réels et les faux positifs variait entre 0,003 et 0,028, selon le type d’inspection AOI. Chacun de ces faux positifs nécessite un suivi manuel, ce qui prend du temps et coûte cher.
Depuis l'apparition de l'AOI dans le domaine de l'inspection des joints de soudure, les entreprises s'efforcent d'améliorer et d'optimiser cette technologie. Pour ce faire, elles ont souvent recours à une combinaison de logiciels plus avancés et d'intelligence artificielle[[ii]] pour analyser les données optiques, et en recourant à différentes techniques d'éclairage pour recueillir ces données[[iii]]. Le tableau 2 présente un aperçu des différentes méthodes d'éclairage utilisées dans l'inspection par zone d'intérêt (AOI), ainsi que leurs avantages et leurs inconvénients.
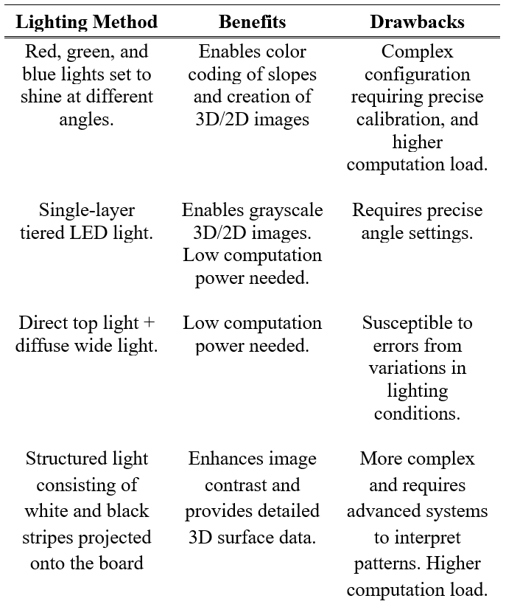
Il convient de noter que l'utilisation d'un éclairage à angles multiples et multicolore, comme on le voit dans les systèmes d'AOI 3D, y compris celui utilisé dans cette étude, constitue l'une des approches les plus efficaces pour traiter les surfaces réfléchissantes et autres surfaces difficiles à analyser. Ces méthodes permettent de mieux distinguer les véritables défauts des anomalies dues à la réflexion.
La réflexion et la géométrie des surfaces sont toutes deux reconnues comme des problèmes à prendre en compte dans les systèmes AOI. Un article de Liberty et Skunes[[iv]] détaille certaines des difficultés rencontrées lors de l'inspection des surfaces brillantes et réfléchissantes en particulier, en expliquant en détail comment les faux signaux dus à la réflexion de la lumière d'un point de soudure sur un autre peuvent fausser les valeurs de hauteur de soudure. Dans cette étude, cet effet a été atténué grâce à l’introduction de la technologie de suppression des réflexions multiples (MRS), qui utilise plusieurs angles de caméra et des algorithmes sophistiqués.
Un chapitre détaillé consacré à l'inspection optique automatisée des soudures, rédigé par Janóczki et al.[[v]] explique en quoi le passage aux soudures sans plomb a rendu l'inspection optique automatique (AOI) plus complexe. Alors que les alliages étain-plomb laissaient une géométrie de surface lisse et uniforme qui facilitait l'inspection automatisée, les alliages modernes sans plomb posent plusieurs défis. Leur nature souvent non eutectique entraîne fréquemment une cristallisation autour de noyaux de composition différente, ce qui se traduit par une géométrie de surface plus rugueuse. Les différents alliages présentent également des variations en termes de finition de surface et de réflectivité, ce qui peut également affecter les performances de l’AOI. Dans ce chapitre, la rugosité de surface mesurée (RMS) d’une pâte à souder à base de plomb est indiquée comme étant de 0,03092, contre une rugosité de 0,986 pour une pâte sans plomb à base de SAC, soit plus de trois fois supérieure.
Le chapitre de Janóczki et al. proposait également une comparaison entre différents appareils AOI et leurs capacités, concluant que les appareils utilisant des systèmes d'éclairage multi-angles et multicolores étaient mieux adaptés au traitement des surfaces réfléchissantes et des géométries complexes.
En définitive, la littérature existante corrobore l'idée selon laquelle les joints de soudure non uniformes et réfléchissants peuvent poser davantage de difficultés aux systèmes d'AOI et entraîner potentiellement davantage de faux positifs. Cependant, la littérature suggère également que les technologies plus modernes – en particulier les systèmes AOI qui exploitent des capacités 3D, plusieurs angles et couleurs d'éclairage, ainsi que des algorithmes d'IA avancés – pourraient être bien équipées pour atténuer ces problèmes.
Conception expérimentale
Conception de circuits imprimés et processus de soudure
Dans le cadre de cette étude, deux cartes de test identiques ont été conçues afin d'évaluer les performances des alliages de soudure SAC305 et Sn/Ag/Cu/Bi dans des conditions identiques. Ces cartes de circuits imprimés présentaient une configuration standard, comprenant un mélange de composants à montage en surface, tels que des résistances, des condensateurs et des circuits intégrés, choisis pour refléter les difficultés d'assemblage courantes. Voir la figure 2.
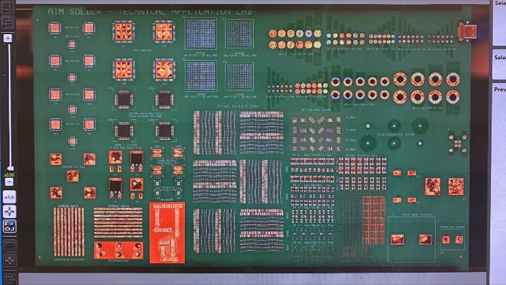
Les deux cartes ont été imprimées avec le même volume de pâte à souder, en utilisant le même pochoir et les mêmes paramètres d'impression. Les volumes d'impression ont ensuite été vérifiés à l'aide d'un système SPI et jugés comparables avant le placement des composants et la refusion.
Le processus de soudure des deux cartes a suivi des profils de refusion conformes aux normes de l'industrie et optimisés pour chaque alliage. Le processus de refusion a été soigneusement contrôlé afin de garantir une cohérence entre les deux cartes, en réduisant au minimum les variables susceptibles d'influencer les résultats de l'inspection optique automatique (AOI).
Système et procédure AOI
L'inspection optique automatisée a été réalisée à l'aide d'un système AOI de pointe fourni par OMRON. Ce système utilise une technique sophistiquée d'éclairage multi-angle et multicolore, qui consiste à projeter des lumières de différentes couleurs sous divers angles sur les joints de soudure, comme le montre la figure 3.
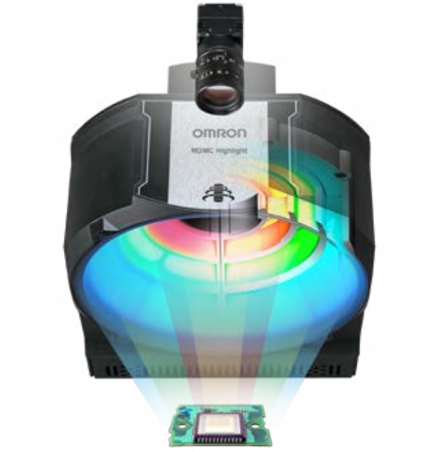
La couleur de la lumière réfléchie vers le système est fonction de l'angle de la surface en chaque point. Ensuite, des techniques avancées de traitement des données, conçues pour réduire le bruit provenant notamment des ombres et des réflexions secondaires, sont utilisées afin d'obtenir une image en trois dimensions représentant la topographie des joints de soudure.
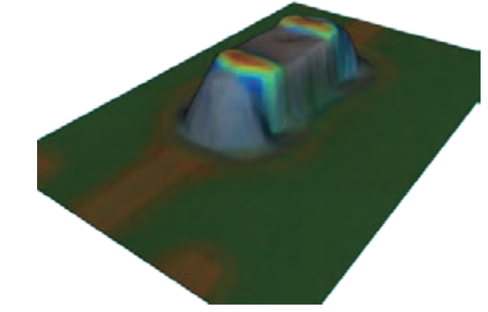
Dans le cadre de cette étude, chaque carte a fait l'objet d'un scan AOI complet, une attention particulière ayant été portée aux cordons de soudure autour des composants montés en surface. La capacité du système à identifier et à classer les défauts potentiels a été évaluée en comparant les données AOI issues des cartes SAC305 et Sn/Ag/Cu/Bi.
Résultats
Données d'inspection AOI
Bien que les données disponibles n’aient pas été suffisantes pour tirer des conclusions sur les taux de faux positifs, l’inspection AOI a néanmoins révélé plusieurs différences notables entre la carte soudée avec du SAC305 et celle soudée avec du Sn/Ag/Cu/Bi. Pour le SAC305, le système AOI a détecté une plus grande variabilité des angles d'inclinaison au niveau des filets de soudure. Ces irrégularités ont nécessité des réglages plus précis lors de la phase d'apprentissage du système AOI, celui-ci ayant du mal à identifier de manière cohérente les zones exemptes de défauts sans un réglage fin des paramètres.
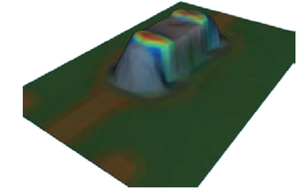
En revanche, les cartes soudées avec du Sn/Ag/Cu/Bi présentaient des angles d'inclinaison bien plus uniformes sur l'ensemble des cordons de soudure, comme l'indique la coloration homogène des images AOI présentées à la figure 5. Cette uniformité a facilité l'apprentissage du système AOI, car la sélection d'une seule couleur ou d'une seule zone permettait généralement de couvrir une zone plus vaste et plus homogène, réduisant ainsi le besoin de multiples points d'étalonnage.
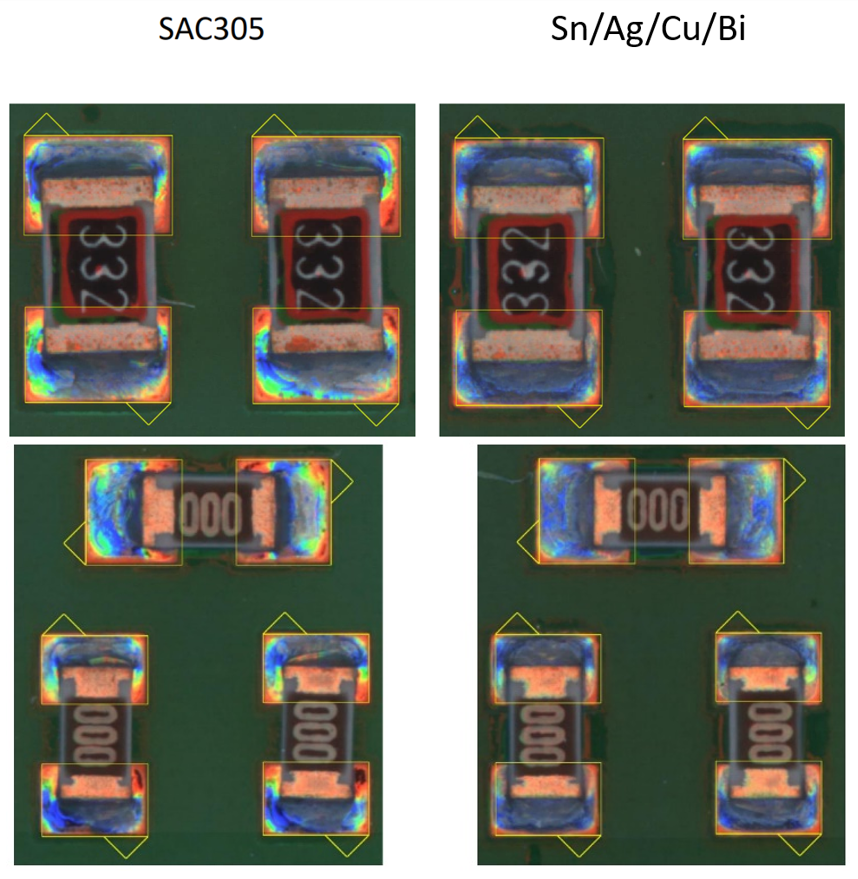
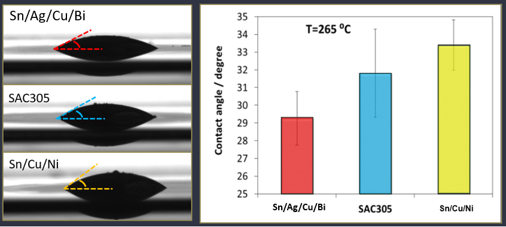
De plus, cette uniformité suggère non seulement une cohérence au niveau du brillant, mais aussi au niveau de la géométrie de la surface en général, ce qui indique que l'alliage Sn/Ag/Cu/Bi pourrait présenter un meilleur mouillage que le SAC305. Ce résultat concorde avec des comparaisons antérieures de l'angle de mouillage entre les deux alliages, dans lesquelles le Sn/Ag/Cu/Bi présentait un angle de mouillage moyen de 29 degrés, contre 32 degrés pour le SAC305 lors d'un essai de goutte sessile. Voir la figure 6.
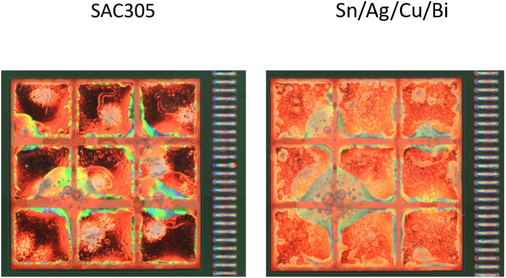
De plus, les images représentant le motif d'impression sur une vitre, généralement utilisé pour les QFN, montrent des différences nettes entre les deux alliages, ce qui confirme une fois encore l'aspect plus uniforme de l'alliage Sn/Ag/Cu/Bi et suggère également un meilleur mouillage.
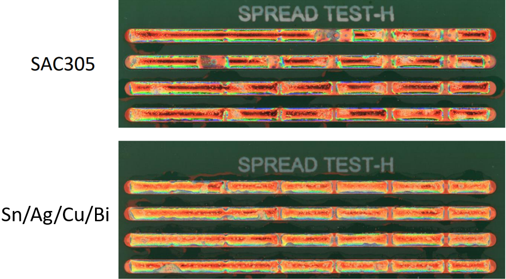
Enfin, les essais d'étalement sur des motifs d'impression pour les deux alliages montrent un étalement plus uniforme et un meilleur mouillage avec l'alliage Sn/Ag/Cu/Bi, comme le montre la figure 8.
Discussion
Les résultats de l'inspection AOI fournissent des informations importantes sur l'influence du choix de l'alliage de soudure sur les performances de l'AOI. Bien que l’hypothèse initiale selon laquelle l’alliage Sn/Ag/Cu/Bi produirait moins de faux positifs n’ait pas été directement confirmée par les données AOI, l’étude a néanmoins révélé des avantages significatifs en termes d’uniformité des images AOI générées par cet alliage. Les pentes plus lisses et plus régulières observées sur les joints de soudure en Sn/Ag/Cu/Bi semblent améliorer la capacité du système AOI à évaluer rapidement et avec précision les filets de soudure, ce qui pourrait réduire le temps nécessaire à la configuration et à l'étalonnage du système.
L’un des résultats inattendus a été l’impact minime de la brillance sur la détection des défauts au niveau des joints de soudure du SAC305. La méthode d’éclairage multi-angle et multicolore utilisée par le système AOI d’Omron a efficacement compensé la variabilité de la réflectivité, permettant ainsi au système de déterminer avec précision la pente même des zones les plus brillantes. Ce constat suggère que les techniques d’imagerie avancées du système AOI sont capables d’atténuer les problèmes qui pourraient autrement découler d’une réflectivité non uniforme, même si la variabilité globale de la surface du SAC305 continuait de poser des défis.
Les résultats indiquent que l'uniformité et la régularité de la surface du Sn/Ag/Cu/Bi pourraient offrir des avantages pratiques dans les environnements de fabrication où l'inspection optique automatique (AOI) occupe une place prépondérante. En offrant une surface plus homogène pour l'inspection, le Sn/Ag/Cu/Bi pourrait réduire la complexité de la configuration des systèmes AOI, ce qui permettrait d'accélérer les temps d'inspection et d'augmenter potentiellement le débit.
Publié à l'origine dans les actes de la conférence SMTAI 2024
[[i]] Pfab, K., Eichler, R., Mallandur, A., & Rothering, M. (2024). Données issues de l'inspection optique automatisée de la production électronique utilisant la technologie de montage en surface. Data in Brief, 53, 110110. https://doi.org/10.1016/j.dib.2024.110110
[[ii]] Zhang, W., Zhao, Z., Wu, B., Tang, P., Wang, Y., Cole, M., Shen, L. Q., & Vogel, A. (2019). Améliorer les performances de l’AOI grâce à la collaboration autour de solutions d’analyse visuelle intelligente. Actes du SMTA International, Rosemont, IL, États-Unis.
[[iii]] Abu Ebayyeh, A. R. M., & Mousavi, A. (2020). Revue et analyse des méthodes d'inspection optique automatique et de contrôle qualité dans l'industrie électronique. IEEE Access, 8, 183192-183215. https://doi.org/10.1109/ACCESS.2020.3029127
[[iv]] Liberty, T., & Skunes, T. (2015). Relever les défis de l'inspection optique automatisée de haute précision grâce à une solution technologique 3D unique. Actes du congrès SMTA International, Rosemont, Illinois, États-Unis.
[[v]] Janóczki, M., Becker, Á., Jakab, L., Gróf, R., & Takács, T. (2013). Inspection optique automatique des soudures. Dans *Materials Science – Advanced Topics*. InTech. http://dx.doi.org/10.5772/51699