Por Gayle Towell, Timothy O’Neill, Carlos Tafoya e Nick Fieldhouse (Omron)
Este artigo apresenta um estudo comparativo sobre o desempenho de sistemas de Inspeção Ótica Automatizada (AOI) quando aplicados a placas de circuito impresso (PCBs) soldadas com SAC305 e uma liga de terceira geração, com baixo teor de prata e contendo bismuto. Nosso objetivo foi explorar as evidências empíricas que sugerem que a liga Sn/Ag/Cu/Bi resulta em menos alertas falsos em comparação com a SAC305, devido ao seu acabamento fosco mais uniforme. Embora os resultados iniciais não tenham indicado diferenças significativas no número de falsos positivos, o estudo revelou que a liga Sn/Ag/Cu/Bi produziu filetes, umectação e distribuição mais uniformes, bem como superfícies mais lisas — fatores críticos no processamento e na análise de imagens pela AOI. Essa uniformidade aprimora a capacidade do sistema de AOI de ser treinado com imagens, reduzindo potencialmente a complexidade das configurações de inspeção.
Introdução
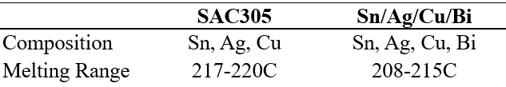
O interesse inicial por esta investigação surgiu a partir de relatos isolados de montadores de componentes eletrônicos que observaram uma redução no número de falsos positivos nos equipamentos de inspeção óptica automática (AOI) ao substituírem o uso do SAC305 pelo de Sn/Ag/Cu/Bi na soldagem por refluxo SMT. A Tabela 1 destaca as diferenças na composição e nas propriedades dessas ligas.
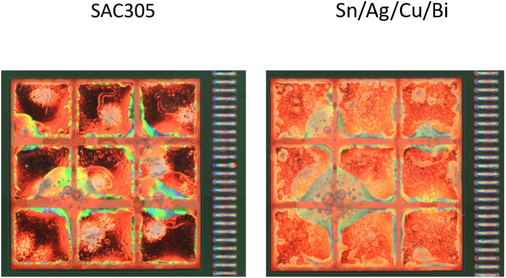
A comparação visual das duas ligas após o reflow demonstra que a SAC305 apresenta, normalmente, uma aparência não uniforme, com algumas áreas muito brilhantes intercaladas por diversas irregularidades. Em contrapartida, a liga Sn/Ag/Cu/Bi tende a apresentar uma superfície fosca mais uniforme, conforme mostrado na Figura 1.
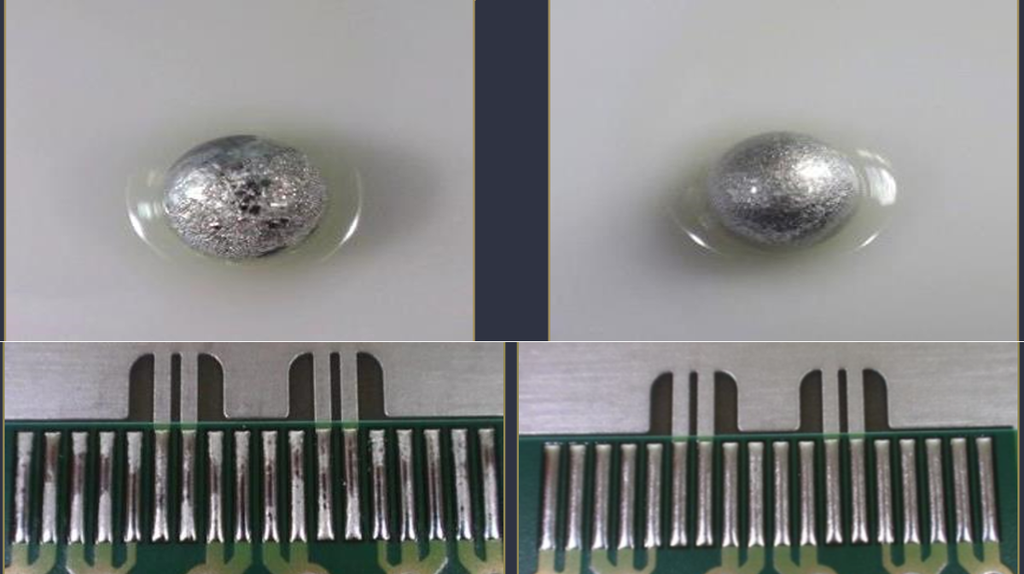
A hipótese era de que essa diferença no brilho da superfície poderia resultar em uma diferença nas leituras de falsos positivos do AOI, uma vez que a tecnologia AOI depende da reflexão da luz nas superfícies das juntas de solda. Além disso, dados obtidos anteriormente por um cliente que avaliava a pasta de Sn/Ag/Cu/Bi em comparação com a SAC305 e outras pastas SAC produziram resultados de AOI indicando que a Sn/Ag/Cu/Bi apresentava o menor nível de reflexão em comparação com as outras ligas. Nessa avaliação, níveis baixos de reflexão foram considerados um bom resultado, pois reduziam a probabilidade de falsos positivos durante a inspeção.
Uma revisão da literatura corrobora plenamente a ideia de que os alertas falsos são um desafio bem conhecido na tecnologia de AOI. Em um conjunto de dados abrangente coletado ao longo de 132 dias em uma linha de produção de eletrônicos da Siemens em 2023[[i]], um número significativo das placas que foram classificadas como defeituosas pelas máquinas foram consideradas não defeituosas após inspeção manual. De fato, a proporção entre defeitos reais e alertas falsos variou de 0,003 a 0,028, dependendo do tipo de inspeção AOI. Cada um desses alertas falsos requer um acompanhamento manual, o que é demorado e oneroso.
Desde o desenvolvimento da AOI na inspeção de juntas de solda, as empresas têm se empenhado em aprimorar e otimizar a tecnologia. Isso geralmente é alcançado por meio da combinação do uso de softwares mais avançados e da IA[[ii]] para analisar os dados ópticos e utilizando diferentes técnicas de iluminação para capturar os dados[[iii]]. A Tabela 2 resume alguns dos diferentes métodos de iluminação utilizados na inspeção de áreas de interesse (AOI), juntamente com suas vantagens e desvantagens.
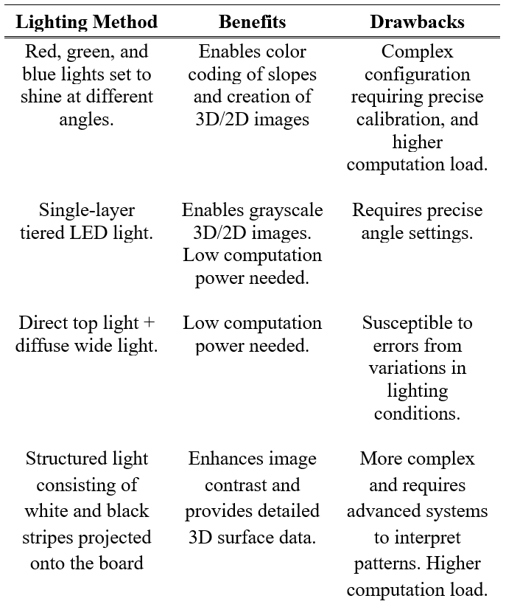
Vale destacar que o uso de iluminação com múltiplos ângulos e cores, como observado nos sistemas de AOI 3D — incluindo o sistema utilizado neste estudo —, constitui uma das abordagens mais eficazes para lidar com superfícies reflexivas e outras superfícies que apresentam desafios. Esses métodos permitem uma melhor diferenciação entre defeitos reais e anomalias induzidas por reflexão.
A reflexão e a geometria da superfície são, ambas, amplamente reconhecidas como desafios a serem enfrentados nos sistemas AOI. Um artigo de Liberty e Skunes[[iv]] detalha algumas das dificuldades encontradas especificamente na inspeção de superfícies brilhantes e reflexivas, descrevendo em detalhes como sinais falsos decorrentes do reflexo da luz de uma junta de solda em outra podem causar distorções nos valores de altura da solda. Nesse estudo, o efeito foi mitigado pela introdução da tecnologia de Supressão de Reflexões Múltiplas (MRS), que utiliza múltiplos ângulos de câmera e algoritmos sofisticados.
Um capítulo detalhado sobre a inspeção óptica automatizada de soldas, de autoria de Janóczki et al[[v]] oferece uma visão sobre como a transição para soldas sem chumbo tornou a inspeção óptica automática (AOI) mais desafiadora. Enquanto as ligas de estanho-chumbo deixavam uma geometria de superfície lisa e uniforme, o que facilitava a inspeção automatizada, as ligas modernas sem chumbo apresentam vários desafios. Sua natureza frequentemente não eutética costuma resultar em cristalização em torno de núcleos de composição diferente, levando a uma geometria de superfície mais irregular. Diferentes ligas também apresentam variações no acabamento superficial e na refletividade, o que também pode afetar o desempenho da AOI. Neste capítulo, a rugosidade superficial medida (RMS) da pasta de solda à base de chumbo é apresentada como 0,03092, em comparação com a pasta sem chumbo à base de SAC, que apresenta uma rugosidade de 0,986 — mais de três vezes maior.
O capítulo de Janóczki et al. também apresentou uma comparação entre diversos equipamentos de AOI e suas capacidades, concluindo que os equipamentos que utilizam sistemas de iluminação com múltiplos ângulos e cores são mais adequados para lidar com superfícies reflexivas e geometrias complexas.
Em última análise, a literatura existente corrobora a ideia de que juntas de solda não uniformes e reflexivas podem representar um desafio maior para os sistemas de AOI e, potencialmente, resultar em um número maior de falsos alarmes. No entanto, a literatura também sugere que tecnologias mais modernas — em particular, sistemas de AOI que utilizam recursos 3D, múltiplos ângulos e cores de iluminação, além de algoritmos avançados de IA — podem estar bem equipadas para mitigar tais problemas.
Planejamento Experimental
Projeto de placas de circuito impresso e processo de soldagem
Para este estudo, foram projetadas duas placas de teste idênticas para avaliar o desempenho das ligas de solda SAC305 e Sn/Ag/Cu/Bi em condições idênticas. As placas de circuito impresso (PCBs) apresentavam um layout padrão, incluindo uma combinação de componentes de montagem em superfície, como resistores, capacitores e circuitos integrados, escolhidos para representar desafios típicos de montagem. Veja a Figura 2.
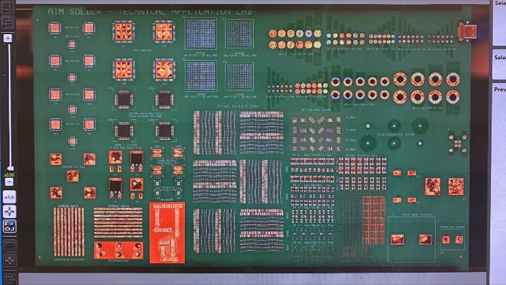
Ambas as placas foram impressas com o mesmo volume de pasta de solda, utilizando o mesmo estêncil e as mesmas configurações de impressão. Os volumes de impressão foram então verificados por meio do SPI e considerados comparáveis antes da colocação dos componentes e do processo de refluxo.
O processo de soldagem de ambas as placas seguiu perfis de refluxo padrão do setor, otimizados para cada liga. O processo de refluxo foi cuidadosamente controlado para garantir a consistência em ambas as placas, minimizando as variáveis que poderiam influenciar os resultados da inspeção óptica automática (AOI).
Sistema e procedimento de AOI
A Inspeção Ótica Automatizada foi realizada utilizando um avançado sistema AOI fornecido pela OMRON. Esse sistema emprega uma sofisticada técnica de iluminação multângulo e multicolorida, que consiste em direcionar luzes de diferentes cores, sob vários ângulos, para as juntas de solda, conforme mostrado na Figura 3.
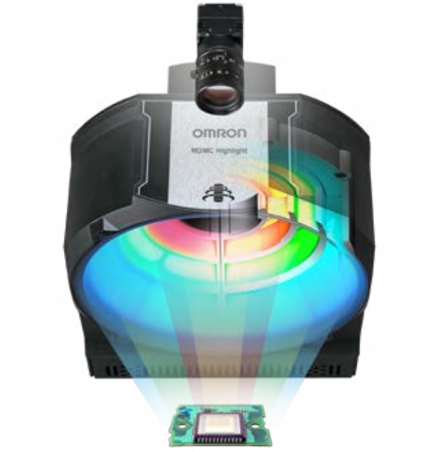
A cor da luz refletida de volta para o sistema está relacionada ao ângulo da superfície em cada ponto. Em seguida, são utilizadas técnicas avançadas de processamento de dados, projetadas para reduzir o ruído proveniente de fatores como sombras e reflexões secundárias, a fim de gerar uma imagem tridimensional que mostra a topografia das juntas de solda.
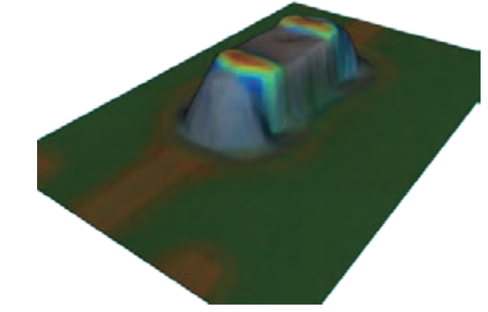
Neste estudo, cada placa foi submetida a uma varredura completa por AOI, com atenção especial aos filetes de solda ao redor dos componentes de montagem em superfície. A capacidade do sistema de identificar e classificar possíveis defeitos foi avaliada por meio da comparação dos dados de AOI das placas SAC305 e Sn/Ag/Cu/Bi.
Resultados
Dados de inspeção AOI
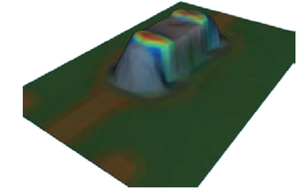
Embora não houvesse dados suficientes para se chegar a conclusões sobre as taxas de falsos positivos, a inspeção por AOI revelou várias diferenças importantes entre a placa soldada com SAC305 e a placa soldada com Sn/Ag/Cu/Bi. No caso do SAC305, o sistema AOI detectou uma maior variabilidade nos ângulos de inclinação ao longo dos filetes de solda. Essas inconsistências exigiram ajustes mais detalhados durante a fase de treinamento do sistema AOI, já que o sistema teve dificuldade em identificar de forma consistente as regiões livres de defeitos sem um ajuste fino das configurações.
Em contrapartida, as placas soldadas com Sn/Ag/Cu/Bi apresentaram ângulos de inclinação muito mais uniformes ao longo dos filetes de solda, conforme indicado pela coloração consistente nas imagens de AOI mostradas na Figura 5. Essa uniformidade facilitou o treinamento do sistema de AOI, já que a seleção de uma única cor ou região tendia a abranger uma área maior e mais consistente, reduzindo a necessidade de múltiplos pontos de calibração.
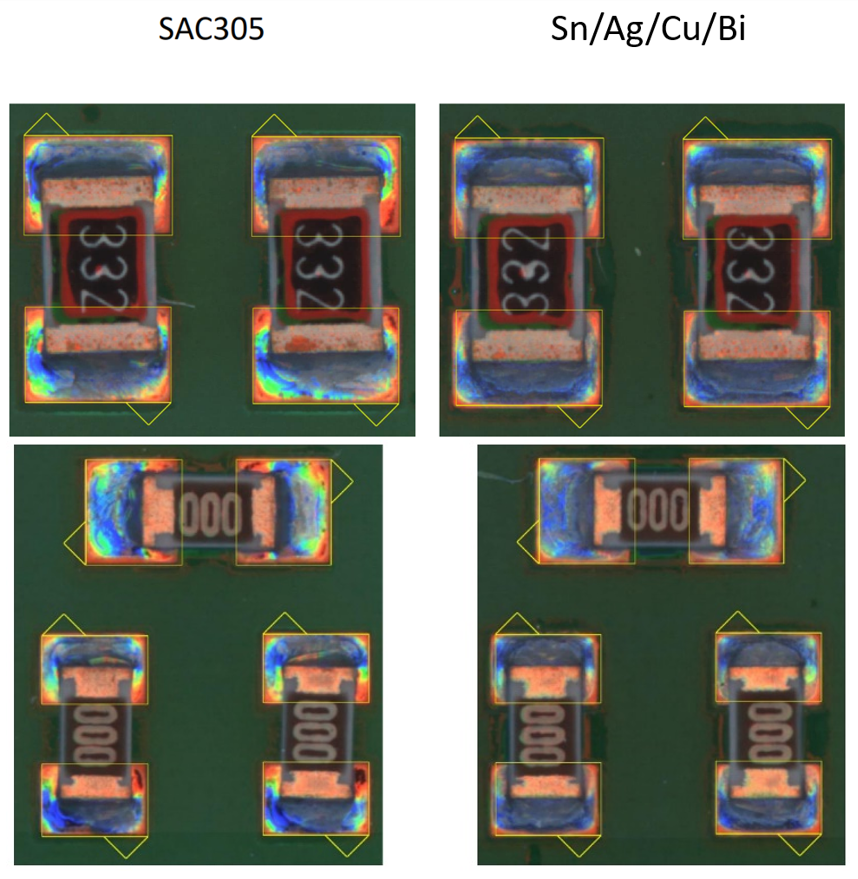
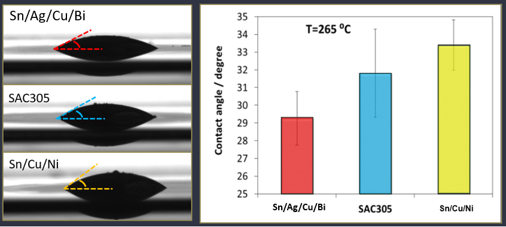
Além disso, essa uniformidade sugere não apenas uma consistência no brilho, mas também na geometria da superfície em geral, indicando que a liga Sn/Ag/Cu/Bi pode apresentar melhor umectação em comparação com a SAC305. Essa constatação é consistente com comparações anteriores do ângulo de umectação entre as duas ligas, nas quais a Sn/Ag/Cu/Bi apresentou um ângulo médio de umectação de 29 graus, em comparação com 32 graus para a SAC305 em um teste de gota séssil. Veja a Figura 6.
Além disso, as imagens do padrão de impressão em vidro de janela, normalmente utilizado para QFNs, mostram diferenças distintas entre as duas ligas, indicando mais uma vez uma aparência mais uniforme da liga Sn/Ag/Cu/Bi, o que também sugere melhor umectação.
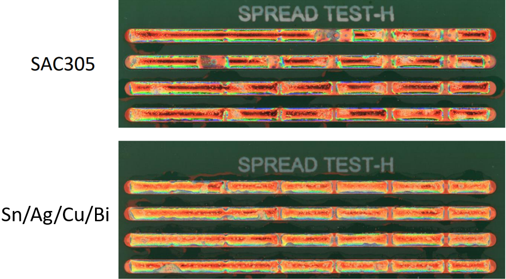
Por fim, os testes de espalhamento de padrões de impressão para as duas ligas indicam um espalhamento mais uniforme e melhor umectação com a liga de Sn/Ag/Cu/Bi, conforme mostrado na Figura 8.
Discussão
Os resultados da inspeção AOI fornecem informações importantes sobre a influência da seleção da liga de solda no desempenho da AOI. Embora a hipótese inicial de que a liga Sn/Ag/Cu/Bi produziria menos alertas falsos não tenha sido diretamente comprovada pelos dados da AOI, o estudo revelou vantagens significativas na uniformidade das imagens da AOI produzidas pela liga Sn/Ag/Cu/Bi. As inclinações mais suaves e consistentes observadas nas juntas de solda de Sn/Ag/Cu/Bi parecem aprimorar a capacidade do sistema AOI de avaliar com rapidez e precisão os filetes de solda, reduzindo potencialmente o tempo necessário para a configuração e calibração do sistema.
Um resultado inesperado foi o impacto mínimo do brilho na detecção de defeitos nas juntas de solda do SAC305. O método de iluminação multângulo e multicolorido empregado pelo sistema AOI da Omron compensou efetivamente a variabilidade da refletividade, permitindo que o sistema determinasse com precisão a inclinação mesmo das áreas mais brilhantes. Essa constatação sugere que as técnicas avançadas de imagem do sistema AOI são capazes de mitigar problemas que, de outra forma, poderiam surgir devido à refletividade não uniforme, embora a variabilidade geral da superfície do SAC305 ainda representasse desafios.
Os resultados indicam que a uniformidade e a lisura do Sn/Ag/Cu/Bi poderiam oferecer vantagens práticas em ambientes de fabricação nos quais se recorre intensamente à inspeção óptica automática (AOI). Ao proporcionar uma superfície mais consistente para a inspeção, o Sn/Ag/Cu/Bi pode reduzir a complexidade da configuração do sistema de AOI, resultando em tempos de inspeção mais rápidos e, potencialmente, maior rendimento.
Publicado originalmente nos Anais da SMTAI 2024
[[i]] Pfab, K., Eichler, R., Mallandur, A., & Rothering, M. (2024). Dados da inspeção óptica automatizada na produção de componentes eletrônicos com tecnologia de montagem em superfície. Data in Brief, 53, 110110. https://doi.org/10.1016/j.dib.2024.110110
[[ii]] Zhang, W., Zhao, Z., Wu, B., Tang, P., Wang, Y., Cole, M., Shen, L. Q., & Vogel, A. (2019). Melhoria do desempenho da AOI por meio da colaboração com soluções inteligentes de análise visual. Anais da SMTA International, Rosemont, IL, EUA.
[[iii]] Abu Ebayyeh, A. R. M., & Mousavi, A. (2020). Uma revisão e análise dos métodos de inspeção óptica automática e monitoramento de qualidade na indústria eletrônica. IEEE Access, 8, 183192-183215. https://doi.org/10.1109/ACCESS.2020.3029127
[[iv]] Liberty, T., & Skunes, T. (2015). Enfrentando os desafios da inspeção óptica automatizada de alta precisão com uma solução tecnológica 3D exclusiva. Anais da SMTA International, Rosemont, IL, EUA.
[[v]] Janóczki, M., Becker, Á., Jakab, L., Gróf, R., & Takács, T. (2013). Inspeção Ótica Automática de Soldagem. Em Ciência dos Materiais – Tópicos Avançados. InTech. http://dx.doi.org/10.5772/51699