Autorzy: Gayle Towell, Timothy O’Neill, Carlos Tafoya i Nick Fieldhouse (Omron)
W niniejszym artykule przedstawiono badanie porównawcze wydajności systemów automatycznej kontroli optycznej (AOI) w zastosowaniu do płytek drukowanych (PCB) lutowanych stopem SAC305 oraz stopem trzeciej generacji o niskiej zawartości srebra i zawierającym bizmut. Naszym celem było zbadanie niepotwierdzonych doniesień sugerujących, że stop Sn/Ag/Cu/Bi powoduje mniej fałszywych alarmów w porównaniu ze stopem SAC305 ze względu na bardziej jednolite matowe wykończenie. Chociaż wstępne wyniki nie wskazywały na istotne różnice w liczbie fałszywych alarmów, badanie wykazało, że stop Sn/Ag/Cu/Bi zapewnia bardziej jednolite wypełnienia, zwilżanie i rozkład, a także gładsze powierzchnie, co stanowi kluczowe czynniki w przetwarzaniu i analizie obrazów przez system AOI. Ta jednolitość zwiększa zdolność systemu AOI do uczenia się na obrazach, potencjalnie zmniejszając złożoność ustawień kontroli.
Wprowadzenie
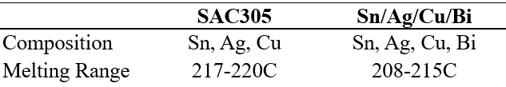
Początkowe zainteresowanie tym badaniem wynikało z niepotwierdzonych doniesień, zgodnie z którymi producenci elektroniki odnotowali mniej fałszywych alarmów generowanych przez urządzenia AOI po przejściu z użycia stopu SAC305 na stop Sn/Ag/Cu/Bi w procesie lutowania reflow w technologii SMT. W tabeli 1 przedstawiono różnice w składzie i właściwościach tych stopów.
Wizualne porównanie obu stopów po procesie reflow pokazuje, że SAC305 zazwyczaj charakteryzuje się niejednolitym wyglądem, z niektórymi bardzo błyszczącymi plamami przeplatanymi różnymi nierównościami. Natomiast stop Sn/Ag/Cu/Bi ma zazwyczaj bardziej jednolitą, matową powierzchnię, jak pokazano na rysunku 1.
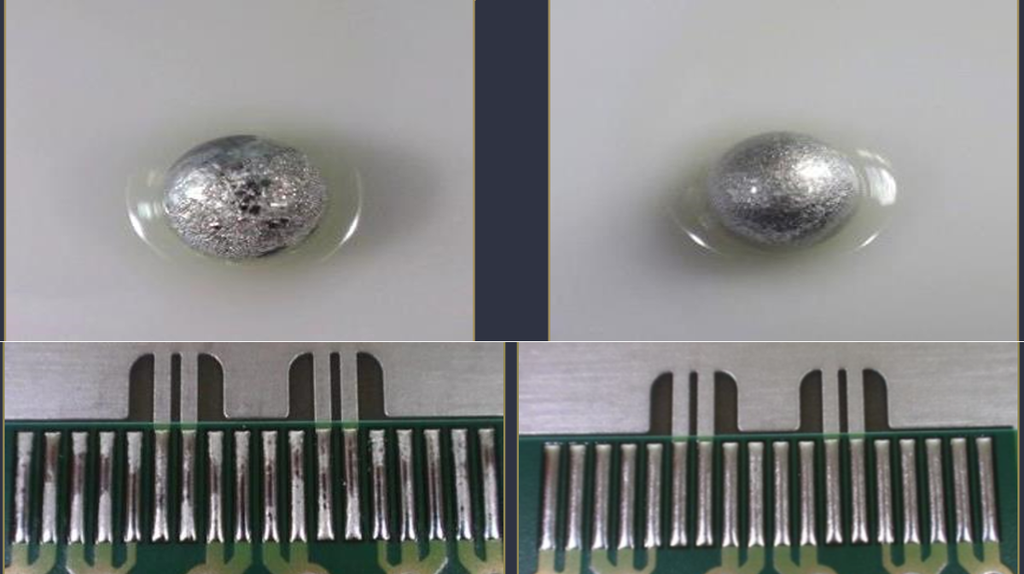
Postawiono hipotezę, że ta różnica w połysku powierzchni mogłaby skutkować różnicą w odczytach AOI dających fałszywie pozytywne wyniki, ponieważ technologia AOI opiera się na odbiciu światła od powierzchni połączeń lutowanych. Ponadto dane uzyskane wcześniej przez klienta oceniającego pastę Sn/Ag/Cu/Bi w porównaniu z pastą SAC305 i innymi pastami SAC wykazały, że Sn/Ag/Cu/Bi charakteryzowała się najniższym poziomem odbicia w porównaniu z innymi stopami. W niniejszej ocenie niski poziom odbicia uznano za dobry wynik, ponieważ zmniejszał on prawdopodobieństwo fałszywych alarmów podczas kontroli.
Przegląd literatury jednoznacznie potwierdza pogląd, że fałszywe alarmy stanowią powszechnie znane wyzwanie w technologii AOI. W obszernym zbiorze danych zebranych w ciągu 132 dni z linii produkcyjnej elektroniki firmy Siemens w 2023 r.[[i]], a znaczna liczba niektóre z płytek, które maszyny uznały za wadliwe, podczas kontroli ręcznej okazały się bez wad. W rzeczywistości stosunek prawdziwych wad do fałszywych wyników wynosił od 0,003 do 0,028, w zależności od rodzaju kontroli AOI. Każdy taki fałszywy wynik wymaga ręcznej weryfikacji, co jest czasochłonne i kosztowne.
Od czasu wprowadzenia technologii AOI do kontroli połączeń lutowanych firmy nieustannie pracują nad udoskonalaniem i optymalizacją tej technologii. Często osiąga się to poprzez połączenie bardziej zaawansowanego oprogramowania i sztucznej inteligencji[[ii]] w celu analizy danych optycznych oraz poprzez zastosowanie różnych technik oświetleniowych w celu zebrania danych[[iii]]. W tabeli 2 zestawiono niektóre z różnych metod oświetlenia stosowanych podczas kontroli obszaru zainteresowania (AOI) wraz z ich zaletami i wadami.
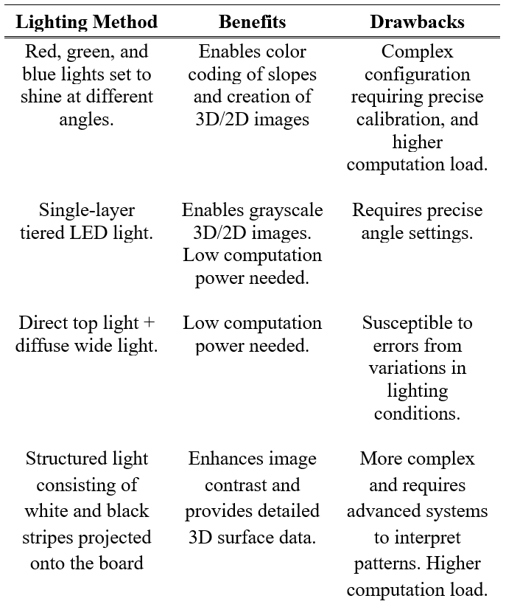
Warto zwrócić uwagę na fakt, że zastosowanie oświetlenia wielokątowego i wielokolorowego, stosowanego w systemach 3D AOI, w tym w systemie wykorzystanym w niniejszym badaniu, stanowi jedno z najskuteczniejszych rozwiązań pozwalających radzić sobie z powierzchniami odblaskowymi i innymi trudnymi do oceny. Metody te umożliwiają lepsze rozróżnienie między rzeczywistymi wadami a anomaliami spowodowanymi odbiciami.
Wiadomo, że zarówno odbicie, jak i geometria powierzchni stanowią problemy, z którymi trzeba się zmierzyć w systemach AOI. Artykuł autorstwa Liberty’ego i Skunes’a [[iv]] przedstawia niektóre trudności napotykane podczas kontroli błyszczących i odbijających światło powierzchni, szczegółowo opisując, w jaki sposób fałszywe sygnały wynikające z odbicia światła od jednego połączenia lutowanego na inne mogą powodować zafałszowanie wartości wysokości lutowania. W badaniu tym efekt ten został złagodzony dzięki wprowadzeniu technologii tłumienia wielokrotnych odbić (MRS), która wykorzystuje wiele kątów widzenia kamer oraz zaawansowane algorytmy.
Szczegółowy rozdział poświęcony automatycznej kontroli optycznej lutowania autorstwa Janóczkiego i in.[[v]] przedstawia, w jaki sposób przejście na lutowie bezołowiowe sprawiło, że kontrola AOI stała się trudniejsza. Podczas gdy stopy cyny i ołowiu pozostawiały gładką, jednolitą geometrię powierzchni, co ułatwiało automatyczną kontrolę, współczesne stopy bezołowiowe stwarzają szereg wyzwań. Ich często nieeutektyczny charakter skutkuje krystalizacją wokół rdzeni o różnym składzie, co prowadzi do bardziej chropowatej geometrii powierzchni. Różne stopy charakteryzują się również zróżnicowanym wykończeniem powierzchni i współczynnikiem odbicia, co również może wpływać na wydajność AOI. W niniejszym rozdziale podano zmierzoną chropowatość powierzchni (RMS) pasty lutowniczej na bazie ołowiu wynoszącą 0,03092 w porównaniu z pastą bezołowiową na bazie SAC, której chropowatość wynosi 0,986, czyli ponad trzykrotnie więcej.
W rozdziale autorstwa Janóczkiego i innych przedstawiono również porównanie różnych maszyn AOI i ich możliwości, stwierdzając, że maszyny wykorzystujące wielo-kątowe i wielokolorowe systemy oświetleniowe lepiej sprawdzają się w przypadku powierzchni odblaskowych i skomplikowanych geometrii.
Ostatecznie dotychczasowe badania potwierdzają pogląd, że niejednolite i odblaskowe połączenia lutowane mogą stanowić większe wyzwanie dla systemów AOI i potencjalnie powodować większą liczbę fałszywych alarmów. Jednak literatura sugeruje również, że nowocześniejsze technologie – w szczególności systemy AOI wykorzystujące możliwości 3D, różne kąty i barwy oświetlenia oraz zaawansowane algorytmy sztucznej inteligencji – mogą być dobrze przygotowane do ograniczenia takich problemów.
Projekt eksperymentalny
Projektowanie płytek drukowanych i proces lutowania
Na potrzeby niniejszego badania zaprojektowano dwie identyczne płytki testowe w celu oceny właściwości stopów lutowniczych SAC305 oraz Sn/Ag/Cu/Bi w identycznych warunkach. Płytki PCB miały standardowy układ, obejmujący mieszankę elementów montowanych powierzchniowo, takich jak rezystory, kondensatory i układy scalone, dobranych tak, aby odzwierciedlały typowe wyzwania związane z montażem. Zob. rysunek 2.
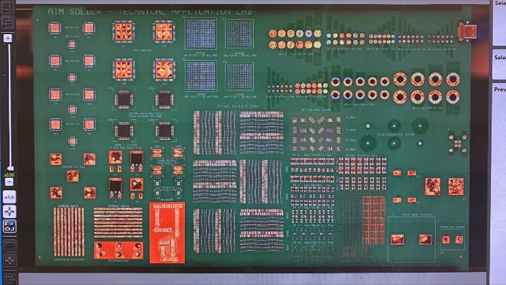
Na obu płytkach naniesiono taką samą ilość pasty lutowniczej, stosując ten sam szablon oraz te same ustawienia nadruku. Przed umieszczeniem elementów i lutowaniem rozpływowym ilości pasty zweryfikowano za pomocą systemu SPI i stwierdzono, że są one porównywalne.
W procesie lutowania obu płytek zastosowano standardowe w branży profile lutowania rozpływowego, zoptymalizowane pod kątem każdego stopu. Proces lutowania rozpływowego był starannie kontrolowany w celu zapewnienia spójności wyników na obu płytkach oraz zminimalizowania zmiennych, które mogłyby wpłynąć na wyniki kontroli AOI.
System i procedura AOI
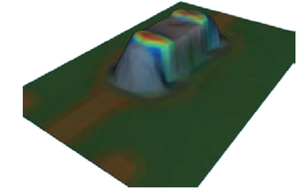
Automatyczną kontrolę optyczną przeprowadzono przy użyciu zaawansowanego systemu AOI dostarczonego przez firmę OMRON. System ten wykorzystuje zaawansowaną technikę oświetlenia wielo kątowego i wielokolorowego, polegającą na kierowaniu na połączenia lutowane światła o różnych kolorach pod różnymi kątami, jak pokazano na rysunku 3.
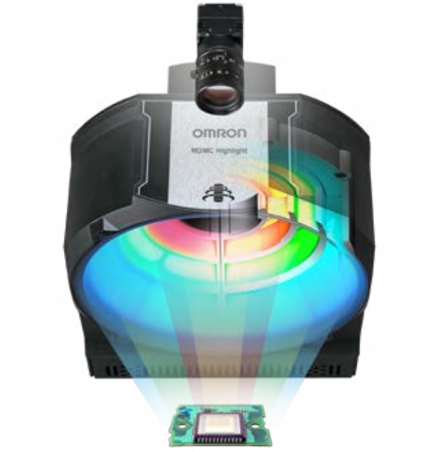
Kolor światła odbijanego z powrotem do systemu jest powiązany z kątem nachylenia powierzchni w każdym punkcie. Następnie stosuje się zaawansowane techniki przetwarzania danych, mające na celu redukcję zakłóceń wynikających np. z cieni i odbicia wtórnych, co pozwala uzyskać trójwymiarowy obraz przedstawiający topografię połączeń lutowanych.
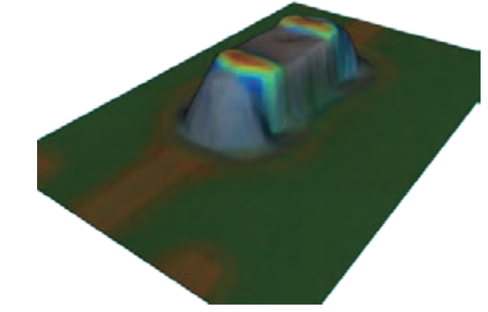
W ramach niniejszego badania każda płytka została poddana pełnemu skanowaniu metodą AOI, ze szczególnym uwzględnieniem spoin lutowniczych wokół elementów montowanych powierzchniowo. Zdolność systemu do identyfikacji i klasyfikacji potencjalnych wad oceniono poprzez porównanie danych AOI uzyskanych zarówno z płytek SAC305, jak i płytek Sn/Ag/Cu/Bi.
Wyniki
Dane z kontroli AOI
Chociaż nie było wystarczających danych, by wyciągnąć jakiekolwiek wnioski dotyczące wskaźników fałszywych alarmów, kontrola AOI ujawniła kilka kluczowych różnic między płytką lutowaną przy użyciu SAC305 a płytką lutowaną przy użyciu Sn/Ag/Cu/Bi. W przypadku SAC305 system AOI wykrył większą zmienność kątów nachylenia wzdłuż zgrzewów lutowniczych. Te niejednolitości wymagały bardziej szczegółowych regulacji podczas fazy szkolenia systemu AOI, ponieważ system miał trudności z konsekwentnym identyfikowaniem obszarów wolnych od wad bez precyzyjnego dostosowania ustawień.
Natomiast płytki lutowane stopem Sn/Ag/Cu/Bi wykazywały znacznie bardziej jednolite kąty nachylenia wzdłuż zgrzewów lutowniczych, na co wskazuje spójna kolorystyka na obrazach AOI przedstawionych na rysunku 5. Ta jednolitość ułatwiła szkolenie systemu AOI, ponieważ wybór pojedynczego koloru lub obszaru zazwyczaj obejmował większy, bardziej spójny obszar, co zmniejszyło potrzebę stosowania wielu punktów kalibracyjnych.
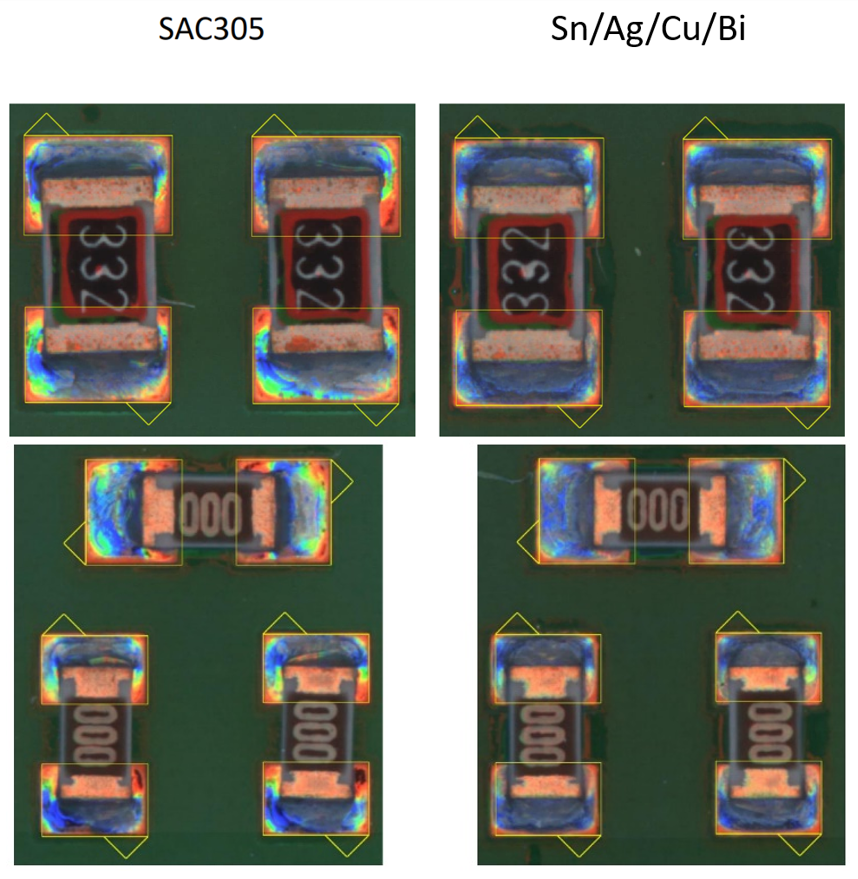
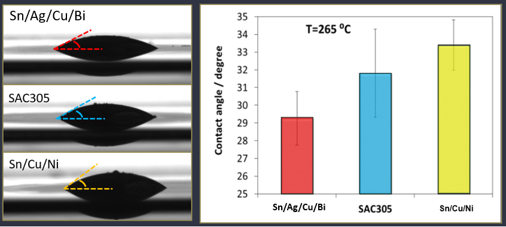
Co więcej, ta jednolitość sugeruje nie tylko spójność połysku, ale także ogólną spójność geometrii powierzchni, co wskazuje, że stop Sn/Ag/Cu/Bi może wykazywać lepsze właściwości zwilżające w porównaniu ze stopem SAC305. Wynik ten jest zgodny z wcześniejszymi porównaniami kąta zwilżania między tymi dwoma stopami, w których stop Sn/Ag/Cu/Bi wykazał średni kąt zwilżania wynoszący 29 stopni w porównaniu z 32 stopniami dla stopu SAC305 w teście kropli osiadającej. Zob. rysunek 6.
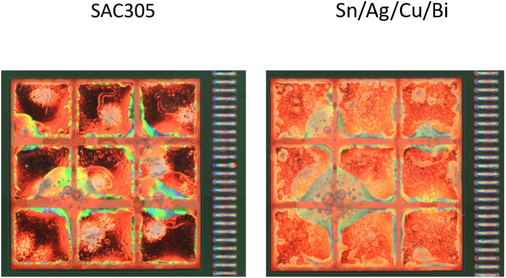
Ponadto zdjęcia wzoru nadruku na szybie, stosowanego zazwyczaj w przypadku QFN, ukazują wyraźne różnice między tymi dwoma stopami, co ponownie wskazuje na bardziej jednolity wygląd stopu Sn/Ag/Cu/Bi, a tym samym sugeruje lepsze zwilżanie.
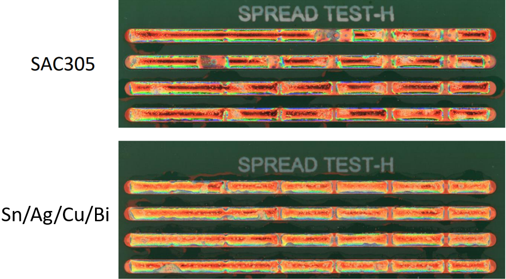
Wreszcie, wyniki testów rozlewania wzorów drukarskich dla obu stopów wskazują na bardziej równomierne rozlewanie i lepsze zwilżanie w przypadku stopu Sn/Ag/Cu/Bi, jak pokazano na rysunku 8.
Dyskusja
Wyniki kontroli AOI dostarczają ważnych informacji na temat wpływu doboru stopu lutowniczego na wydajność systemu AOI. Chociaż początkowa hipoteza, że stop Sn/Ag/Cu/Bi generuje mniej fałszywych alarmów, nie znalazła bezpośredniego potwierdzenia w danych z systemu AOI, badanie wykazało jednak znaczące korzyści w zakresie jednolitości obrazów AOI generowanych przez stop Sn/Ag/Cu/Bi. Bardziej płynne i spójne nachylenia obserwowane w połączeniach lutowanych stopem Sn/Ag/Cu/Bi wydają się zwiększać zdolność systemu AOI do szybkiej i dokładnej oceny zgrubień lutowniczych, co potencjalnie skraca czas potrzebny na konfigurację i kalibrację systemu.
Nieoczekiwanym wynikiem był minimalny wpływ połysku na wykrywanie wad w połączeniach lutowanych SAC305. Metoda oświetlenia wielokątowego i wielokolorowego zastosowana w systemie AOI firmy Omron skutecznie zniwelowała zmienność odbicia, umożliwiając systemowi dokładne określenie nachylenia nawet najbardziej błyszczących obszarów. Odkrycie to sugeruje, że zaawansowane techniki obrazowania systemu AOI są w stanie złagodzić problemy, które w przeciwnym razie mogłyby wynikać z nierównomiernego współczynnika odbicia, chociaż ogólna zmienność powierzchni SAC305 nadal stanowiła wyzwanie.
Wyniki wskazują, że jednolitość i gładkość powłoki Sn/Ag/Cu/Bi mogą zapewnić praktyczne korzyści w środowiskach produkcyjnych, w których w znacznym stopniu wykorzystuje się systemy AOI. Dzięki zapewnieniu bardziej jednolitej powierzchni do kontroli powłoka Sn/Ag/Cu/Bi może zmniejszyć złożoność konfiguracji systemu AOI, co przełoży się na skrócenie czasu kontroli i potencjalnie wyższą wydajność.
Pierwotnie opublikowano w materiałach konferencyjnych SMTAI 2024
[[i]] Pfab, K., Eichler, R., Mallandur, A. i Rothering, M. (2024). Dane z automatycznej kontroli optycznej produkcji elektroniki w technologii montażu powierzchniowego. Data in Brief, 53, 110110. https://doi.org/10.1016/j.dib.2024.110110
[[ii]] Zhang, W., Zhao, Z., Wu, B., Tang, P., Wang, Y., Cole, M., Shen, L. Q. i Vogel, A. (2019). Poprawa wydajności AOI dzięki współpracy w zakresie inteligentnych rozwiązań wizualnych. Materiały konferencyjne SMTA International, Rosemont, IL, USA.
[[iii]] Abu Ebayyeh, A. R. M. i Mousavi, A. (2020). Przegląd i analiza metod automatycznej kontroli optycznej oraz monitorowania jakości w przemyśle elektronicznym. IEEE Access, 8, 183192–183215. https://doi.org/10.1109/ACCESS.2020.3029127
[[iv]] Liberty, T. i Skunes, T. (2015). Rozwiązanie problemów związanych z wysoce precyzyjną automatyczną kontrolą optyczną dzięki unikalnej technologii 3D. Materiały konferencyjne SMTA International, Rosemont, IL, USA.
[[v]] Janóczki, M., Becker, Á., Jakab, L., Gróf, R. i Takács, T. (2013). Automatyczna kontrola optyczna lutowania. W: „Materiałoznawstwo – zagadnienia zaawansowane”. InTech. http://dx.doi.org/10.5772/51699