Por Gayle Towell, Timothy O’Neill, Carlos Tafoya y Nick Fieldhouse (Omron)
Este artículo presenta un estudio comparativo sobre el desempeño de los sistemas de inspección óptica automatizada (AOI) cuando se aplican a placas de circuito impreso (PCB) soldadas con SAC305 y una aleación de tercera generación, con bajo contenido de plata y que contiene bismuto. Nuestro objetivo fue explorar la evidencia anecdótica que sugiere que la aleación de Sn/Ag/Cu/Bi genera menos falsos positivos en comparación con la SAC305 debido a su acabado mate más uniforme. Aunque los resultados iniciales no indicaron diferencias significativas en las falsas alarmas, el estudio reveló que la aleación Sn/Ag/Cu/Bi producía filetes, humectación y distribución más uniformes, así como superficies más lisas, lo cual son factores críticos en el procesamiento y análisis de imágenes de la AOI. Esta uniformidad mejora la capacidad del sistema de AOI para entrenarse con imágenes, lo que podría reducir la complejidad de la configuración de la inspección.
Introducción
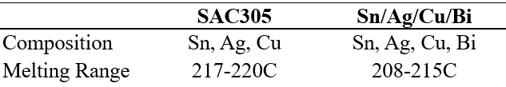
El interés inicial en esta investigación surgió a raíz de informes anecdóticos de ensambladores de productos electrónicos que observaron una reducción en los falsos positivos de los equipos de inspección óptica automática (AOI) al cambiar del uso de SAC305 al de Sn/Ag/Cu/Bi en el proceso de soldadura por reflujo SMT. La Tabla 1 destaca las diferencias en la composición y las propiedades de estas aleaciones.
La comparación visual de las dos aleaciones después del reflujo demuestra que la SAC305 suele presentar un aspecto no uniforme, con algunas zonas muy brillantes intercaladas con diversas irregularidades. Por el contrario, la aleación de Sn/Ag/Cu/Bi tiende a tener una superficie mate más uniforme, como se muestra en la Figura 1.
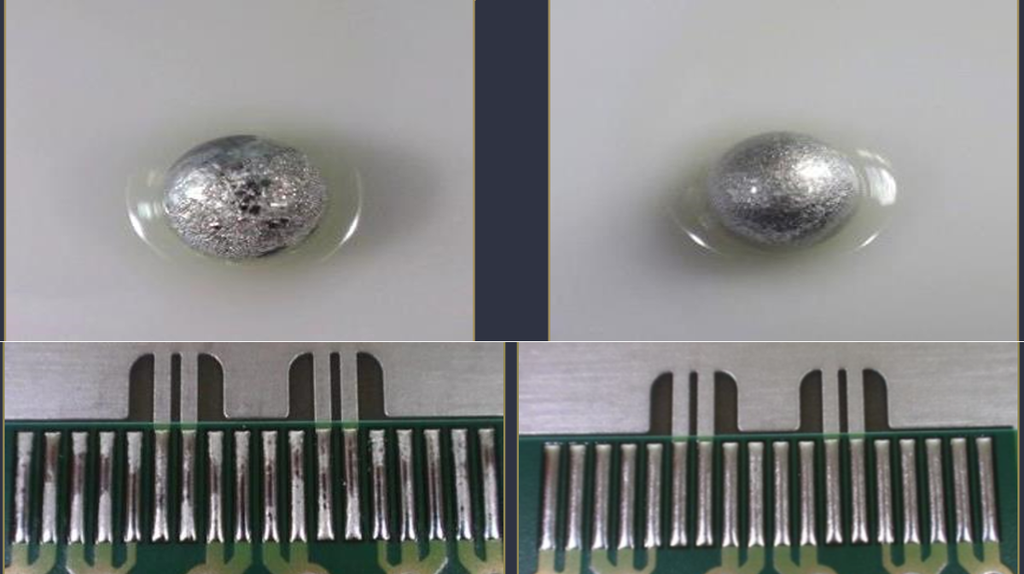
Se planteó la hipótesis de que esta diferencia en el brillo de la superficie podría dar lugar a una diferencia en las lecturas de falsos positivos del AOI, ya que la tecnología AOI se basa en el reflejo de la luz en las superficies de las uniones de soldadura. Además, los datos obtenidos previamente por un cliente que evaluó la pasta de Sn/Ag/Cu/Bi en comparación con la SAC305 y otras pastas SAC arrojaron resultados de AOI que indicaban que la pasta de Sn/Ag/Cu/Bi tenía el nivel de reflexión más bajo en comparación con las otras aleaciones. En esta evaluación, contar con bajos niveles de reflexión se consideró un buen resultado, ya que reducía la probabilidad de falsos positivos durante la inspección.
Una revisión de la literatura respalda plenamente la idea de que las falsas alarmas son un problema bien conocido en la tecnología de áreas de interés (AOI). En un conjunto de datos exhaustivo recopilado durante 132 días en una línea de producción de productos electrónicos de Siemens en 2023[[i]], un número significativo De las placas que las máquinas clasificaron como defectuosas, se determinó que no lo eran tras una inspección manual. De hecho, la proporción entre defectos reales y falsos positivos osciló entre 0,003 y 0,028, dependiendo del tipo de inspección AOI. Cada uno de estos falsos positivos requiere un seguimiento manual, lo cual lleva mucho tiempo y es costoso.
Desde que se desarrolló la inspección óptica automática (AOI) para la revisión de uniones de soldadura, las empresas han trabajado para mejorar y optimizar esta tecnología. Esto suele lograrse mediante una combinación del uso de software más avanzado e inteligencia artificial [[ii]] para analizar los datos ópticos, y mediante el uso de diferentes técnicas de iluminación para capturar los datos[[iii]]. La Tabla 2 resume algunos de los diferentes métodos de iluminación utilizados en la inspección de áreas de interés (AOI), junto con sus ventajas y desventajas.
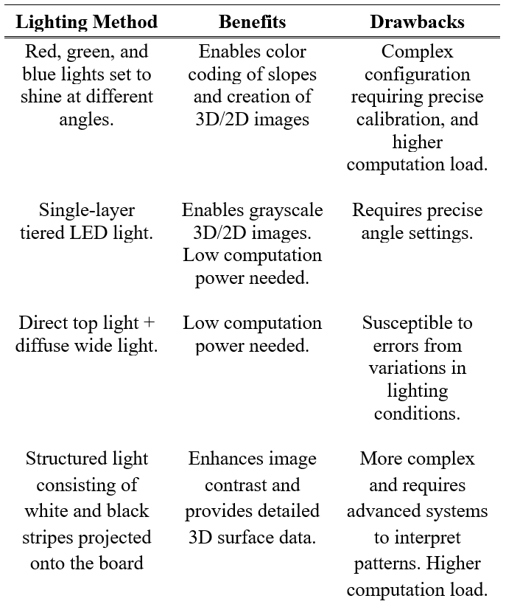
Cabe destacar que el uso de iluminación de múltiples ángulos y colores, como la que se observa en los sistemas AOI 3D —incluido el sistema utilizado en este estudio—, ofrece uno de los enfoques más eficaces para manejar superficies reflectantes y otras que plantean dificultades. Estos métodos permiten diferenciar mejor entre defectos reales y anomalías provocadas por reflejos.
Se sabe que tanto la reflexión como la geometría de la superficie son problemas que hay que abordar en los sistemas AOI. Un artículo de Liberty y Skunes[[iv]] detalla algunas de las dificultades que surgen al inspeccionar específicamente superficies brillantes y reflectantes, y describe a fondo cómo las señales falsas causadas por el reflejo de la luz de una unión de soldadura en otra pueden alterar los valores de altura de la soldadura. En ese estudio, el efecto se mitigó mediante la introducción de la tecnología de supresión de reflexiones múltiples (MRS), que utiliza múltiples ángulos de cámara y algoritmos sofisticados.
Un capítulo detallado sobre la inspección óptica automatizada de soldaduras, de Janóczki et al[[v]] ofrece información sobre cómo la transición a soldaduras sin plomo hizo que la inspección óptica automática (AOI) fuera más difícil. Mientras que las aleaciones de estaño y plomo dejaban una geometría de superficie lisa y uniforme que facilitaba la inspección automatizada, las aleaciones modernas sin plomo plantean varios retos. Su naturaleza, con frecuencia no eutéctica, suele dar lugar a la cristalización alrededor de núcleos de composición diferente, lo que resulta en una geometría superficial más rugosa. Las distintas aleaciones también presentan variaciones en el acabado superficial y la reflectividad, lo que igualmente puede afectar el desempeño de la AOI. En este capítulo, se indica que la rugosidad superficial medida (RMS) de la pasta de soldadura a base de plomo es de 0,03092, en comparación con la pasta sin plomo a base de SAC, cuya rugosidad es de 0,986, más de tres veces mayor.
El capítulo de Janóczki et al. también presentó una comparación de diversas máquinas de AOI y sus capacidades, y concluyó que las máquinas que utilizan sistemas de iluminación de múltiples ángulos y colores eran más adecuadas para manejar superficies reflectantes y geometrías complejas.
En definitiva, la bibliografía existente respalda la idea de que las uniones de soldadura no uniformes y reflectantes pueden suponer un mayor desafío para los sistemas de inspección óptica automática (AOI) y, potencialmente, generar más falsos positivos. Sin embargo, la literatura también sugiere que las tecnologías más modernas —en particular, los sistemas de AOI que utilizan capacidades 3D, múltiples ángulos y colores de iluminación, así como algoritmos avanzados de inteligencia artificial— pueden estar bien equipadas para mitigar dichos problemas.
Diseño experimental
Diseño de placas de circuito impreso y proceso de soldadura
Para este estudio, se diseñaron dos placas de prueba idénticas con el fin de evaluar el desempeño de las aleaciones de soldadura SAC305 y Sn/Ag/Cu/Bi en condiciones idénticas. Las placas de circuito impreso (PCB) presentaban un diseño estándar, que incluía una combinación de componentes de montaje en superficie, tales como resistencias, condensadores y circuitos integrados, seleccionados para representar los retos típicos del ensamblaje. Véase la Figura 2.
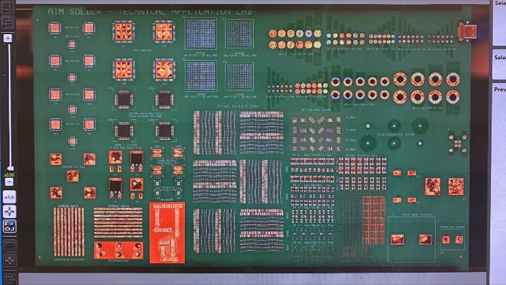
Ambas placas se imprimieron con el mismo volumen de pasta de soldadura, utilizando la misma plantilla y los mismos ajustes de impresión. Posteriormente, se verificaron los volúmenes de impresión mediante SPI y se determinó que eran comparables antes de la colocación de los componentes y el reflujo.
El proceso de soldadura de ambas placas siguió perfiles de reflujo estándar de la industria, optimizados para cada aleación. El proceso de reflujo se controló cuidadosamente para garantizar la consistencia en ambas placas, minimizando las variables que pudieran influir en los resultados de la inspección óptica automática (AOI).
Sistema y procedimiento de AOI
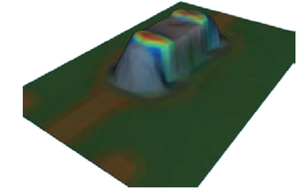
La inspección óptica automatizada se llevó a cabo utilizando un avanzado sistema AOI proporcionado por OMRON. Este sistema emplea una sofisticada técnica de iluminación multicolor y multiángulo, que consiste en proyectar luces de diferentes colores desde diversos ángulos sobre las uniones de soldadura, como se muestra en la Figura 3.
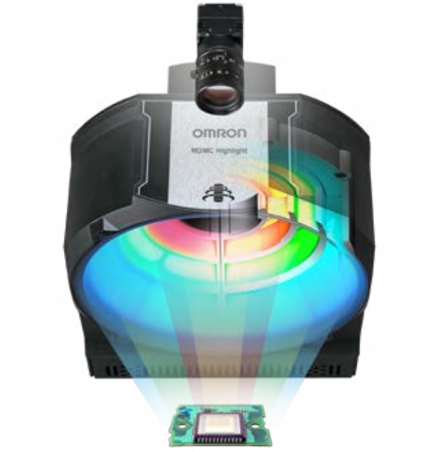
El color de la luz que se refleja de regreso al sistema se correlaciona con el ángulo de la superficie en cada punto. A continuación, se utilizan técnicas avanzadas de procesamiento de datos diseñadas para reducir el ruido proveniente de elementos como las sombras y los reflejos secundarios, con el fin de obtener una imagen tridimensional que muestre la topografía de las uniones de soldadura.
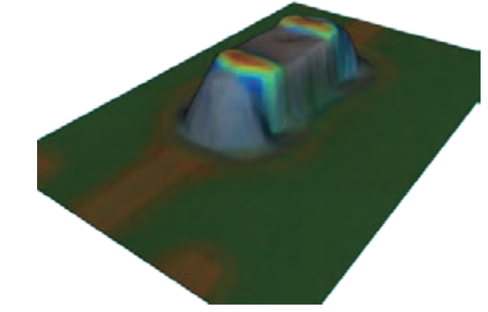
En este estudio, cada placa se sometió a un escaneo completo mediante AOI, prestando especial atención a los filetes de soldadura alrededor de los componentes de montaje superficial. Se evaluó la capacidad del sistema para identificar y clasificar posibles defectos mediante la comparación de los datos de AOI de las placas SAC305 y Sn/Ag/Cu/Bi.
Resultados
Datos de inspección AOI
Si bien no se contaban con datos suficientes para sacar conclusiones sobre las tasas de falsas alarmas, la inspección AOI sí reveló varias diferencias clave entre la placa soldada con SAC305 y la soldada con Sn/Ag/Cu/Bi. En el caso del SAC305, el sistema AOI detectó una mayor variabilidad en los ángulos de inclinación a lo largo de los filetes de soldadura. Estas inconsistencias requirieron ajustes más detallados durante la fase de entrenamiento del sistema AOI, ya que el sistema tuvo dificultades para identificar de manera consistente las regiones libres de defectos sin un ajuste fino de la configuración.
Por el contrario, las placas soldadas con Sn/Ag/Cu/Bi mostraron ángulos de inclinación mucho más uniformes a lo largo de los filetes de soldadura, como lo indica la coloración consistente en las imágenes de AOI que se muestran en la Figura 5. Esta uniformidad facilitó el entrenamiento del sistema de inspección por área de interés (AOI), ya que la selección de un solo color o región tendía a abarcar un área más amplia y consistente, lo que redujo la necesidad de múltiples puntos de calibración.
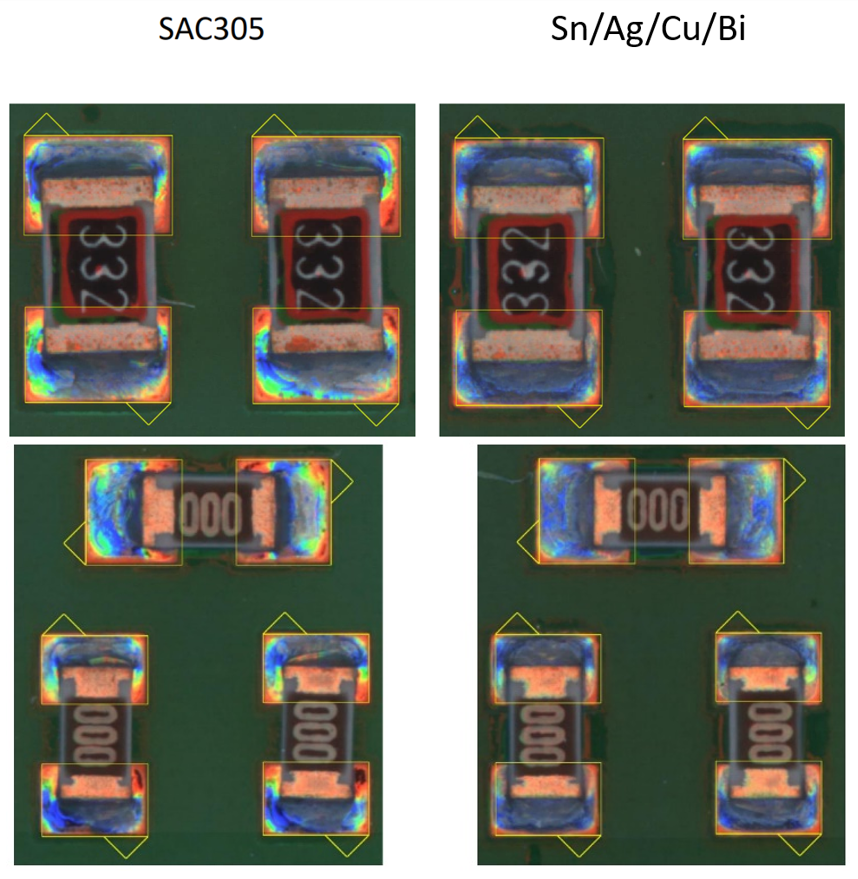
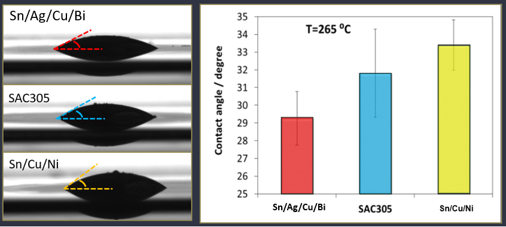
Además, esta uniformidad sugiere no solo una consistencia en el brillo, sino también en la geometría de la superficie en general, lo que indica que la aleación Sn/Ag/Cu/Bi podría presentar una mejor humectabilidad en comparación con la SAC305. Este hallazgo concuerda con comparaciones previas del ángulo de humectación entre las dos aleaciones, en las que Sn/Ag/Cu/Bi demostró un ángulo de humectación promedio de 29 grados, en comparación con los 32 grados del SAC305 en una prueba de gota sésil. Véase la Figura 6.
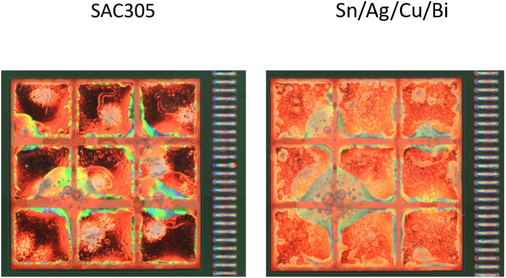
Además, las imágenes del patrón de impresión en forma de ventana, que se utiliza habitualmente para los QFN, muestran diferencias claras entre las dos aleaciones, lo que vuelve a indicar que la aleación de Sn/Ag/Cu/Bi tiene una apariencia más uniforme, lo que a su vez sugiere una mejor humectación.
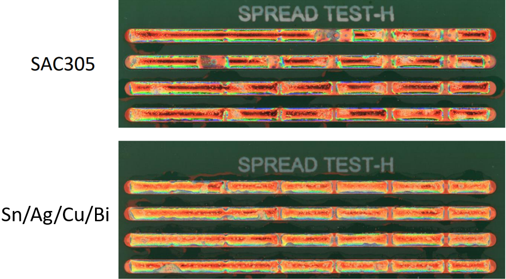
Por último, las pruebas de extensión de patrones de impresión realizadas con las dos aleaciones indican una extensión más uniforme y una mejor humectación con la aleación de Sn/Ag/Cu/Bi, como se muestra en la Figura 8.
Debate
Los resultados de la inspección AOI ofrecen información importante sobre la influencia de la selección de la aleación de soldadura en el desempeño de la AOI. Si bien la hipótesis inicial de que la aleación de Sn/Ag/Cu/Bi produciría menos falsos positivos no fue respaldada directamente por los datos del AOI, el estudio sí reveló ventajas significativas en la uniformidad de las imágenes del AOI generadas por la aleación de Sn/Ag/Cu/Bi. Las pendientes más suaves y consistentes observadas en las uniones de soldadura de Sn/Ag/Cu/Bi parecen mejorar la capacidad del sistema AOI para evaluar de manera rápida y precisa los filetes de soldadura, lo que podría reducir el tiempo necesario para la configuración y calibración del sistema.
Un resultado inesperado fue el impacto mínimo que tuvo el brillo en la detección de defectos en las uniones de soldadura del SAC305. El método de iluminación multicolor y multiángulo empleado por el sistema AOI de Omron compensó eficazmente la variabilidad en la reflectividad, lo que permitió al sistema determinar con precisión la pendiente incluso de las áreas más brillantes. Este hallazgo sugiere que las técnicas avanzadas de imagen del sistema AOI son capaces de mitigar los problemas que, de otro modo, podrían surgir debido a una reflectividad no uniforme, aunque la variabilidad general de la superficie del SAC305 aún planteaba desafíos.
Los resultados indican que la uniformidad y la suavidad de Sn/Ag/Cu/Bi podrían ofrecer ventajas prácticas en entornos de fabricación donde se depende en gran medida de la inspección óptica automática (AOI). Al proporcionar una superficie más uniforme para la inspección, Sn/Ag/Cu/Bi podría reducir la complejidad de la configuración del sistema de AOI, lo que se traduciría en tiempos de inspección más rápidos y, potencialmente, un mayor rendimiento.
Publicado originalmente en las actas de SMTAI 2024
[[i]] Pfab, K., Eichler, R., Mallandur, A. y Rothering, M. (2024). Datos de la inspección óptica automatizada de la producción de componentes electrónicos con tecnología de montaje superficial. Data in Brief, 53, 110110. https://doi.org/10.1016/j.dib.2024.110110
[[ii]] Zhang, W., Zhao, Z., Wu, B., Tang, P., Wang, Y., Cole, M., Shen, L. Q. y Vogel, A. (2019). Mejora del rendimiento de las áreas de interés (AOI) mediante la colaboración con soluciones de análisis visual inteligente. Actas de SMTA International, Rosemont, IL, EE. UU.
[[iii]] Abu Ebayyeh, A. R. M., y Mousavi, A. (2020). Revisión y análisis de los métodos de inspección óptica automática y monitoreo de calidad en la industria electrónica. IEEE Access, 8, 183192-183215. https://doi.org/10.1109/ACCESS.2020.3029127
[[iv]] Liberty, T., y Skunes, T. (2015). «Cómo abordar los retos de la inspección óptica automatizada de alta precisión con una solución tecnológica 3D única». Actas de SMTA International, Rosemont, IL, EE. UU.
[[v]] Janóczki, M., Becker, Á., Jakab, L., Gróf, R. y Takács, T. (2013). Inspección óptica automática de soldaduras. En Materials Science – Advanced Topics. InTech. http://dx.doi.org/10.5772/51699