Von Gayle Towell, Timothy O’Neill, Carlos Tafoya und Nick Fieldhouse (Omron)
In diesem Beitrag wird eine vergleichende Untersuchung zur Leistungsfähigkeit von Systemen zur automatisierten optischen Inspektion (AOI) bei der Prüfung von Leiterplatten vorgestellt, die mit SAC305 und einer silberarmen, wismuthaltigen Legierung der dritten Generation gelötet wurden. Unser Ziel war es, die vereinzelten Hinweise zu untersuchen, wonach die Sn/Ag/Cu/Bi-Legierung aufgrund ihrer gleichmäßigeren matten Oberfläche im Vergleich zu SAC305 zu weniger Fehlmeldungen führt. Obwohl die ersten Ergebnisse keine signifikanten Unterschiede bei den Fehlmeldungen zeigten, ergab die Studie, dass Sn/Ag/Cu/Bi gleichmäßigere Lötstellen, Benetzung und Verteilung sowie glattere Oberflächen erzeugte – allesamt entscheidende Faktoren bei der Bildverarbeitung und -analyse durch AOI-Systeme. Diese Gleichmäßigkeit verbessert die Fähigkeit des AOI-Systems, anhand von Bildern trainiert zu werden, was möglicherweise die Komplexität der Prüfeinstellungen verringert.
Einleitung
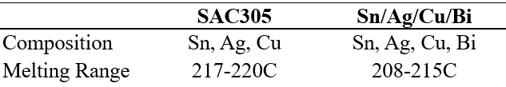
Das ursprüngliche Interesse an dieser Untersuchung wurde durch vereinzelte Berichte von Elektronikfertigern geweckt, die beim Umstieg vom SAC305 auf Sn/Ag/Cu/Bi beim SMT-Reflow-Löten weniger Fehlalarme bei den AOI-Geräten verzeichneten. Tabelle 1 verdeutlicht die Unterschiede in der Zusammensetzung und den Eigenschaften dieser Legierungen.
Ein visueller Vergleich der beiden Legierungen nach dem Reflow zeigt, dass SAC305 typischerweise ein ungleichmäßiges Erscheinungsbild aufweist, mit einigen sehr glänzenden Stellen, die von verschiedenen Unregelmäßigkeiten unterbrochen werden. Im Gegensatz dazu weist Sn/Ag/Cu/Bi tendenziell eine gleichmäßigere, matte Oberfläche auf, wie in Abbildung 1 dargestellt.
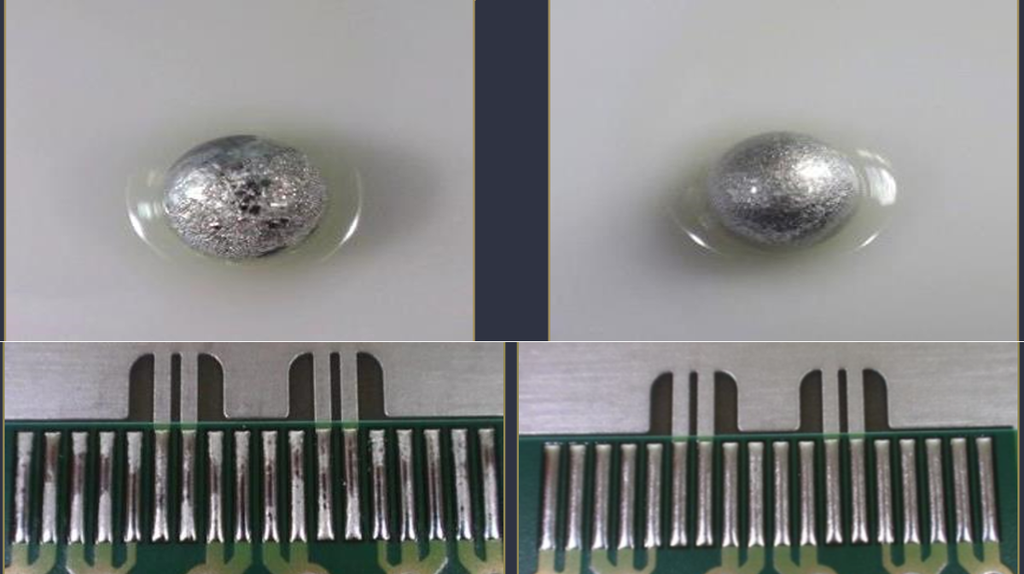
Es wurde die Hypothese aufgestellt, dass dieser Unterschied im Oberflächenglanz zu unterschiedlichen falsch-positiven AOI-Messwerten führen könnte, da die AOI-Technologie auf der Reflexion von Licht an den Oberflächen der Lötstellen beruht. Darüber hinaus ergaben Daten, die zuvor von einem Kunden bei der Bewertung von Sn/Ag/Cu/Bi-Paste im Vergleich zu SAC305 und anderen SAC-Pasten erhoben wurden, AOI-Ergebnisse, die darauf hindeuteten, dass Sn/Ag/Cu/Bi im Vergleich zu den anderen Legierungen den niedrigsten Reflexionsgrad aufwies. In dieser Bewertung wurde ein niedriger Reflexionsgrad als gutes Ergebnis gewertet, da er die Wahrscheinlichkeit von Fehlmeldungen während der Inspektion verringerte.
Eine Auswertung der Fachliteratur untermauert eindeutig die Auffassung, dass Fehlmeldungen ein bekanntes Problem in der AOI-Technologie darstellen. In einem umfassenden Datensatz, der im Jahr 2023 über einen Zeitraum von 132 Tagen an einer Elektronik-Fertigungslinie von Siemens erhoben wurde[[i]], ein erhebliche Anzahl Von den Leiterplatten, die von den Maschinen als fehlerhaft eingestuft wurden, erwiesen sich bei der manuellen Prüfung einige als fehlerfrei. Tatsächlich lag das Verhältnis von echten Fehlern zu Fehlalarmen je nach Art der AOI-Prüfung zwischen 0,003 und 0,028. Jeder dieser Fehlalarme erfordert eine manuelle Nachprüfung, was zeitaufwendig und kostspielig ist.
Seit der Entwicklung der AOI zur Prüfung von Lötstellen haben Unternehmen daran gearbeitet, diese Technologie zu verbessern und zu optimieren. Dies wird häufig durch eine Kombination aus fortschrittlicherer Software und KI erreicht[[ii]] zur Analyse der optischen Daten sowie durch den Einsatz verschiedener Beleuchtungstechniken zur Erfassung der Daten[[iii]]. In Tabelle 2 sind einige der verschiedenen Beleuchtungsmethoden, die bei der AOI-Prüfung zum Einsatz kommen, zusammen mit ihren Vor- und Nachteilen zusammengefasst.
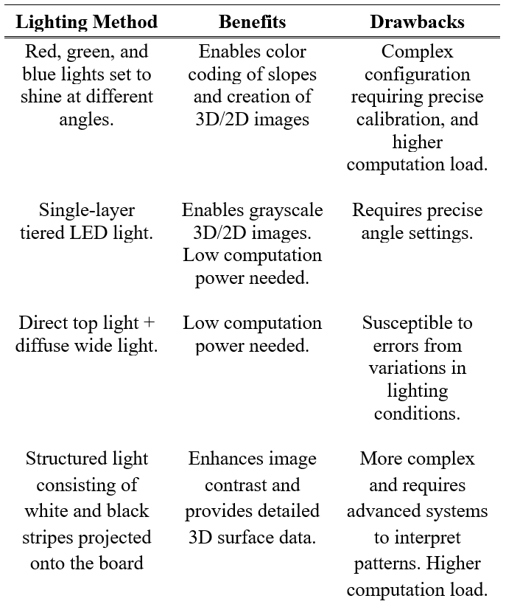
Bemerkenswert ist, dass der Einsatz von Mehrwinkel- und Mehrfarbenbeleuchtung, wie sie in 3D-AOI-Systemen – einschließlich des in dieser Studie verwendeten Systems – zum Einsatz kommt, einen der effektivsten Ansätze für den Umgang mit reflektierenden und anderweitig schwierigen Oberflächen darstellt. Diese Methoden ermöglichen eine bessere Unterscheidung zwischen tatsächlichen Fehlern und reflektionsbedingten Anomalien.
Reflexion und Oberflächengeometrie gelten gleichermaßen als bekannte Herausforderungen bei AOI-Systemen. Ein Artikel von Liberty und Skunes[[iv]] beschreibt einige der Schwierigkeiten, die insbesondere bei der Prüfung glänzender und reflektierender Oberflächen auftreten, und erläutert ausführlich, wie Fehlsignale, die durch die Reflexion von Licht von einer Lötstelle auf eine andere entstehen, zu fehlerhaften Löt Höhenwerten führen können. In dieser Studie wurde dieser Effekt durch die Einführung der Multi-Reflection-Suppression-Technologie (MRS) gemildert, die mehrere Kamerawinkel und ausgefeilte Algorithmen nutzt.
Ein ausführliches Kapitel über die automatisierte optische Prüfung von Lötstellen von Janóczki et al.[[v]] gibt Einblicke darin, wie der Übergang zu bleifreien Loten die automatische optische Inspektion (AOI) erschwert hat. Während Zinn-Blei-Legierungen eine glatte, gleichmäßige Oberflächengeometrie hinterließen, die die automatische Inspektion erleichterte, stellen moderne bleifreie Legierungen mehrere Herausforderungen dar. Da sie häufig nicht-eutektisch sind, kommt es oft zu einer Kristallisation um Kerne unterschiedlicher Zusammensetzung, was zu einer raueren Oberflächengeometrie führt. Verschiedene Legierungen weisen zudem Unterschiede in der Oberflächenbeschaffenheit und Reflektivität auf, was ebenfalls die AOI-Leistung beeinträchtigen kann. In diesem Kapitel wird die gemessene Oberflächenrauheit (RMS) von bleihaltiger Lötpaste mit 0,03092 angegeben, verglichen mit einer SAC-basierten bleifreien Paste mit einer Rauheit von 0,986 – mehr als das Dreifache.
Das Kapitel von Janóczki et al. enthielt zudem einen Vergleich verschiedener AOI-Geräte und ihrer Leistungsmerkmale und kam zu dem Schluss, dass Geräte mit Mehrwinkel- und Mehrfarben-Beleuchtungssystemen besser für die Bearbeitung reflektierender Oberflächen und komplexer Geometrien geeignet sind.
Letztendlich stützt die vorhandene Literatur die Auffassung, dass ungleichmäßige und reflektierende Lötstellen für AOI-Systeme eine größere Herausforderung darstellen und möglicherweise zu mehr Fehlmeldungen führen können. Die Literatur deutet jedoch auch darauf hin, dass modernere Technologien – insbesondere AOI-Systeme, die 3D-Fähigkeiten, mehrere Blickwinkel und Beleuchtungsfarben sowie fortschrittliche KI-Algorithmen nutzen – gut gerüstet sein könnten, um solche Probleme zu mindern.
Versuchsaufbau
Leiterplattenentwurf und Lötverfahren
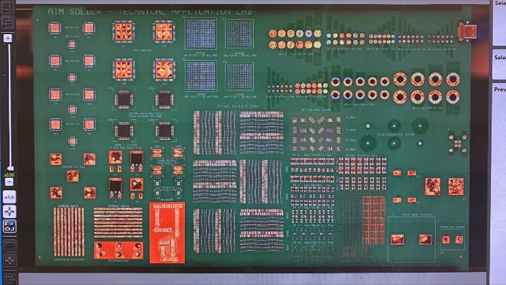
Für diese Studie wurden zwei identische Testplatinen entworfen, um die Leistungsfähigkeit von SAC305 und Sn/Ag/Cu/Bi-Lötlegierungen unter identischen Bedingungen zu bewerten. Die Leiterplatten wiesen ein Standardlayout auf, einschließlich einer Mischung aus oberflächenmontierten Bauteilen wie Widerständen, Kondensatoren und integrierten Schaltkreisen, die so ausgewählt wurden, dass sie typische Herausforderungen bei der Bestückung widerspiegeln. Siehe Abbildung 2.
Beide Leiterplatten wurden mit derselben Menge Lötpaste unter Verwendung derselben Schablone und derselben Druckeinstellungen bedruckt. Die Druckmengen wurden anschließend mittels SPI überprüft und vor der Bestückung und dem Reflow als vergleichbar befunden.
Der Lötprozess für beide Leiterplatten erfolgte gemäß den branchenüblichen Reflow-Profilen, die für die jeweilige Legierung optimiert waren. Der Reflow-Prozess wurde sorgfältig gesteuert, um eine einheitliche Qualität beider Leiterplatten zu gewährleisten und Variablen zu minimieren, die die AOI-Ergebnisse beeinflussen könnten.
AOI-System und -Verfahren
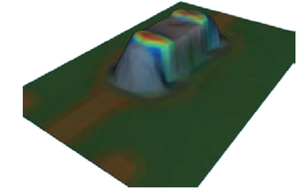
Die automatisierte optische Inspektion wurde mit einem hochmodernen AOI-System von OMRON durchgeführt. Dieses System nutzt eine ausgeklügelte Mehrwinkel- und Mehrfarben-Beleuchtungstechnik, bei der Licht unterschiedlicher Farben aus verschiedenen Winkeln auf die Lötstellen gerichtet wird, wie in Abbildung 3 dargestellt.
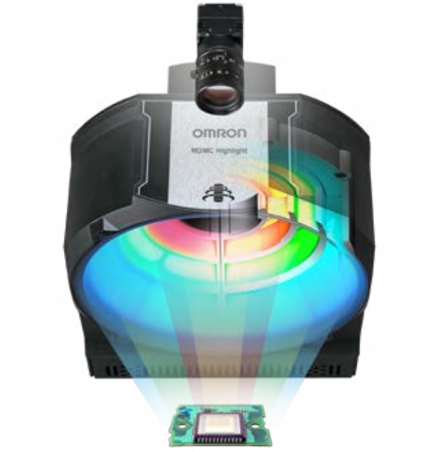
Die Farbe des zum System zurückreflektierten Lichts hängt vom Winkel der Oberfläche an jedem einzelnen Punkt ab. Anschließend werden fortschrittliche Datenverarbeitungsverfahren eingesetzt, die darauf ausgelegt sind, Störsignale wie Schatten und Sekundärreflexionen zu reduzieren, um ein dreidimensionales Bild zu erzeugen, das die Topografie der Lötstellen zeigt.
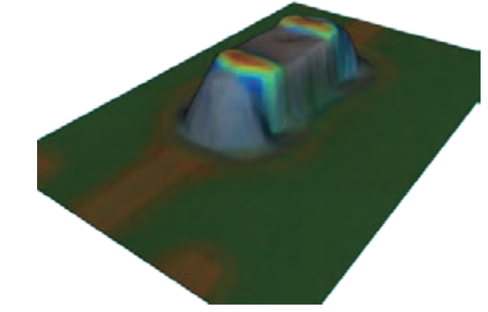
In dieser Studie wurde jede Leiterplatte einem vollständigen AOI-Scan unterzogen, wobei besonderes Augenmerk auf die Lötstellen rund um die oberflächenmontierten Bauteile gelegt wurde. Die Fähigkeit des Systems, potenzielle Fehler zu erkennen und zu klassifizieren, wurde durch einen Vergleich der AOI-Daten der SAC305- und der Sn/Ag/Cu/Bi-Leiterplatten bewertet.
Ergebnisse
AOI-Prüfdaten
Zwar lagen keine ausreichenden Daten vor, um Rückschlüsse auf die Fehlmeldungsraten zu ziehen, doch zeigte die AOI-Prüfung mehrere wesentliche Unterschiede zwischen der mit SAC305 gelöteten Leiterplatte und der mit Sn/Ag/Cu/Bi gelöteten Leiterplatte. Bei SAC305 stellte das AOI-System eine größere Variabilität der Neigungswinkel an den Lötfilets fest. Diese Unregelmäßigkeiten erforderten detailliertere Anpassungen während der Trainingsphase des AOI-Systems, da das System ohne Feinabstimmung der Einstellungen Schwierigkeiten hatte, fehlerfreie Bereiche konsistent zu identifizieren.
Im Gegensatz dazu wiesen die mit Sn/Ag/Cu/Bi gelöteten Leiterplatten deutlich gleichmäßigere Neigungswinkel über die Lötstellen hinweg auf, was durch die einheitliche Färbung in den in Abbildung 5 gezeigten AOI-Bildern deutlich wird. Diese Gleichmäßigkeit erleichterte das Training des AOI-Systems, da die Auswahl einer einzelnen Farbe oder eines einzelnen Bereichs in der Regel einen größeren, einheitlicheren Bereich umfasste, wodurch sich die Notwendigkeit mehrerer Kalibrierungspunkte verringerte.
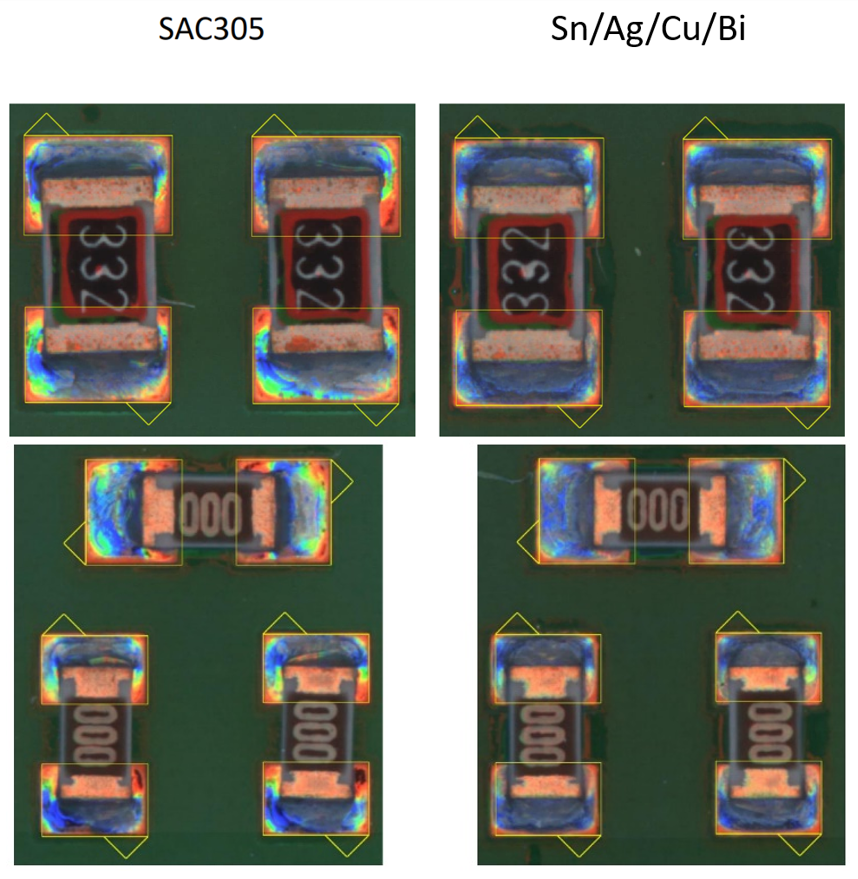
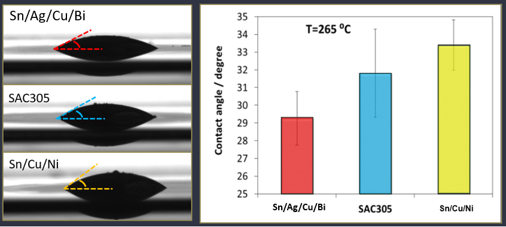
Darüber hinaus deutet diese Gleichmäßigkeit nicht nur auf eine Konsistenz des Glanzes hin, sondern auch auf die Oberflächengeometrie im Allgemeinen, was darauf hindeutet, dass Sn/Ag/Cu/Bi im Vergleich zu SAC305 eine verbesserte Benetzbarkeit aufweisen könnte. Diese Erkenntnis steht im Einklang mit früheren Vergleichen des Benetzungswinkels zwischen den beiden Legierungen, bei denen Sn/Ag/Cu/Bi in einem Sessile-Drop-Test einen durchschnittlichen Benetzungswinkel von 29 Grad aufwies, verglichen mit 32 Grad bei SAC305. Siehe Abbildung 6.
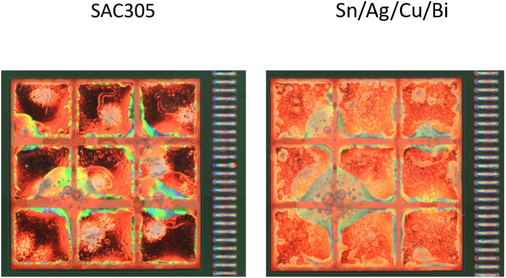
Zudem zeigen die Abbildungen eines Fensterglas-Druckmusters, das typischerweise für QFNs verwendet wird, deutliche Unterschiede zwischen den beiden Legierungen, was erneut auf ein gleichmäßigeres Erscheinungsbild von Sn/Ag/Cu/Bi hindeutet, was wiederum auf eine bessere Benetzung schließen lässt.
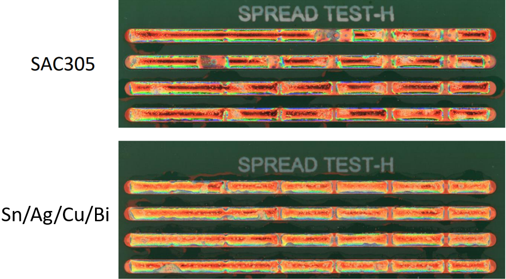
Schließlich zeigen die Ausbreitungsmuster der Testdrucke für die beiden Legierungen, dass die Sn/Ag/Cu/Bi-Legierung eine gleichmäßigere Ausbreitung und eine bessere Benetzung aufweist, wie in Abbildung 8 dargestellt.
Diskussion
Die Ergebnisse der AOI-Prüfung liefern wichtige Erkenntnisse über den Einfluss der Wahl der Lötlegierung auf die AOI-Leistung. Zwar wurde die ursprüngliche Hypothese, dass Sn/Ag/Cu/Bi weniger Fehlmeldungen erzeugen würde, durch die AOI-Daten nicht direkt bestätigt, doch zeigte die Studie deutliche Vorteile hinsichtlich der Gleichmäßigkeit der mit Sn/Ag/Cu/Bi erzeugten AOI-Bilder. Die glatteren, gleichmäßigeren Neigungen, die bei Sn/Ag/Cu/Bi-Lötstellen beobachtet wurden, scheinen die Fähigkeit des AOI-Systems zu verbessern, Lötfilets schnell und genau zu bewerten, was möglicherweise den Zeitaufwand für die Einrichtung und Kalibrierung des Systems verringert.
Ein unerwartetes Ergebnis war der minimale Einfluss des Glanzes auf die Erkennung von Fehlern in SAC305-Lötstellen. Die vom AOI-System von Omron verwendete Beleuchtungsmethode mit mehreren Winkeln und Farben glich die Schwankungen in der Reflektivität effektiv aus, sodass das System selbst bei den glänzendsten Bereichen die Neigung genau bestimmen konnte. Diese Erkenntnis legt nahe, dass die fortschrittlichen Bildgebungsverfahren des AOI-Systems in der Lage sind, Probleme zu mindern, die andernfalls durch ungleichmäßige Reflektivität entstehen könnten, obwohl die allgemeine Oberflächenvariabilität von SAC305 weiterhin Herausforderungen darstellte.
Die Ergebnisse deuten darauf hin, dass die Gleichmäßigkeit und Glätte von Sn/Ag/Cu/Bi praktische Vorteile in Fertigungsumgebungen bieten könnte, in denen in hohem Maße auf AOI gesetzt wird. Durch die Bereitstellung einer gleichmäßigeren Oberfläche für die Inspektion könnte Sn/Ag/Cu/Bi die Komplexität der AOI-Systemkonfiguration verringern, was zu kürzeren Inspektionszeiten und potenziell höherem Durchsatz führen würde.
Ursprünglich veröffentlicht in den Tagungsberichten der SMTAI 2024
[[i]] Pfab, K., Eichler, R., Mallandur, A. und Rothering, M. (2024). Daten zur automatisierten optischen Prüfung in der Elektronikfertigung mit Oberflächenmontagetechnik. Data in Brief, 53, 110110. https://doi.org/10.1016/j.dib.2024.110110
[[ii]] Zhang, W., Zhao, Z., Wu, B., Tang, P., Wang, Y., Cole, M., Shen, L. Q. und Vogel, A. (2019). Verbesserung der AOI-Leistung durch die Zusammenarbeit mit Smart Visual Insight Solutions. Tagungsband der SMTA International, Rosemont, IL, USA.
[[iii]] Abu Ebayyeh, A. R. M., & Mousavi, A. (2020). Eine Übersicht und Analyse automatischer optischer Inspektions- und Qualitätsüberwachungsmethoden in der Elektronikindustrie. IEEE Access, 8, 183192–183215. https://doi.org/10.1109/ACCESS.2020.3029127
[[iv]] Liberty, T., & Skunes, T. (2015). Bewältigung der Herausforderungen bei der hochpräzisen automatisierten optischen Inspektion mit einer einzigartigen 3D-Technologielösung. Tagungsband der SMTA International, Rosemont, IL, USA.
[[v]] Janóczki, M., Becker, Á., Jakab, L., Gróf, R. und Takács, T. (2013). Automatische optische Inspektion von Lötstellen. In: Materialwissenschaften – Fortgeschrittene Themen. InTech. http://dx.doi.org/10.5772/51699